
 English
 русский
 Español
 عربى

محتوى
- 1 كيف يعمل البثق، خطوة بخطوة
- 2 كيف يعمل قولبة الحقن، خطوة بخطوة
- 3 مقارنة البثق والحقن
- 4 الأدوات وهيكل التكلفة: أين تذهب الأموال فعليًا
- 5 سلوك المواد والتاريخ الحراري
- 6 الاختيار بين العمليتين
- 7 حيث تتناسب خطوط البثق المستمر مع إنتاج الألواح والمواد المركبة
- 8 ما الذي يجب التحقق منه قبل شراء خط قائم على البثق
- 9 النسخة القصيرة
يمكن إجراء محادثتي شراء في نفس الشهر ويبدوا متطابقين تقريبًا. تريد إحدى الشركات المصنعة للأرضيات خطًا يحول مركب PVC والحشو المعدني إلى لوح أساسي SPC مقاس 4 مم، كيلومترًا بعد كيلومتر، مع نفس المقطع العرضي في نهاية الوردية كما في البداية. يحتاج مورد الأجهزة على بعد ثلاثمائة كيلومتر إلى أربعين ألف حاوية مفصلية يوميًا، كل منها مزود بأضلاع ومثبت سريع وإدخالين مقولبين. يصف كلا المشتريين عملية الشراء بأنها شراء آلة لمعالجة البلاستيك، إلا أنهما يحتاجان إلى منصات مختلفة تمامًا.
الاستنتاج يأتي أولاً: البثق والحقن ليسا نسختين من نفس الوظيفة. النتوء مستمر. يتم دفع الذوبان من خلال قالب ويحتفظ المنتج بالمقطع العرضي لهذا القالب طوال مدة تشغيل الخط. صب الحقن دوري. تملأ الذوبان تجويفًا مغلقًا وتوفر كل دورة عددًا ثابتًا من الأجزاء المنفصلة ثلاثية الأبعاد. نقاط طويلة وموحدة للقذف. يشير الشكل والعد إلى قطع إلى القولبة بالحقن. تكلفة الأدوات والتسامح ومعدل الخردة ومهارة المشغل كلها تتبع هذا الاختلاف الوحيد.
كيف يعمل البثق، خطوة بخطوة
في خط البثق، تتم تغذية الحبيبات أو المسحوق من قادوس إلى برميل ساخن، ويتم نقلها وصهرها بواسطة برغي دوار، ثم يتم دفعها من خلال قالب تحدد فتحته المظهر الجانبي. يتم تبريد الشكل الساخن ومعايرته، وسحبه بواسطة وحدة سحب وتقطيعه حسب الطول. لا يتوقف المسمار بين الأجزاء لأنه لا يوجد أجزاء، فقط أمتار. يتم قياس الناتج بالكيلوجرام في الساعة عند القالب وبالأمتار في الدقيقة عند نهاية السطر.
- يظل المقطع العرضي ثابتًا على طول اتجاه الماكينة ويكون الطول محدودًا فقط من خلال المناولة والتعبئة.
- يكلف القالب جزءًا صغيرًا من قالب الحقن، ويمكن تعديل القالب أو صقله أو إعادة صياغته عندما يتغير المظهر الجانبي قليلاً.
- تأتي الهياكل متعددة الطبقات تقريبًا مجانية من خلال البثق المشترك، حيث يقوم اثنان أو ثلاثة من أجهزة البثق بتغذية كتلة قالب واحدة.
- تؤثر المعدات النهائية والمعايرة والتبريد والسحب والقطع على جودة الأبعاد النهائية بقدر تأثيرها على الطارد نفسه.
- المنتجات النموذجية: الألواح الأساسية SPC، والأغشية الأساسية PVC للجلود، وشريط اللدائن الحرارية المقوى بالألياف المستمرة، والأنابيب، ومقاطع النوافذ، وعزل الكابلات.
كيف يعمل قولبة الحقن، خطوة بخطوة
يقوم قولبة الحقن بإذابة بوليمر مماثل، ثم يقوم بعد ذلك بحقن طلقة مقاسة في قالب مغلق ومثبت عند ضغط مرتفع. يتم تعبئة التجويف وإمساكه لتعويض الانكماش، ثم يتم تبريده وفتحه، وتقوم دبابيس القاذف بدفع الجزء للخارج قبل إغلاق القالب مرة أخرى. تنتج كل دورة عددًا ثابتًا من القطع النهائية، وليس طولًا مستمرًا، وزمن الدورة هو محرك تكلفة الوحدة.
- الحرية الهندسية هي الميزة الرئيسية: يمكن تشكيل الأضلاع والرؤوس والخيوط والمفصلات الحية والإدخالات المعدنية في طلقة واحدة.
- تكون التفاوتات المسموح بها ضيقة وقابلة للتكرار، وغالبًا ما تكون زائدة أو ناقصة عُشر المليمتر في الأبعاد الحرجة.
- القالب جزء محدد. عادةً ما يعني تغيير التصميم على المكون قالبًا جديدًا، وليس تعديل القالب.
- تمثل المواد الخام، والذرات، والمخلفات المرفوضة معظم الخردة، وغالبًا ما يتم مزج إعادة الطحن مرة أخرى بنسبة يمكن التحكم فيها.
- المنتجات النموذجية: العلب والأغطية والموصلات والأجزاء الداخلية للسيارات والأجهزة الطبية ذات الاستخدام الواحد.
مقارنة البثق والحقن
| الجانب | البثق | صب الحقن |
|---|---|---|
| نموذج الإخراج | طول مستمر مع مقطع عرضي ثابت | أجزاء منفصلة ثلاثية الأبعاد |
| الأدوات | يموت بالإضافة إلى المعايرة ووحدات المصب | قالب فولاذي دقيق مع التبريد والقذف |
| الأدوات cost | أقل وأسهل للتعديل | أعلى ومربوطة بتصميم جزء واحد |
| الإيقاع | مستمر، لا يوجد وقت دورة | ثانية إلى دقيقة لكل طلقة |
| الهندسة | ملف تعريف بسيط، لا تقويض | الأشكال المعقدة والأضلاع والرؤساء والإدراج |
| التسامح | تم ضبطه عن طريق المعايرة والتبريد واستقرار السحب | جزء ضيق للغاية وقابل للتكرار لجزء |
| خردة | تقليم البدء والتغيير | العدائين، sprues والرفض |
| الحجم الاقتصادي | فترات طويلة من ملف تعريف واحد | ارتفاع عدد القطع لمكون واحد |
| مركبات الألياف | تتم محاذاة الألياف على طول اتجاه الماكينة | يمكن تقليل طول الألياف عن طريق عمل المسمار والصمام |
الأدوات وهيكل التكلفة: أين تذهب الأموال فعليًا
تقسيم التكلفة هو ما يفاجأ به معظم المشترين لأول مرة. يقوم مشروع الحقن بتحميل الأموال في القالب، وهو عبارة عن كتلة مُشكَّلة بدقة والتي يجب أن تتحمل قوة المشبك، وتنقل الحرارة من خلال قنوات موضوعة بعناية وتخرج جزءًا دون وضع علامة عليه. يتم استرداد هذا الاستثمار عبر مئات الآلاف من الدورات، وهذا هو السبب في أن صب الحقن يكافح عند مستوى أقل من حجم سنوي معين.
يقوم مشروع البثق بتحميل الأموال بشكل مختلف. القالب متواضع نسبيًا، لكن الخط عبارة عن سلسلة من الآلات: آلة البثق، ومغير الشاشة، وطاولة المعايرة، وخزان التبريد، والسحب، والقاطع، والتكديس. الرابط الضعيف يحدد السقف للخط بأكمله. إذا كان السحب غير متساوٍ أو كان خزان التبريد قصيرًا، فإن القالب المتوازن تمامًا لا يزال ينتج ملفًا ينجرف في السمك، ويدفع المشتري مقابل المادة على كل متر بدلاً من مرة واحدة في الأداة.
سلوك المواد والتاريخ الحراري
تعمل كلتا العمليتين على إذابة البوليمر، لكن التاريخ الحراري وتاريخ القص يختلفان بشكل حاد. في عملية البثق، تتعرض المادة لقص لطيف نسبيًا وموزع جيدًا على طول المسمار وإقامة قصيرة عند القالب. في عملية القولبة بالحقن، يمر المصهور عبر بوابة ضيقة عند قص عالي جدًا ثم يتم تعبئته تحت ضغط، لذلك ينتهي الأمر بالتوجيه الجزيئي والضغط الداخلي في الجزء. وهذا هو السبب في أن نفس درجة البوليمر يمكن أن تتصرف بشكل مختلف في العمليتين، ولماذا تعتبر صفحة الالتواء شكوى شائعة في الأجزاء المقولبة ولكنها نادرة في المقاطع المبثوقة.
بالنسبة للمركبات المقواة بالألياف، يكون التمييز أكثر أهمية. يميل البثق إلى محاذاة الألياف في اتجاه الماكينة، مما يزيد من الصلابة في هذا الاتجاه. ينتج عن قولبة الحقن جلدًا أكثر تعقيدًا واتجاهًا أساسيًا، ويمكن أن ينخفض طول الألياف عندما يمر المصهور بالمسامير والصمامات والبوابات. إذا كان الجزء النهائي يعتمد على طول الألياف لأداء التأثير، فهذه نقطة مواصفات وليست تفاصيل.
الاختيار بين العمليتين
قم بتحليل النقاط التالية بالترتيب وعادةً ما تكون الإجابة واضحة قبل السؤال الثاني.
- هل المنتج محدد بمقطع عرضي أم بشكل؟ المقطع العرضي يعني البثق.
- هل الطول ثابت بالوظيفة أم بالتعامل؟ طول غير محدود يفضل بقوة البثق.
- هل يحتاج الجزء إلى قطع سفلية أو إجراءات جانبية أو خيوط أو إدراجات؟ ثم القولبة بالحقن هي الطريق الواقعي.
- ما الحجم السنوي الذي ينطبق على تصميم واحد؟ عدد القطع الكبير جدًا يبرر الاستثمار في القالب، والتشغيل الطويل يبرر الاستثمار في الخط.
- ما مدى ضيق التسامح النقدي؟ تحتفظ الأجزاء المقولبة بأبعاد ضيقة بسهولة أكبر، وتحتاج المقاطع المبثوقة إلى معايرة جيدة وتحكم في عملية السحب.
- ما هي كمية الخردة التي يمكن إعادة صياغتها في المنزل؟ غالبًا ما تكون الزخرفة المبثوقة قابلة لإعادة الاستخدام بشكل مباشر، وقد تحتاج المجاري المقولبة إلى إعادة الطحن والتجفيف.
حيث تتناسب خطوط البثق المستمر مع إنتاج الألواح والمواد المركبة
العديد من مواد البناء والديكور الداخلي التي تبدو وكأنها منتجات مقولبة يتم في الواقع بثقها أو تغليفها على خط متواصل. أرضيات SPC هي أوضح مثال. يتم بثق القلب الصلب، ثم يتم تصفيحه بفيلم زخرفي وطبقة تآكل، لذلك يحدد الطارد التسطيح والكثافة واتساق السمك عبر اللوحة بأكملها.
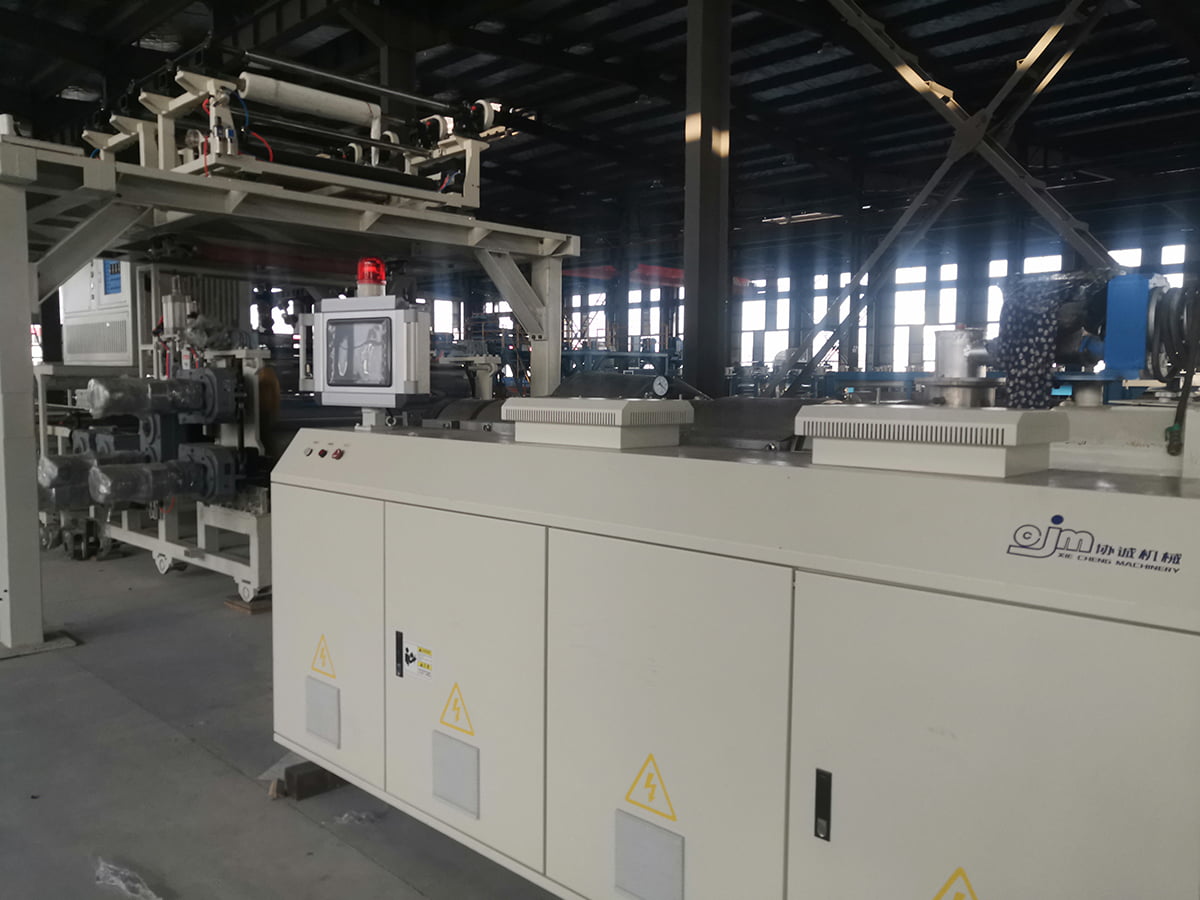 خط إنتاج الأرضيات PVC / WPC / SPC للأرضيات البلاستيكية الحجرية شاهد هذا الخط لترى كيف يتم الجمع بين البثق وتصفيح الفيلم والطلاء بالأشعة فوق البنفسجية والنقش والفحص عبر الإنترنت من أجل إخراج أرضيات SPC تلقائيًا. عرض المنتج →
وينطبق نفس المنطق على المركبات البلاستيكية الحرارية المعززة بالألياف المستمرة. يجمع خط PET أو PP CFRT بين ذوبان البوليمر مع ألياف أو قماش مقوى في عملية مستمرة، ويتم بعد ذلك ضغط الورقة أو الشريط النهائي أو تشكيله حرارياً إلى شكل ثلاثي الأبعاد. مرحلة البثق، وليس مكبس القولبة، هي التي تحدد تبلل الألياف وتجانس سمكها. كثيرًا ما يسأل المشترون عما يحتويه خط الألواح الصفائحية PVC بالكامل قبل مقارنة الموردين، والإجابة الصادقة هي أن جهاز البثق هو محطة واحدة فقط من بين عدة محطات يجب أن تتطابق مع بعضها البعض.
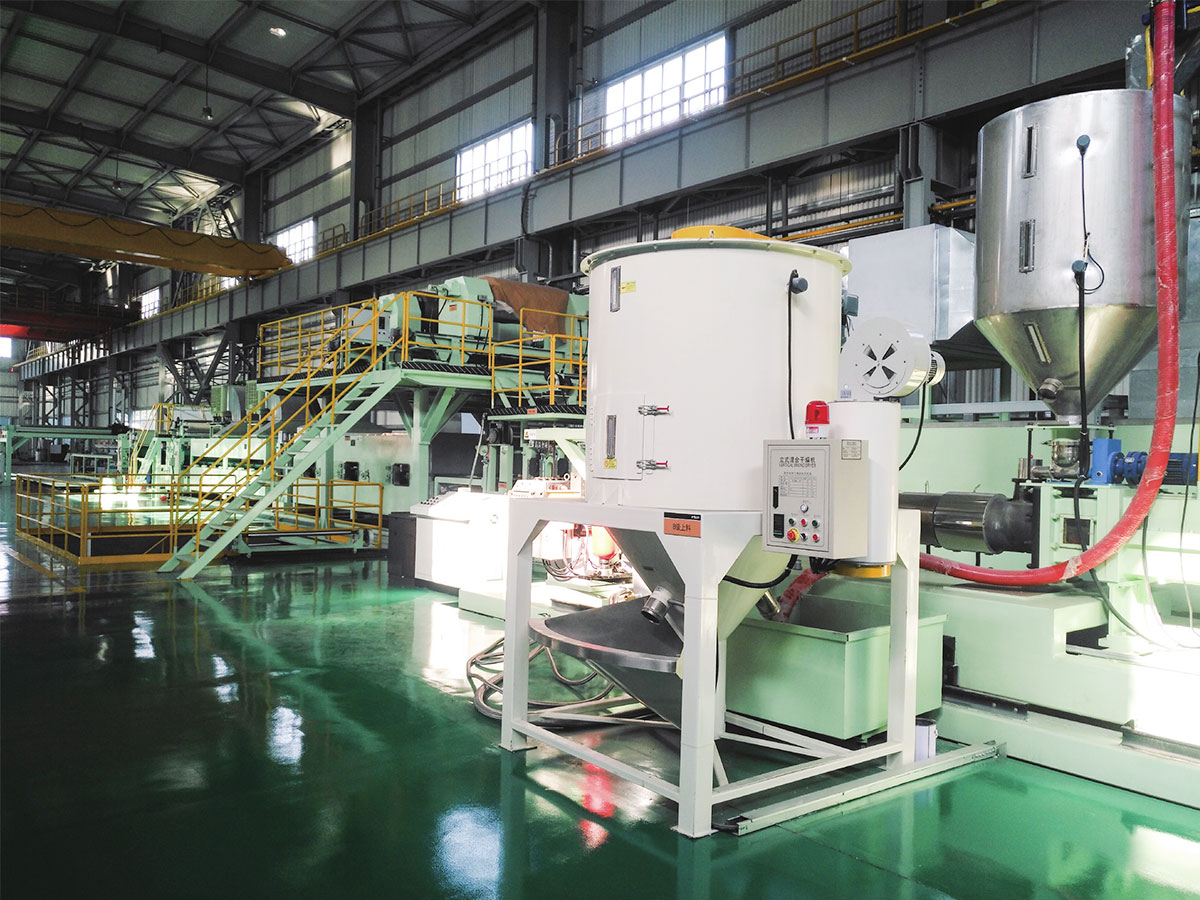 خط إنتاج المواد المركبة PET/PP CFRT استكشف خط تصنيع المعدات الأصلية CFRT لإنتاج مركب اللدائن الحرارية المعززة بالألياف بشكل مستمر، مع توفر خيارات الخدمة وعروض الأسعار. عرض المنتج →
يتبع جلد PVC وPU نمطًا ثالثًا، حيث يتم إنتاج طبقة أساسية بشكل مستمر ثم يتم تغليفها وتنقشها وتبريدها في خط واحد. يأتي نسيج السطح من لفة النقش، وليس من التجويف، وهذا هو بالضبط السبب في أن العملية تمتد إلى فترات طويلة بدون قالب خاص بجزء معين.
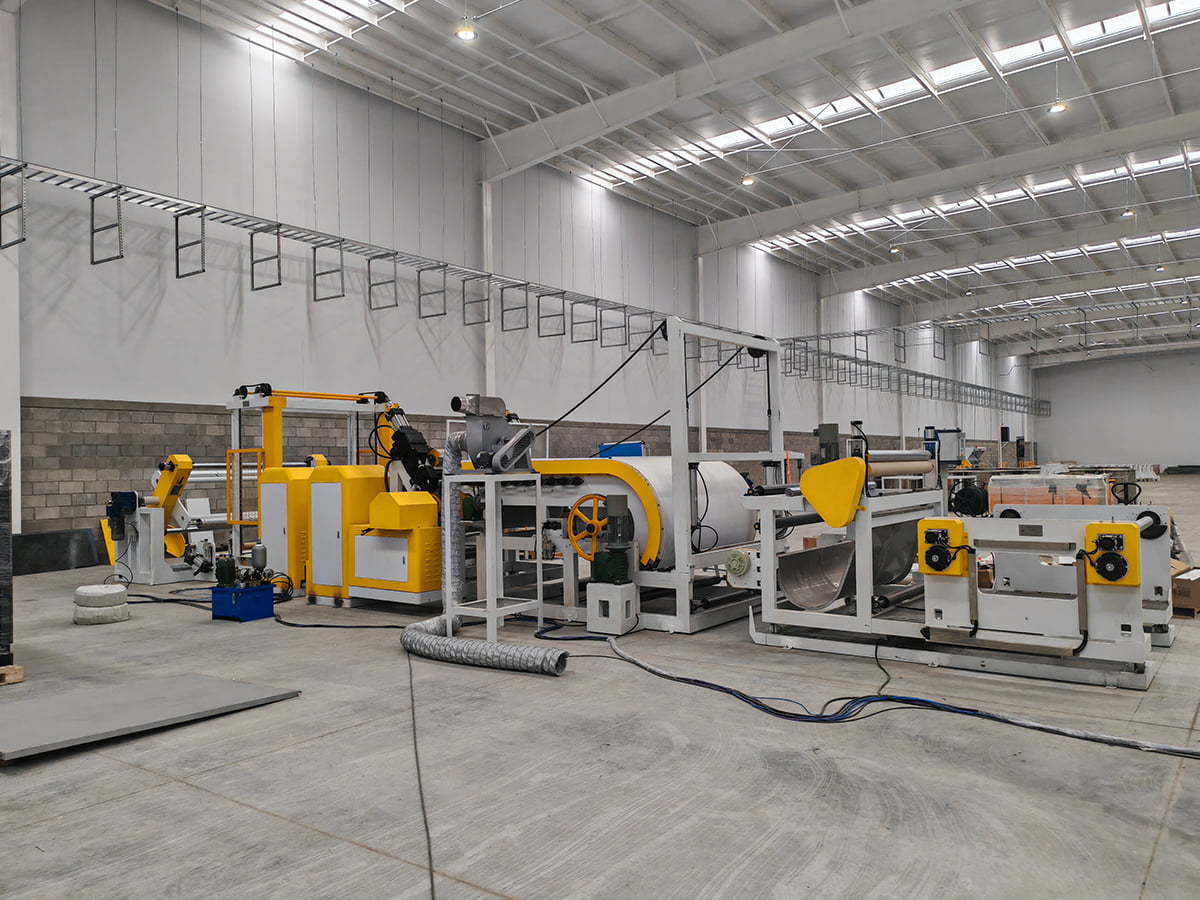 PVC/PU الجلود المركبة، خط النقش والطلاء قم بمراجعة هذا الخط من أجل الإنتاج المستمر لقاعدة جلد PVC/PU، والطلاء المضمن، والنقش والتبريد، مع خيارات خدمة OEM قابلة للتخصيص. عرض المنتج →
ما الذي يجب التحقق منه قبل شراء خط قائم على البثق
- قطر المسمار ونسبة الطول إلى القطر، متطابقة مع محتوى البوليمر والحشو الذي تنوي تشغيله بالفعل.
- معدل الإخراج مقابل سرعة الخط، وبالتالي فإن طول السحب والتبريد ليسا عنق الزجاجة.
- تحمل السماكة والعرض مكتوب في العقد مع طريقة القياس وليس مجرد وعد.
- سعة التبريد وتصميم المعايرة لأثقل ملف تعريف في خطة المنتج الخاص بك.
- المعدات النهائية المدرجة في نفس النطاق، حيث أن تقسيم المسؤولية بين الموردين يزيد من تعقيد عملية التشغيل.
- نموذج الخدمة: الدعم عن بعد، والتركيب في الموقع، وتوافر قطع الغيار، وتدريب المشغلين.
إذا كانت خطة منتجك تقع في مكان ما بين المظهر الجانبي والجزء المُشكل، فغالبًا ما يكون المسار العملي هو بثق أو تصفيح ورقة نصف نهائية ثم تشكيلها. إن فهم سلسلة العمليات الكاملة قبل التوقيع يتجنب شراء القدرة التي لا يمكنك استخدامها. يمكنك المراجعة ما الذي يتضمنه خط إنتاج الألواح الصفائحية PVC للحصول على مثال عملي لكيفية تناسب المحطات معًا.
النسخة القصيرة
يصنع البثق منتجات مستمرة ذات مقطع عرضي ثابت ويكسب أمواله على المدى الطويل وتكلفة الأدوات المنخفضة والهندسة البسيطة. تصنع قوالب الحقن أجزاء منفصلة ثلاثية الأبعاد وتكسب أموالها من التكرار والميزات المعقدة وعدد القطع المرتفع. وليس أي منهما أكثر تقدما من الآخر. لقد تم تصميمها ببساطة لإجابة أسئلة مختلفة، وأسرع طريقة لتقليل المخاطر هي وصف منتجك وحجمه السنوي وتحمله الحرج لمهندس المعدات قبل مقارنة الأسعار. إذا كنت تريد تلك المحادثة، أرسل مواصفات المنتج الخاص بك والقدرة المستهدفة إلى الفريق وتأكد من النظام الأساسي الذي يناسب حالتك.