
 English
 русский
 Español
 عربى

محتوى
- 1 ماذا يعني الإنتاج العالي في الواقع على آلة نفخ الأفلام؟
- 2 تصميم الطارد والمسمار الذي يجعل الإخراج قابلاً للتكرار
- 3 رأس القالب وحلقة الهواء: حيث يتم الفوز أو فقدان الإخراج
- 4 التبريد واستقرار الفقاعات وسرعة السحب
- 5 اللف والأتمتة وتكلفة التوقف
- 6 المرافق وتكلفة التشغيل وراء الرقم
- 7 لماذا ينتقل تناسق الفيلم إلى أسفل إلى التصفيح
- 8 كيفية التحقق من الإخراج قبل التوقيع
- 9 ماذا تسأل المورد
إن المحول الذي يقارن بين آلتين لنفخ الأفلام بنفس المسمار مقاس 75 مم غالبًا ما يرى أحدهما مقتبسًا عند 320 كجم في الساعة والآخر عند 400 كجم في الساعة. نادرا ما تأتي الفجوة من المسمار وحده. إنه يأتي من كيفية تصرف القالب وحلقة الهواء والتبريد والسحب واللفاف معًا بمعدل أعلى. النسخة القصيرة هي كما يلي: الإنتاجية العالية لآلة نفخ الأغشية الرقيقة هي إحدى خصائص النظام، والميزات المهمة هي تلك التي تحافظ على ثبات المقياس ودرجة حرارة الذوبان وثبات الفقاعات خلال نوبة عمل كاملة، وليس فقط خلال الساعة الأولى بعد بدء التشغيل.
ماذا يعني الإنتاج العالي في الواقع على آلة نفخ الأفلام؟
الإخراج المقدر هو الرقم الأسهل للاقتباس والرقم الأصعب في الاستخدام. قد تصل الآلة التي تبلغ طاقتها 450 كجم في الساعة إلى هذا الرقم فقط باستخدام راتينج محدد وقطر قالب محدد وفيلم سميك نسبيًا. الطبقة الرقيقة هي المكان الذي يتم فيه اختبار مطالبات الإنتاج فعليًا، لأن المقاييس الرقيقة تتطلب سرعات سحب أعلى وأوقات تبريد أقصر لنفس كتلة الذوبان.
ثلاثة قياسات تفصل الناتج الحقيقي عن مخرجات الكتيب:
- يتم قياس الكيلوجرامات القابلة للاستخدام في الساعة عند سمك الفيلم المستهدف وعرضه المسطح، وليس بمقياس ثقيل مناسب.
- استهلاك الطاقة المحدد بالكيلوواط ساعة لكل كيلوجرام من الفيلم النهائي، وهو ما يوضح ما إذا كان الإنتاج الإضافي يأتي من هندسة أفضل أو ببساطة من محرك أكبر.
- طول الجري المتواصل الثابت، لأن الخط الذي يحمل 380 كجم في الساعة لمدة ثلاثة أيام بمقياس ثابت يساوي أكثر من الخط الذي يلامس 450 كجم في الساعة لمدة عشرين دقيقة.
| المعلمة | مستوى الدخول | منتصف المدى | ارتفاع الناتج |
|---|---|---|---|
| قطر المسمار | 45 إلى 55 ملم | 55 إلى 75 ملم | 75 إلى 90 ملم |
| طول المسمار إلى نسبة القطر | 28:1 إلى 30:1 | 30:1 إلى 33:1 | 33:1 إلى 36:1 |
| الإخراج على البولي إثيلين المنخفض الكثافة | 80 إلى 150 كجم في الساعة | 150 إلى 350 كجم في الساعة | 350 إلى 600 كجم في الساعة |
| طاقة محددة | 0.55 إلى 0.75 كيلو واط ساعة لكل كيلوغرام | 0.45 إلى 0.60 كيلووات ساعة لكل كيلوجرام | 0.35 إلى 0.50 كيلووات ساعة لكل كيلوجرام |
| التسامح قياس نموذجي | 8 إلى 10 بالمئة | 5 إلى 8 بالمائة | 2 إلى 5 بالمائة |
| طريقة التبريد | حلقة هوائية ذات شفة واحدة | حلقة هوائية مزدوجة الشفة | شفة مزدوجة مع تبريد فقاعي داخلي |
| سرعة الاقلاع | 30 إلى 50 م في الدقيقة | 50 إلى 80 م في الدقيقة | 80 إلى 120 م في الدقيقة |
تصميم الطارد والمسمار الذي يجعل الإخراج قابلاً للتكرار
يتم تعيين الإخراج لكل دورة بواسطة الهندسة اللولبية، والميزات التي ترفعها راسخة. يعمل المسمار الحاجز ذو منطقة ذوبان مخصصة وقناة منفصلة للمواد الصلبة على إذابة الراتينج في وقت مبكر، مما يقلل من الامتداد غير الذائب ويسمح بسرعة لولبية أعلى قبل أن تصل درجة حرارة الذوبان إلى السقف. يمكن أن تضيف أقسام التغذية المحززة هامشًا مفيدًا من الإنتاجية على نفس القطر، خاصة مع HDPE، لأنها تمنع الراتنج من الانزلاق على جدار البرميل.
نسبة طول المسمار إلى القطر مهمة لسبب عملي. يمنح المسمار اللولبي بنسبة 33:1 أو 36:1 المصهور مزيدًا من الوقت للتجانس، لذلك يمكن دفع الخط بشكل أقوى دون ظهور بقع باردة أو مواد هلامية في الفيلم. تكون البراغي الأقصر أرخص وأفضل بمعدلات معتدلة، ولكن بمعدلات عالية غالبًا ما تجبر المشغل على الاختيار بين جودة الإخراج وجودة الذوبان.
استقرار الضغط هو ميزة الإخراج
الآلة التي تعمل بسرعة 400 كجم في الساعة تكون مفيدة فقط إذا كانت 400 كجم في الساعة متساوية. يؤدي تقلب الضغط عند القالب إلى تغيير قطر الفقاعة وارتفاع خط الصقيع وفي النهاية قياسه. عادةً ما تحافظ مضخة الصهر بين الطارد والقالب، جنبًا إلى جنب مع مغير الشاشة المستمر، على الضغط في حدود واحد بالمائة وتسمح للطارد بالعمل بسرعة أكثر ثباتًا. وبدون هذا المزيج، ينتهي الأمر بالمشغل إلى تقليص الإنتاج للحفاظ على هدوء الفقاعة، ولهذا السبب يمكن لجهازين لهما قطر لولبي متماثل أن يتصرفا بشكل مختلف تمامًا في الإنتاج.
رأس القالب وحلقة الهواء: حيث يتم الفوز أو فقدان الإخراج
يضبط القالب توزيع السُمك قبل أن يتم تبريد الفيلم. إن تصميم الشياق الحلزوني مع انخفاض الضغط المنخفض ووقت الإقامة القصير يسمح للانصهار بالانتشار بالتساوي عند الإنتاجية العالية دون بناء القص الذي يسبب كسر الذوبان وخطوط القالب. يعد اختيار فجوة القالب بمثابة حل وسط: تعمل الفجوة الأوسع على تقليل إجهاد القص عند الإنتاج العالي، ولكنها تتطلب قدرة تبريد أكبر وتحكمًا أكثر إحكامًا في الفقاعات.
لقد أصبح تصميم حلقة الهواء أكبر رافعة منفردة في خطوط الأغشية الرقيقة عالية الإنتاج. تعمل حلقة الهواء المزدوجة على تثبيت الفقاعة وزيادة نقل الحرارة عند خط الصقيع. يذهب تبريد الفقاعات الداخلي إلى أبعد من ذلك عن طريق إزالة الحرارة من داخل الفقاعة أيضًا، وفي العديد من الخطوط يرفع الإنتاج العملي بنسبة عشرين إلى أربعين بالمائة دون تغيير الطارد على الإطلاق. يعمل التحكم التلقائي في تبريد الفقاعات، الذي يتم تشغيله بواسطة ماسح ضوئي للسمك، على ضبط حجم الهواء ودرجة الحرارة بشكل مستمر بحيث يظل خط الصقيع ثابتًا بينما يعمل الخط بأقصى سرعة.
تظهر النتيجة كمقياس للتسامح. يستخدم الخط الذي يحتوي على تباين سمك يتراوح من 2 إلى 5 بالمائة راتنجًا أقل لكل متر مربع من الفيلم النهائي مقارنة بالخط الذي ينجرف بين 8 و10 بالمائة، لأن مشغل الخط الأكثر مرونة يجب عليه تشغيل مقياس متوسط أثقل للبقاء فوق الحد الأدنى من المواصفات.
التبريد واستقرار الفقاعات وسرعة السحب
تترك الطبقة الرقيقة القالب بكتلة حرارية قليلة جدًا، لذا فإن التبريد هو ما يحد فعليًا من سرعة الخط. يجب الاحتفاظ بدرجة حرارة الهواء البارد والرطوبة والحجم الذي يتم توصيله إلى حلقة الهواء ضمن نطاقات ضيقة، ويجب أن يكون حجم إمداد الهواء البارد مناسبًا لأعلى ظروف الصيف المحيطة بدلاً من يوم ربيعي معتدل. أقفاص الفقاعات، ولفائف التوجيه المستقرة، والسحب المتأرجح المضبوط بشكل صحيح تمنع الفقاعة من التنفس مع ارتفاع السرعة.
يعد التحكم في شد السحب واللفاف جزءًا متساويًا من قصة الإخراج. يفقد الخط عالي السرعة مع دورة تغيير اللفة البطيئة أو غير الدقيقة ميزته في التوقف والبدء، وتكلف كل إعادة تشغيل عدة دقائق من الخردة أثناء إعادة إنشاء الفقاعة.
اللف والأتمتة وتكلفة التوقف
عند سرعة 100 متر في الدقيقة، تصبح ماكينة اللف التي تحتاج إلى تغييرات يدوية في اللفة هي عنق الزجاجة. وبالتالي فإن التغيير التلقائي للفة، والتحكم في الشد المستدق، وردود فعل شد الحلقة المغلقة هي ميزات إنتاجية عالية في حد ذاتها، وليست ملحقات. من ناحية التحكم، يعمل تخزين الوصفات وملاحظات الماسح الضوئي للسمك والتشخيص عن بعد على تقليل الوقت بين تغيير الراتنج والفقاعة المستقرة، كما أنها تسمح للمورد بدعم الضبط دون انتظار زيارة الموقع.
المرافق وتكلفة التشغيل وراء الرقم
يجب على المشترين مقارنة الطاقة المثبتة بسحب الطاقة المُقاس، وليس بلوحة الاسم وحدها. يمكن لخط الإخراج العالي المصمم جيدًا والذي يتمتع بنفس الإنتاجية أن يسحب تيارًا أقل بشكل ملحوظ لأن المحرك وعلبة التروس ومناطق التسخين تتوافق مع الحمل الفعلي. تدفق مياه التبريد ودرجة الحرارة، والهواء المضغوط عند 6 إلى 8 بار لحلقة الهواء ومعدات المعالجة، والمساحة الأرضية لأطول فقاعة ممكنة، ومستويات الضوضاء، كلها تؤثر على ما إذا كان الخط يناسب مبنى قائم أم لا. تنتمي فترات الصيانة إلى نفس المحادثة: إن تآكل المسمار والبرميل ونظافة حلقة الهواء وتغييرات الفلتر هي التي تحدد ما إذا كانت الماكينة لا تزال تحقق إنتاجها المقدر في السنة الخامسة.
لماذا ينتقل تناسق الفيلم إلى أسفل إلى التصفيح
نادرًا ما ينهي الفيلم المنفوخ رحلته عند اللفاف. يعمل فيلم البولي إيثيلين كطبقة واقية، أو طبقة ربط، أو فيلم تشذير على خطوط الألواح المعدنية المركبة وخطوط طلاء اللفائف، وهذه العمليات أقل تسامحًا بكثير مع نطاقات القياس وتغير العرض من عملية الطباعة أو صنع الأكياس. سيُظهر خط التصفيح الذي تم ضبطه للتشغيل بسرعة ثابتة خطوطًا أو هواء محصورًا أو قوة ربط غير متناسقة عندما يختلف سمك الفيلم الوارد عبر الويب.
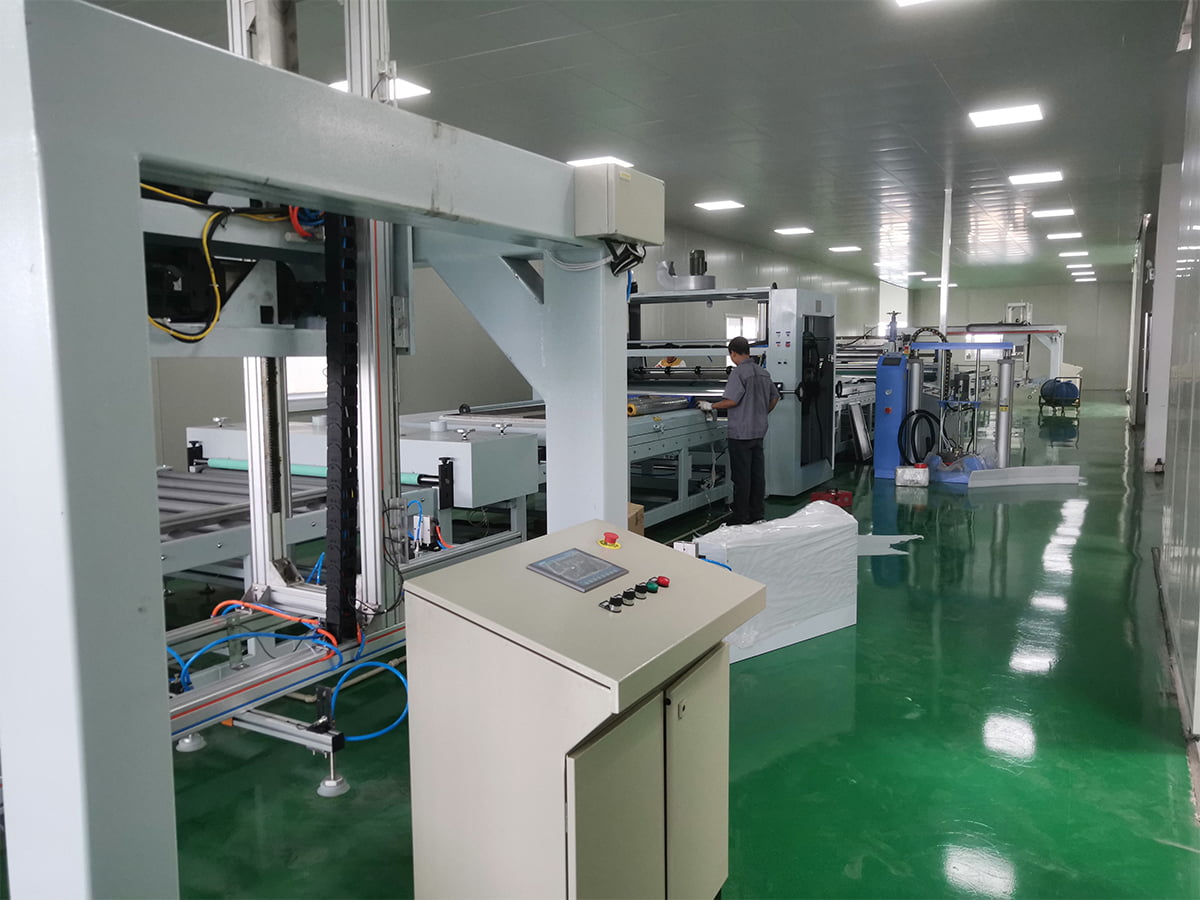 خط طلاء PUR وتصفيح الفيلم بالنسبة لتصفيح لفائف الفيلم إلى المعدن، يستخدم هذا الخط المادة اللاصقة المذوبة بالحرارة التفاعلية PUR وطلاء دقيق لدعم الروابط الناعمة الخالية من الفقاعات. عرض المنتج →
بالنسبة للمحولات التي تقوم بتصفيح الفيلم على ملف الألمنيوم أو الفولاذ، يجب تطوير مواصفات الفيلم ومعدات التصفيح معًا. يؤثر مستوى معالجة كورونا، وسلوك الحجب، وعدد الهلام واتساق قطر اللفة على كيفية تصرف الفيلم في عملية تصفيح PUR، والفيلم الذي يتم تشغيله بشكل مثالي على آلة الأكياس لا يزال من الممكن أن يسبب مشاكل على خط لفائف يعمل بشكل مستمر لساعات.
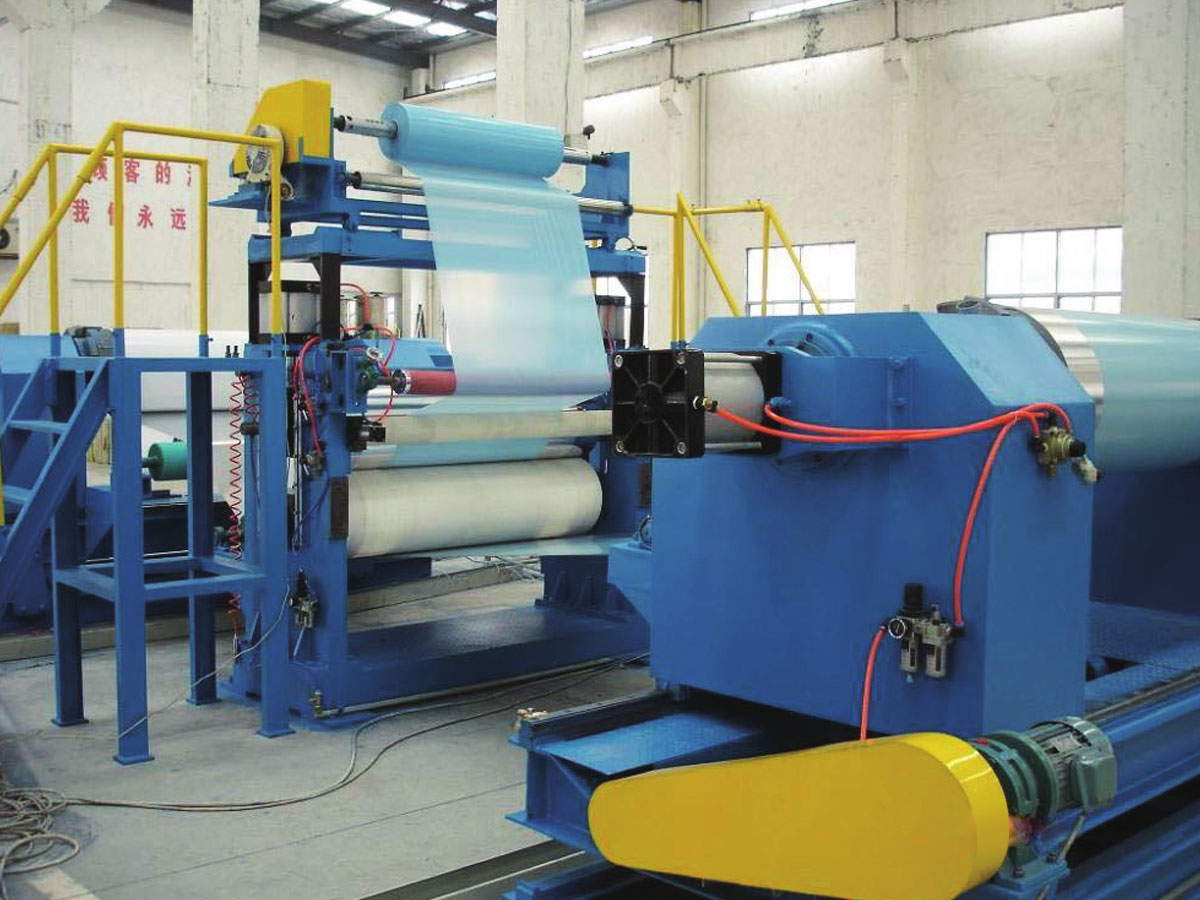 خط إنتاج تصفيح الفيلم لتطبيق فيلم الحماية من أجل تطبيق طبقة الحماية على الألواح، الصفائح، وقطع العمل المشكلة، فإن هذا الخط يوفر التحكم في التوتر والتقشير النظيف لتقليل الفقاعات، التجاعيد، والنفايات. عرض المنتج →
وهذا هو المكان الذي تساعد فيه الخبرة الأوسع لمورد المعدات. إذا كنت تقوم بمراجعة كيفية ملائمة التعامل مع الفيلم مع عملية اللوحة أو الملف الكاملة، فإن محفظة خطوط الإنتاج يعرض المعدات الأولية والنهائية المطابقة، بدءًا من المعالجة المسبقة والطلاء وحتى الترقيق والتشطيب.
كيفية التحقق من الإخراج قبل التوقيع
يجب أن تكون ضمانات المخرجات مكتوبة مقابل راتينج مسمى، وسمك فيلم محدد وعرض مسطح محدد. وأي شيء أكثر غموضا يصعب تنفيذه. يغطي اختبار القبول العملي ما يلي:
- تشغيل متواصل لمدة 72 ساعة على الأقل عند المخرجات المضمونة، مع استيفاء جميع الأفلام لتحمل المقياس المتفق عليه.
- تم تسجيل درجة حرارة الذوبان واستقرار الضغط عند القالب أثناء التشغيل الكامل، وليس فقط في البداية.
- تم قياس استهلاك الطاقة المحدد بالكيلوواط ساعة لكل كيلوغرام، مأخوذ من جهاز قياس معاير.
- معدل الخردة أثناء بدء التشغيل وتغيير اللفة وانتقالات الراتنج.
- تم فحص خصائص الفيلم وفقًا للمواصفات، بما في ذلك قوة الشد وتأثير السهام والضباب.
- مستوى الضوضاء ودرجة حرارة السطح في مواقع المشغل.
من المفيد أيضًا أن نسأل عما يحدث عند حواف نافذة التشغيل. ما هو الناتج الذي يمكن أن يحمله الخط مع راتينج ذو مؤشر ذوبان منخفض، أو عند أنحف مقياس في مجموعة المنتجات؟ تكشف هذه الإجابات ما إذا كان الرقم المقتبس يمثل نقطة عمل مريحة أم سقفًا مطلقًا.
ماذا تسأل المورد
إن ميزات آلة نفخ الأغشية الرقيقة ذات الإنتاج العالي ليست غامضة: برغي حاجز متناسب بشكل صحيح، ضغط مستقر من خلال مضخة ذوبان، قالب حلزوني منخفض القص، حلقة هواء قوية مع تبريد فقاعي داخلي، تبريد سخي ومتحكم فيه بشكل جيد، ولفاف يواكب عملية السحب. ما يفصل بين الموردين هو مدى صدق مطابقة هذه العناصر مع الراتنج الخاص بك، ونطاق السُمك الخاص بك، والعملية النهائية. أحضر مواصفات الفيلم وخطوة التصفيح أو التحويل التي تتبعها وشاركهما معًا مهندسينا لذا فإن ضمان الإخراج مبني على الفيلم الذي تحتاج بالفعل إلى بيعه.