
 English
 русский
 Español
 عربى

محتوى
يمكن لخط أرضيات SPC المكون من خمس طبقات والذي يعمل بسرعة خمسة إلى ستة أمتار في الدقيقة أن يفقد نصف تحول الإنتاج إلى شيء صغير يصل سمكه إلى 0.1 مم. يراها المشغل على منصة التحميل النهائية، وليس عند القالب، وبحلول ذلك الوقت يكون الطارد قد دفع بالفعل عدة مئات من الأمتار من اللوح الخشبي غير المطابق للمواصفات. يظهر نفس النمط على خطوط شريط CFRT، وخطوط طلاء جلد PVC وPU وخطوط تصفيح مركبة معدنية. الآلة قادرة؛ ببساطة لم يتم تصحيح العملية بالسرعة الكافية.
هذه هي الحالة الحقيقية لأتمتة آلات البثق. لا يتعلق الأمر باستبدال المشغلين، ولا يتعلق الأمر بشراء أغلى وحدة تحكم في السوق. يتعلق الأمر بإغلاق الحلقات التي تحدد السُمك والالتصاق وجودة السطح، وإغلاقها بسرعة كافية لإجراء التصحيح قبل إهدار المادة. كل شيء أدناه يتبع من تلك الفكرة الفردية.
ما الذي تغطيه أتمتة آلات البثق فعليًا
على الخط المركب القائم على البثق، تكون الأتمتة عبارة عن مجموعة من حلقات التحكم بدلاً من ميزة واحدة. يمكن أن يكون الخط مؤتمتًا بشكل جيد في مكان واحد، ويدويًا بالكامل على بعد مترين من مجرى النهر، وهذا هو السبب في أن مصنعين يستخدمان معدات مماثلة ينتهي بهما الأمر بإنتاجية مختلفة تمامًا. الحلقات الأكثر أهمية هي:
- التغذية الذائبة والجرعات: التغذية الوزنية أو الحجمية للراتنج والحشو والمواد المضافة، يتم تثبيتها في شريط ضيق بحيث لا يضطر المسمار أبدًا إلى تعويض الحلق المتعطش.
- سرعة اللولب وضغط الذوبان: الضغط عند مدخل القالب هو الرقم الذي يكشف ما يحدث داخل البرميل، ويجب أن يقود سرعة اللولب، وليس العكس.
- درجة حرارة البرميل والقالب: التحكم في المنطقة بدقة كافية للحفاظ على استقرار لزوجة الذوبان على المدى الطويل، بما في ذلك بدء التشغيل وتغييرات المواد.
- التحكم في المقياس: يتم تغذية مقياس السُمك أو الوزن الأساسي لضبط شفة القالب أو فجوة اللفة أو سرعة الخط، وبالتالي فإن التصحيح يكون تلقائيًا وليس بمبادرة من المشغل.
- تزامن السرعة والشد: لفات السحب، ولفائف التصفيح، ولفائف النقش، واللفافات التي تتبع مرجعًا رئيسيًا واحدًا، بحيث لا يكون الويب متمددًا أو متراخيًا.
- اللف والتشذيب والتحكم في الحواف: لف الشد المستمر والتشذيب التلقائي للحواف مما يجعل اللفة النهائية قابلة للبيع.
تقع هذه الحلقات على أربعة مستويات عملية. يعتمد التحكم اليدوي على قراءة المشغل للمقاييس وتدوير العجلات اليدوية. يقوم التحكم في الوصفة ذات الحلقة المفتوحة بتخزين الإعدادات لكل منتج ولكنه لا يتفاعل مع الانجراف. يتم تصحيح التحكم في الحلقة المغلقة باستخدام مقياس أو مستشعر ضغط من تلقاء نفسه. ويضيف الإشراف الكامل تسجيل البيانات والإنذارات وإمكانية التتبع، وهو ما يكون عادةً أول ما يطلب التدقيق من العميل رؤيته.
حيث تسدد الأتمتة أولاً
ميزانيات الأتمتة محدودة، لذا فإن ترتيب الإنفاق يهم أكثر من الإجمالي. في معظم المصانع المركبة، يقوم التحكم في القياس والتحكم في التوتر بسداد تكلفتها بشكل أسرع من أي شيء آخر، لأنها تهاجم الخردة والتخفيض، والتي تظهر في الميزانية العمومية كل يوم. عادة ما يأتي وقت التغيير واستهلاك الطاقة في المرتبة الثانية.
| حلقة التحكم | التشغيل اليدوي | عملية حلقة مغلقة | التأثير المالي الرئيسي |
|---|---|---|---|
| سمك ووزن الأساس | التصحيح بعد رصد الانجراف | التصحيح المستمر من إشارة القياس | خردة أقل، وتخفيض أقل، وعدادات أكثر قابلية للبيع |
| تذوب الضغط وسرعة المسمار | تعديلات تطارد تقلبات الضغط | يتم الاحتفاظ بالضغط كمتغير متحكم فيه | أبعاد مستقرة، وعدد أقل من حالات رفض بدء التشغيل |
| التوتر على شبكة الإنترنت | الركود أو التمدد المرئي بسرعات أعلى | التوتر الذي يحمله الراقصة أو خلية التحميل المرتدة | تجاعيد أقل، التصاق أفضل، فواصل أقل |
| تقسيم درجة الحرارة | تنجرف القراءات مع تغير الظروف المحيطة | التحكم PID في كل منطقة | تشطيب سطحي متسق عبر التحولات |
| تغيير الوصفة | قيم ضبط اليد، عدة عدادات تجريبية | تم استدعاء المعلمات المخزنة في خطوة واحدة | وقت توقف أقصر بين درجات المنتج |
هناك طريقة بسيطة لتحديد حجم الإنفاق وهي قياس معدل الخردة ومعدل خفض التصنيف لمدة شهر واحد، ثم تقدير مقدار كل منهما الناتج عن التغير في السُمك أو التوتر أو درجة الحرارة. عادةً ما تؤتي الأتمتة التي تزيل نصف هذا الاختلاف ثمارها بشكل جيد في غضون عامين على خط يعمل بنوبتين أو ثلاث نوبات.
مطابقة مستوى الأتمتة مع المنتج الذي تصنعه
تضع منتجات البثق والتصفيح المختلفة الأولوية على حلقات مختلفة. يمكن أن تكون حزمة التحكم المثالية لمادة ما كبيرة الحجم، أو تستهدف ببساطة المتغير الخاطئ لمادة أخرى.
CFRT وخطوط مركبة من البلاستيك الحراري
في خطوط اللدائن الحرارية المقواة بالألياف المستمرة القائمة على PET أو PP، يجب على الطارد أن يلدن البوليمر ويشرب الألياف المتجولة في مسار واحد. يحدد ثبات ضغط الذوبان ودرجة حرارة التشريب ما إذا كان الشريط مبتلًا بالكامل، بينما يقرر التوتر المتجول ما إذا كانت الألياف ستبقى في مكانها أم لا. تتعلق الأتمتة هنا في الغالب بالحفاظ على ثلاثة متغيرات ثابتة في نفس الوقت الذي ترتفع فيه سرعة الخط، وتسجيلها بحيث يمكن للعميل إظهار نافذة العملية خلف لفة تم تسليمها.
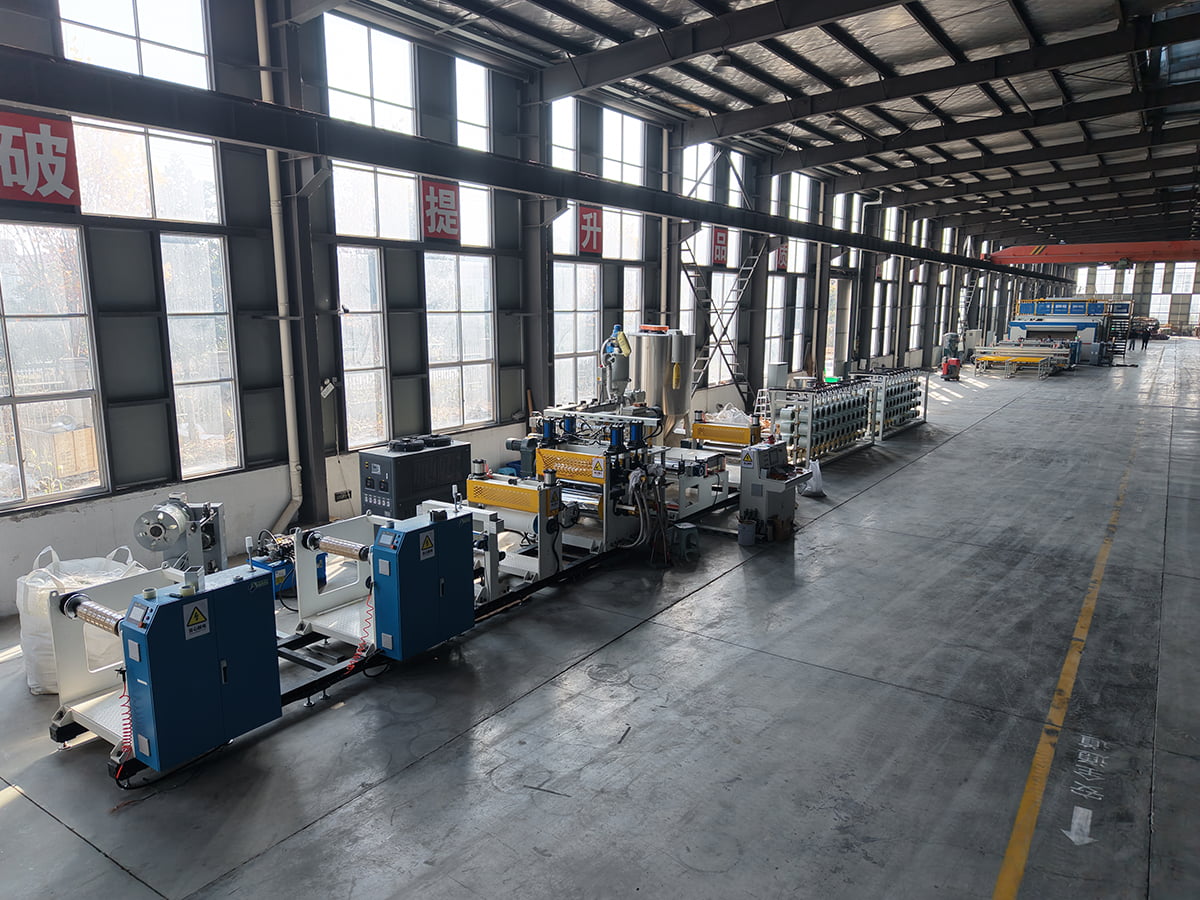 خط إنتاج المواد المركبة PET/PP CFRT قم بمراجعة خط إنتاج OEM PET/PP CFRT للبلاستيك الحراري المقوى بالألياف المستمرة، حيث يدعم ضغط الذوبان المستقر ودرجة حرارة التشريب والتوتر المتجول إخراج الشريط المتسق. عرض المنتج →
أرضيات SPC وخطوط صفائح PVC
يجمع إنتاج الألواح الخشبية SPC بين جهاز بثق وتقويم وقسم تصفيح. يبدأ التحكم في السُمك عند القالب ولكنه ينتهي عند فجوة اللفة، ويجب ضبط الاثنين معًا. إن تباين الكثافة وعمق النقش ودرجة حرارة التصفيح هي المصادر المعتادة للشكاوى من مشتري الأرضيات، وبالتالي فإن الأتمتة المفيدة هي النوع الذي يحافظ على فجوة اللفة ودرجة حرارة آلة التغليف تحت التحكم في حلقة مغلقة بدلاً من التحكم بها على عجلة يدوية. يمكن للمشترين الذين يخططون لخط جديد مراجعة تسلسل العملية الأساسية في هذه النظرة العامة لخط إنتاج الألواح الصفائحية PVC قبل الموافقة على نطاق التحكم.
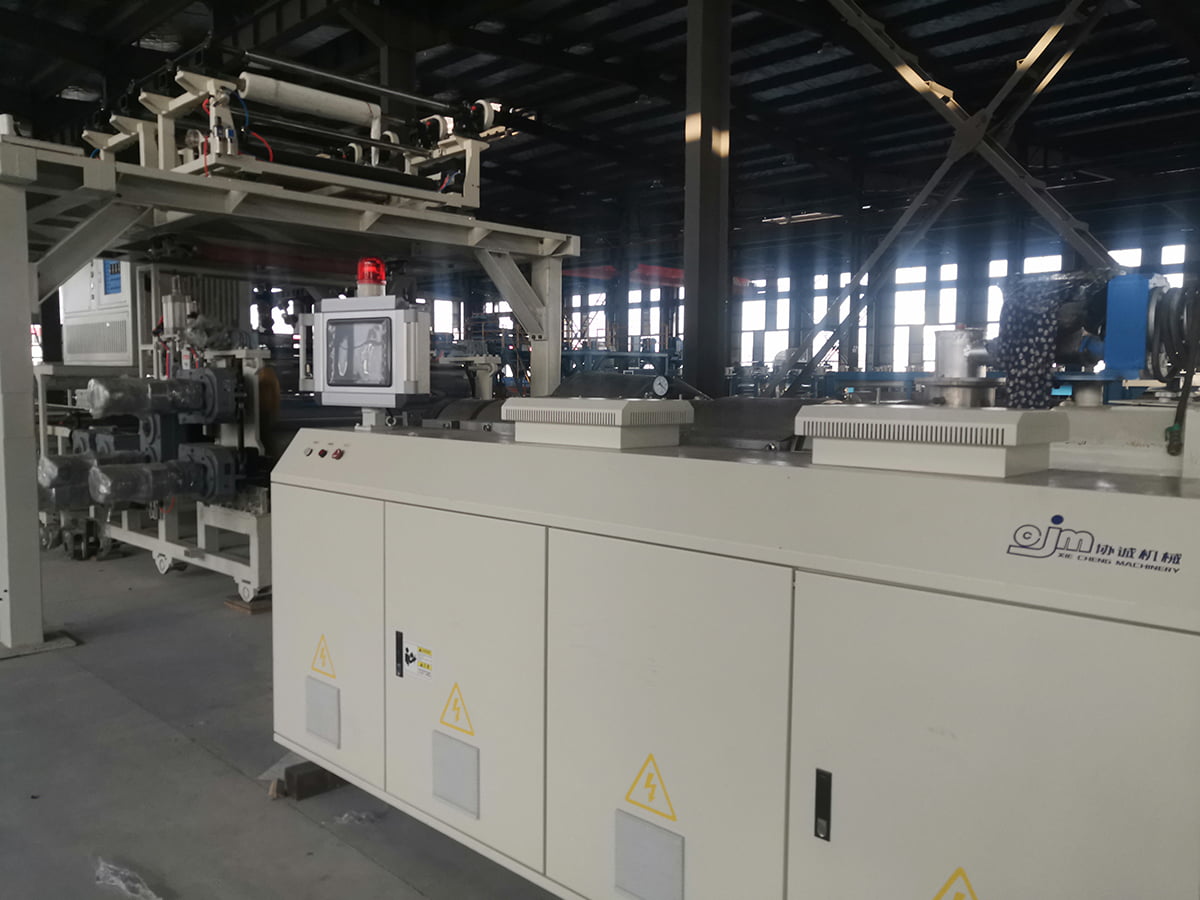 خط إنتاج الأرضيات PVC / WPC / SPC OEM قم بمراجعة خط أرضيات OEM SPC هذا للحصول على البثق المتكامل والتقويم والتصفيح والنقش، بدقة سمك قاعدة ± 0.1 مم والتحكم PLC/HMI. عرض المنتج →
خطوط طلاء جلد PVC وPU
خطوط الطلاء والنقش تعيش أو تموت على وزن الطلاء ودرجة حرارة اللفة. ينتج رأس الطلاء الذي يختلف ببضعة جرامات لكل متر مربع اختلافات مرئية في الظل بعد النقش، ويحرر شد الورق الذي ينجرف وينتج عنه خطأ في التسجيل. وزن الطلاء ذو الحلقة المغلقة، ودرجة حرارة لفة النقش، والتحكم في التوتر متعدد المناطق هي العناصر الثلاثة التي تستحق الإصرار عليها.
 خط نقش وطلاء الجلود PVC/PU OEM قم بمراجعة خط طلاء ونقش جلد PVC/PU OEM هذا؛ يعد وزن الطلاء ودرجة حرارة لفة النقش والتحكم في التوتر متعدد المناطق أمرًا أساسيًا للحصول على إخراج ثابت. عرض المنتج →
الألواح المعدنية المركبة وخطوط طلاء الملفات
يتم تصفيح هذه الخطوط بدلاً من البثق، لكن بنية التحكم هي نفسها: درجة حرارة لفة التصفيح، وشد الفيلم اللاصق، وسرعة الخط، وتزامن الإقلاع. نظرًا لأن المخرجات غالبًا ما تكون عبارة عن لوحة مقاومة للحريق، فإن إمكانية التتبع مهمة بقدر أهمية التسامح. غالبًا ما يكون السجل المسجل لدرجة الحرارة والسرعة والتوتر لكل ملف هو الفرق بين اجتياز عملية تدقيق العميل أو الفشل فيها.
ما يجب كتابته في عقد الشراء
تأتي معظم نزاعات الأتمتة من المواصفات التي تحدد العلامة التجارية لوحدة التحكم ولا شيء آخر. تستحق هذه العناصر تحديدها كتابيًا قبل تقديم الطلب:
- المتغيرات وأجهزة الاستشعار التي يتم التحكم فيها: ما هي الحلقات المغلقة، ونوع المستشعر ومداه ودقته.
- تفاوتات القبول: السُمك أو وزن الطلاء أو شريط الشد الذي يجب أن يحمله الخط أثناء التشغيل المشهود، بالسرعة والمواد المحددة.
- مادة العرض التوضيحي ومدته: كم عدد الأمتار، وكم ساعة، وبأي تسلسل لبدء التشغيل والتغيير.
- إدارة الوصفة: عدد المنتجات التي يمكن تخزينها، ومن يمكنه تحرير المعلمات، وما إذا تم تسجيل التغييرات.
- إخراج البيانات: تنسيق سجلات الإنتاج وما إذا كان يمكن تصديرها لتدقيق العملاء.
- انفتاح وحدة التحكم: ما إذا كان يتم تسليم البرنامج وشاشات HMI وقائمة قطع الغيار، وما إذا كان التكامل مع طرف ثالث مسموحًا به.
- الوصول عن بعد وشروط الخدمة، بما في ذلك أوقات الاستجابة وقطع الغيار المتوفرة مع الخط.
أخطاء التكامل التي تكلف أشهرا
- أتمتة الطارد مع ترك دليل السحب، وبالتالي فإن الحلقة المغلقة تحارب قسمًا غير متحكم فيه في اتجاه مجرى النهر.
- تغيير حجم المقياس لنطاق بدء التشغيل بدلاً من نطاق التشغيل، مما يحد من الدقة تمامًا عند الحاجة إليها.
- تجاهل الحالة الميكانيكية: لا يمكن تصحيح المسمار البالي أو سلسلة القيادة المتراخية بواسطة برامج أفضل.
- اختيار وحدة تحكم لا يستطيع فريق الصيانة المحلي خدمتها، أو قبول برنامج مقفل بدون وثائق.
- التشغيل على درجة منتج واحدة فقط، ثم العثور على أن الدرجة التالية تحتاج إلى نطاق تحكم لا تستطيع أجهزة الاستشعار تغطيته.
الأتمتة لا تنتهي عند خزانة التحكم
مهما كانت حزمة التحكم، يظل الخط منتجًا فقط إذا ظل الجانب الميكانيكي وقطع الغيار والمعرفة العملية متاحة، حيث يكون اختيار المورد مهمًا بقدر أهمية الأجهزة. تقوم شركة JiangSu XieCheng Intelligent Equipment ببناء خطوط مركبة وطلاء من قاعدتها في منطقة التنمية الاقتصادية Jinhu، Huai'an، Jiangsu. يمتد نطاقها من معدات الألواح المعدنية المركبة A2 وB1 وخطوط طلاء الملفات المعدنية إلى CFRT والأرضيات SPC وخطوط جلود PVC/PU، بالإضافة إلى المعدات غير القياسية للعمليات التي لا يمكن للآلات القياسية تغطيتها. المجموعة التي تقف خلفها تدير مركز أبحاث التكنولوجيا الهندسية الإقليمي لألواح الألومنيوم المركبة المقاومة للحريق بدرجة A2 ومعدات إنتاجها، وقد تم الاعتراف بخط إنتاج ألواح الألومنيوم المركبة A2 كمجموعة أولى من المعدات الرئيسية على مستوى المقاطعة. توفر الشركة أيضًا ملفات أساسية مقاومة للحريق A2، ولفائف ألومنيوم مطلية وأغشية لاصقة من البوليمر، وهو أمر مهم عندما يحتاج خط جديد إلى مواد خام مطابقة بدلاً من البحث عن التجربة والخطأ.
بعد التسليم، يتم تقسيم الدعم بين التشخيص عن بعد والخدمة في الموقع وتوريد قطع الغيار. قبل تحديد الخط، من المفيد إرسال مواصفات المنتج والسرعة المستهدفة ونطاق التسامح المطلوب إلى مورد المعدات وطلب نطاق التحكم المطابق لها، لأن هذه المحادثة عادةً ما تكشف أكثر من أي كتيب. يمكنك البدء من خلال صفحة الاتصال الخاصة بنا.