
 English
 русский
 Español
 عربى

محتوى
إن قذف الأفلام المنفوخة هو الطريقة السائدة لإنتاج الأفلام البلاستيكية المستخدمة في التعبئة والتغليف والزراعة والتطبيقات الصناعية. يتم تفضيل هذه العملية لأنها تخلق فيلمًا أنبوبيًا مستمرًا يتمتع بقوة متوازنة في اتجاه الماكينة واتجاه عرضي، وقابلية إغلاق جيدة، ووضوح بصري. إذا كنت تحدد خط فيلم منفوخًا أو تخطط لعمليات تحويل نهائية، فإن فهم الميكانيكا الأساسية وتكوينات المعدات وسلوك المواد سيساعدك على تجنب حالات عدم التطابق المكلفة. تشرح هذه المقالة كيفية عمل بثق الفيلم المنفوخ، وما هي المتغيرات المهمة، وكيف يمكن للتصفيح النهائي أن يزيد من أداء الفيلم.
كيف يعمل قذف الفيلم المنفوخ
يبدأ قذف الفيلم المنفوخ بتغذية كريات البوليمر في القادوس. يقوم المسمار الدوار الموجود داخل برميل ساخن بإذابة البوليمر وخلطه ونقله. يمر المصهور من خلال مرشح لإزالة الملوثات، ثم يدخل في قالب حلقي (دائري). عندما يخرج المنصهر من القالب، فإنه يشكل أنبوبًا سميك الجدران. يتم إدخال الهواء من خلال مركز القالب، مما يؤدي إلى نفخ الأنبوب في فقاعة. يتم تبريد الفقاعة بواسطة حلقة هوائية أثناء سحبها للأعلى. في الأعلى، تقوم الأسطوانات المنهارة بتسوية الفقاعة إلى طبقة مسطحة، والتي يتم بعد ذلك لفها على شكل لفات.
- التغذية والذوبان: تدخل الكريات إلى الطارد؛ الحرارة والقص تحويلها إلى ذوبان متجانس.
- الترشيح: تعمل حزمة الشاشة أو المرشح المستمر على إزالة المواد الهلامية والجزيئات الغريبة.
- قذف القالب: يتدفق الذوبان من خلال مغزل حلزوني أو قالب مشابه لتشكيل أنبوب موحد.
- تضخم الفقاعة: يعمل ضغط الهواء الداخلي على توسيع الأنبوب؛ تعمل حلقة الهواء الخارجية على تبريده.
- الانهيار واللف: تعمل لفات الدليل على انهيار الفقاعة؛ يتم شق الفيلم إذا لزم الأمر وجرحه.
تتراوح نسبة التفجير (BUR)، وهي نسبة قطر الفقاعة النهائي إلى قطر القالب، عادةً من 1.5 إلى 4.0. يؤثر ارتفاع خط الصقيع، حيث يتصلب الفيلم، على التبلور والخصائص البصرية. يتم ضبط هذين المتغيرين لموازنة القوة والضباب والإنتاج.
تكوينات الفيلم المنفوخ المشتركة
تظل الخطوط أحادية الطبقة فعالة من حيث التكلفة بالنسبة للأفلام البسيطة، لكن البثق المشترك متعدد الطبقات أصبح معيارًا للتطبيقات الصعبة. يلخص الجدول أدناه التكوينات النموذجية.
| التكوين | هيكل الطبقة النموذجية | الفوائد الأولية |
|---|---|---|
| أحادي الطبقة | الطارد واحد | أقل تكلفة، عملية بسيطة، مناسبة للحقائب والبطانات ذات الأغراض العامة |
| ABA (ثلاث طبقات) | اثنين من الطارد، واحد مشترك | تحسين القوة والحاجز مع انخفاض تكلفة المواد؛ يمكن أن تكون الطبقات الخارجية من الراتنج البكر |
| خمس طبقات | ثلاثة إلى خمسة بثق | التحكم الدقيق في طبقات الحاجز والختم والمتانة؛ تستخدم لتغليف المواد الغذائية والأفلام الطبية |
| فيلم منتفخ صغير | مدمجة أحادية أو متعددة الطبقات | الإنتاج المعملي والكميات الصغيرة؛ التحول السريع للتجارب المادية |
يعتمد اختيار التكوين على الحاجز المطلوب، والصلابة، وسلوك الختم، والميزانية. تضيف المزيد من الطبقات المرونة ولكن أيضًا التعقيد في تصميم القالب والتحكم في حلقة الهواء والصيانة.
المواد المستخدمة في بثق الفيلم المنفوخ
يحدد اختيار الراتينج أداء الفيلم أكثر من أي عامل منفرد آخر. تشمل الدرجات الشائعة ما يلي:
- LDPE: قوة ذوبان جيدة، معالجة سهلة، وضوح معتدل.
- LLDPE: صلابة أعلى ومقاومة للثقب؛ غالبًا ما يتم مزجه مع LDPE.
- HDPE: صلابة عالية وحاجز للرطوبة. تستخدم للأغشية الرقيقة والحقائب.
- mLLDPE: قوة فائقة وقابلية للغلق عند سمك أقل.
- إيفا: تحسين المرونة والختم في درجات حرارة منخفضة.
- الأيونومر والبوليمرات المشتركة المتخصصة: مقاومة ممتازة للزيوت والشحوم لتغليف المواد الغذائية.
غالبًا ما يتم دمج الإضافات مثل عوامل الانزلاق ومضادات الأكسدة ومضادات الأكسدة في الراتنج للتحكم في الاحتكاك والانسداد والتدهور. بالنسبة للأفلام متعددة الطبقات، قد تستخدم كل طبقة راتنجًا مختلفًا لتحقيق توازن الخاصية المستهدفة.
متغيرات العملية الحرجة التي تؤثر على جودة الفيلم
يقوم المشغلون بضبط العديد من المتغيرات للحفاظ على جودة الفيلم المتسقة. يمكن أن تتسبب الانحرافات الصغيرة في اختلاف السُمك أو المواد الهلامية أو التجاعيد.
- نسبة النفخ (BUR): تزيد نسبة BUR الأعلى من القوة العرضية ولكنها يمكن أن تقلل من استقرار الفقاعة.
- ارتفاع خط الصقيع (FLH): يعمل خط FLH السفلي على تحسين الوضوح ولكنه قد يقلل من قوة التمزق.
- معدل التبريد: التبريد الأسرع يقلل من التبلور، ويحسن المتانة والشفافية.
- سرعة الإقلاع: تعمل على موازنة الإخراج بالسمك المطلوب؛ عالية جدا يمكن أن يسبب صدى الرسم.
- فجوة القالب ودرجة الحرارة: تؤثر على ضغط الذوبان وتوحيد الفيلم.
- تبريد الفقاعات الداخلي (IBC): يزيد الإنتاج ويثبت الفقاعة للخطوط عالية السرعة.
تعد مراقبة السُمك باستخدام الماسح الضوئي وضبط هندسة حلقة الهواء من الممارسات القياسية في الخطوط الحديثة. بدون التحكم في الحلقة المغلقة، يمكن أن يتجاوز اختلاف السُمك زائد أو ناقص عشرة بالمائة، مما يؤدي إلى إهدار الراتينج والتسبب في مشكلات التحويل النهائية.
تطبيقات الفيلم المنفوخ
يتم استخدام الفيلم المنفوخ في العديد من الصناعات لأنه يمكن تصميمه ليناسب متطلبات مختلفة للسمك والوضوح والقوة.
- التعبئة والتغليف: أكياس الناقل، والبطانات، وتغليف المواد الغذائية، وأفلام الترقق.
- الزراعة: أفلام الدفيئة، أكياس السيلاج، أفلام المهاد.
- الطبية: أفلام حاجزة معقمة، أكياس IV.
- البناء: حواجز بخار، سياجات مؤقتة.
- الصناعية: أفلام حماية الأسطح، أفلام مطاطية.
تتطلب العديد من هذه التطبيقات خطوات تحويل إضافية. تعمل الطباعة والتقطيع والتصفيح على تحويل الفيلم الأساسي المنفوخ إلى هيكل تعبئة عالي الأداء.
من الفيلم المنفوخ إلى التصفيح والطلاء
غالبًا ما يعمل الفيلم المنفوخ كطبقة أساسية أو طبقة مانعة للتسرب في بنية متعددة الطبقات. لإضافة خصائص الحاجز، أو جودة الطباعة، أو القوة الميكانيكية، تقوم المحولات بتصفيح الفيلم بمواد أخرى. يتم استخدام مواد لاصقة قائمة على المذيبات، وغير مذيبة، ومائية، ولكن التصفيح PUR (البولي يوريثين التفاعلي) قد اكتسب الاهتمام لأدائه وتأثيره المنخفض على البيئة.
إذا انتقلت عمليتك من إنتاج الأفلام إلى التغليف المرن، فقد تحتاج إلى خط تصفيح PUR والأفلام. تجمع هذه الخطوط بين الفك، وتطبيق اللصق، والتجفيف أو المعالجة، وإعادة اللف في عملية واحدة مستمرة.
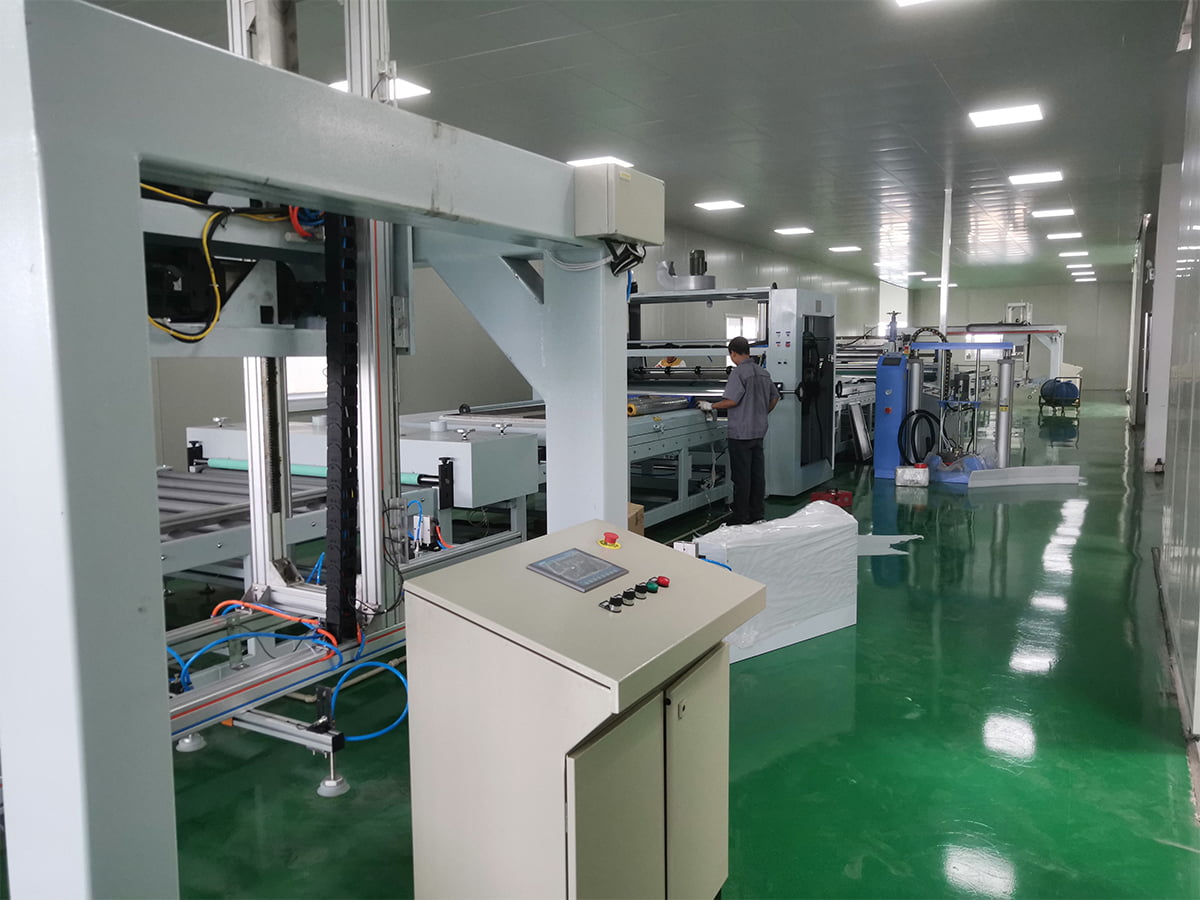 خط طلاء PUR وتصفيح الفيلم من أجل تصفيح فيلم اللوحة المتين، يستخدم خط PUR هذا مادة لاصقة معالجة بالرطوبة لربط الأفلام الزخرفية أو الواقية أو الوظيفية بالمعادن أو البلاستيك أو الخشب أو الزجاج. عرض المنتج →
بالنسبة للهياكل الأبسط، يمكن لخط إنتاج تصفيح الفيلم المخصص أن يربط فيلمين أو أكثر بطبقة حرارية أو لاصقة أو بالبثق. يعتمد الاختيار على نوع المادة اللاصقة وسرعتها وعرض الركيزة.
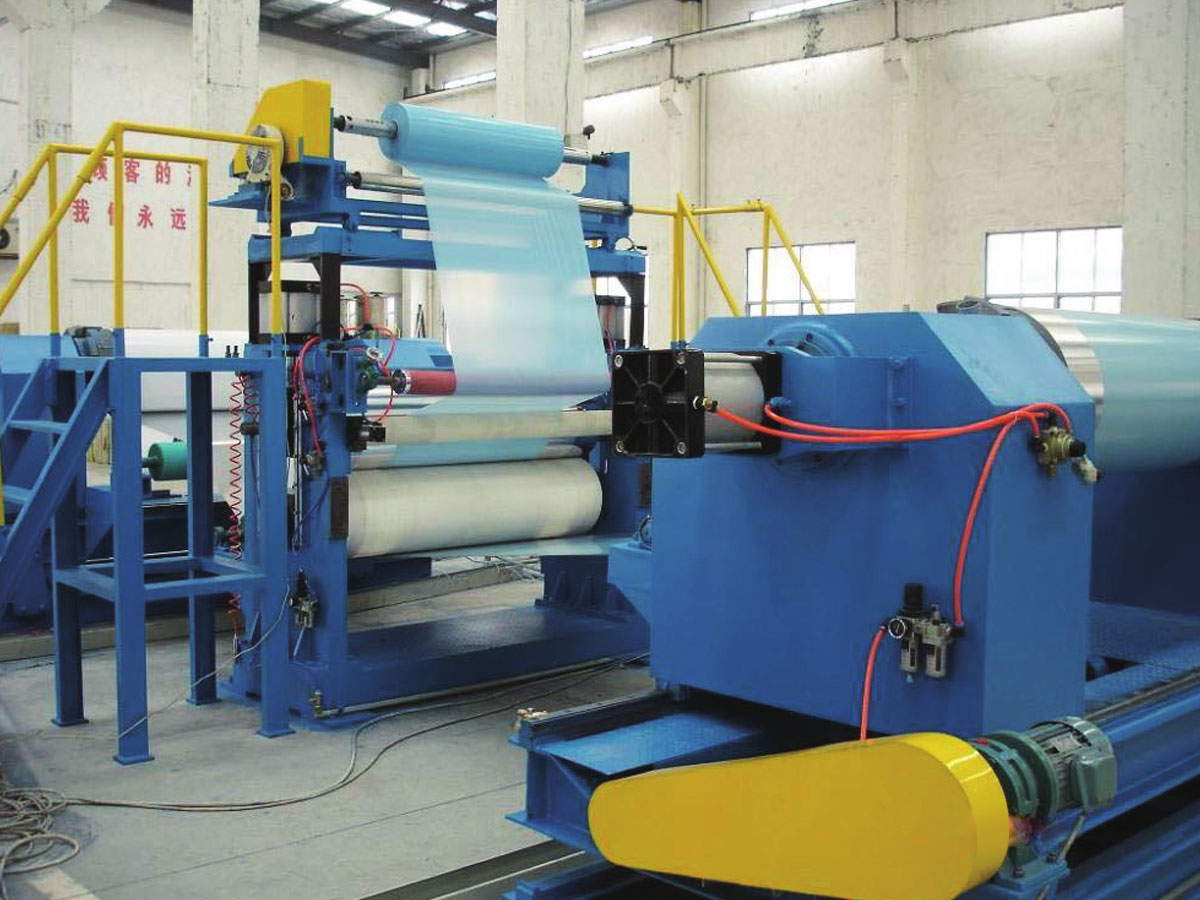 خط إنتاج تصفيح الفيلم بالنسبة لهياكل الأغشية الواقية الأكثر بساطة، يقوم هذا الخط بتطبيق PE، PET، والأغشية الوظيفية على قطع العمل المعدنية والزجاجية والبلاستيكية والإلكترونية مع التحكم الدقيق في التوتر والتصفيح. عرض المنتج →
تعتبر هذه الخطوات النهائية حاسمة لأن الفيلم المنفوخ ذو خصائص الشد الممتازة يمكن أن يفشل إذا كانت رابطة التصفيح ضعيفة أو كانت المادة اللاصقة غير متوافقة. تعد مطابقة طاقة سطح الفيلم وكيمياء المادة اللاصقة وتوتر الخط جزءًا من مواصفات المعدات.
اعتبارات الشراء للأفلام المنفوخة وخطوط الإنتاج
عند تقييم خط الفيلم المنفوخ، ابدأ بالراتنج الذي تخطط لتشغيله وخصائص الفيلم التي يجب عليك تحقيقها. يحدد معدل الإخراج وعرض الفيلم وعدد الطبقات ونطاق السُمك غلاف المعدات الأساسية. فيما يلي أسئلة أساسية:
- ما هو الحد الأقصى والحد الأدنى للسمك الذي تحتاجه، وبأي عرض؟
- هل ستقوم بتشغيل مستويات عالية من LLDPE أو mLLDPE؟ هذه تتطلب تصميمات لولبية مختلفة وقدرة تبريد.
- هل تحتاج إلى معالجة سطحية في الخط مثل معالجة الإكليل للطباعة أو التصفيح؟
- ما هو مستوى التسامح سمك مقبول؟ يضيف قياس الحلقة المغلقة التكلفة ولكنه يقلل من الهدر.
- كيف سيتكامل الخط مع معدات التصفيح أو الطباعة أو صنع الأكياس؟
بالنسبة للتصفيح النهائي، ضع في اعتبارك نوع المادة اللاصقة ومتطلبات المعالجة والتحكم في شد الركيزة. قد يواجه الخط الذي يعمل بسرعة 50 مترًا في الدقيقة صعوبة عند 200 مترًا في الدقيقة إذا كان حجم قسم التجفيف أو المعالجة صغيرًا. يؤثر توفر قطع الغيار ودعم الخدمة المحلية أيضًا على التكلفة الإجمالية للملكية.
إذا كانت خريطة طريق منتجك تتضمن ألواحًا مركبة، أو شرائح PVC، أو أفلامًا خاصة، فيمكن أن يساعدك المورد ذو الخبرة عبر عمليات مركبة متعددة في تجنب اتخاذ قرارات معزولة بشأن المعدات. على سبيل المثال، الشركات التي تقوم ببناء خطوط الألواح المعدنية المركبة وخطوط تصفيح الأفلام تفهم كيفية تفاعل التعامل مع الركيزة والتوتر وتاريخ الحرارة.
الاستنتاج
تظل الأفلام المنفوخة بالبثق عملية موثوقة وقابلة للتكيف لإنتاج أفلام بلاستيكية ذات نطاق واسع من الخصائص. يعتمد النجاح على فهم التفاعل بين الراتينج وتصميم القالب والتبريد والتحويل النهائي. من خلال تحديد تكوين الخط الصحيح والتحكم في المتغيرات الهامة مثل BUR وارتفاع خط الصقيع، يمكنك تحقيق جودة متسقة وتقليل النفايات. عندما يتطلب تطبيقك تصفيحًا أو طلاءًا أو هياكل مركبة، فإن دمج المعدات النهائية المناسبة لا يقل أهمية عن خط الفيلم المنفوخ نفسه. يمكن للشريك الذي يتمتع بخبرة عبر عمليات مركبة متعددة أن يساعدك في إجراء هذه الاتصالات بكفاءة.