
 English
 русский
 Español
 عربى

محتوى
غالبًا ما تكون تكلفة ملف الألمنيوم المطلي بعد القطع والتشكيل أكثر لكل متر مربع من نفس الملف المطلي بينما لا يزال ملفًا على خط مستمر. تشرح هذه الحقيقة الاقتصادية سبب توفير الألمنيوم المطلي مسبقًا لمعظم سوق الكسوة والأسقف واللافتات وألواح الألمنيوم المركبة.
يتم تحديد الجودة في لفائف الألمنيوم المطلية في ثلاثة أماكن: مدى نظافة الشريط عندما يصل إلى رأس الطلاء، ومدى دقة هذا الرأس في قياس الفيلم، ومدى توزيع الفرن للمعالجة بشكل متساوٍ. اللون واللمعان وعمر الخدمة يتبعان هذه العناصر الثلاثة، وليس من ماركة الطلاء وحدها.
كيف يعمل الطلاء المستمر لملفات الألمنيوم
طلاء الملف هو عملية تلقائية مستمرة يتم فيها تطبيق طلاء عضوي على الشريط المعدني قبل قطع الشريط أو تشكيله. يصل الألومنيوم كملف، ويتم فكه وتنظيفه ومعالجته كيميائيًا مسبقًا وتغليفه ومعالجته وتبريده وإعادة لفه كملف مطلي مسبقًا. نظرًا لأن الشريط لا يتوقف أثناء التشغيل الثابت، يتم ضبط سمك الفيلم وعلاجه ومظهره بواسطة معلمات الماكينة بدلاً من شعور المشغل. تعمل الخطوط المعمارية عادةً بسرعة تتراوح بين 20 إلى 60 مترًا في الدقيقة، مع عرض شريط يتراوح من 600 إلى 1600 ملم وطبقة جافة إجمالية تتراوح من 20 إلى 27 ميكرومترًا بما في ذلك الطلاء التمهيدي.
- الفك والخياطة: يتم ربط ذيل الملف الجاري برأس الملف التالي، ويجب أن يمر التماس عبر الخط دون وضع علامات على البكرات.
- التراكم: يقوم مجمع الإدخال بتخزين الشريط بحيث يستمر رأس الطلاء والفرن في العمل خلال تغيير الملف.
- التنظيف والمعالجة المسبقة: التنظيف القلوي، والشطف، وطلاء التحويل الكيميائي، وفرن التجفيف. هذه المرحلة تقرر الالتصاق أكثر من أي مرحلة أخرى.
- التمهيدي والمعطف الخفيف: تقوم آلات الطلاء الدوارة بتطبيق التمهيدي، ويزيل قسم الوميض المذيب، ثم يتبعه المعطف الخفيف.
- المعالجة: يعمل الفرن متعدد المناطق على جلب المعدن، وليس الهواء فقط، إلى درجة حرارة المعدن القصوى التي تحتاجها الكيمياء.
- التبريد والترجيع: يؤدي التبريد إلى خفض درجة حرارة الشريط إلى درجة حرارة المعالجة ويتم إعادة لف الملف النهائي تحت شد يمكن التحكم فيه.
إعداد الشريط يقرر معظم نتائج الالتصاق
يمنع التنظيف غير المكتمل تكوين طبقة التحويل بالتساوي، ويظهر الفشل لاحقًا كفقدان الطبقة على طول الانحناء أو الحافة المقطوعة. لذلك يجب أن يكون قسم التنظيف طويلًا بما يكفي لسرعة الخط التي تقوم بتشغيلها فعليًا، وتحتاج بكرات القسم الرطب إلى جدول تنظيف، لأن البقايا الكيميائية المجففة تنتقل مباشرة إلى الشريط على شكل خطوط.
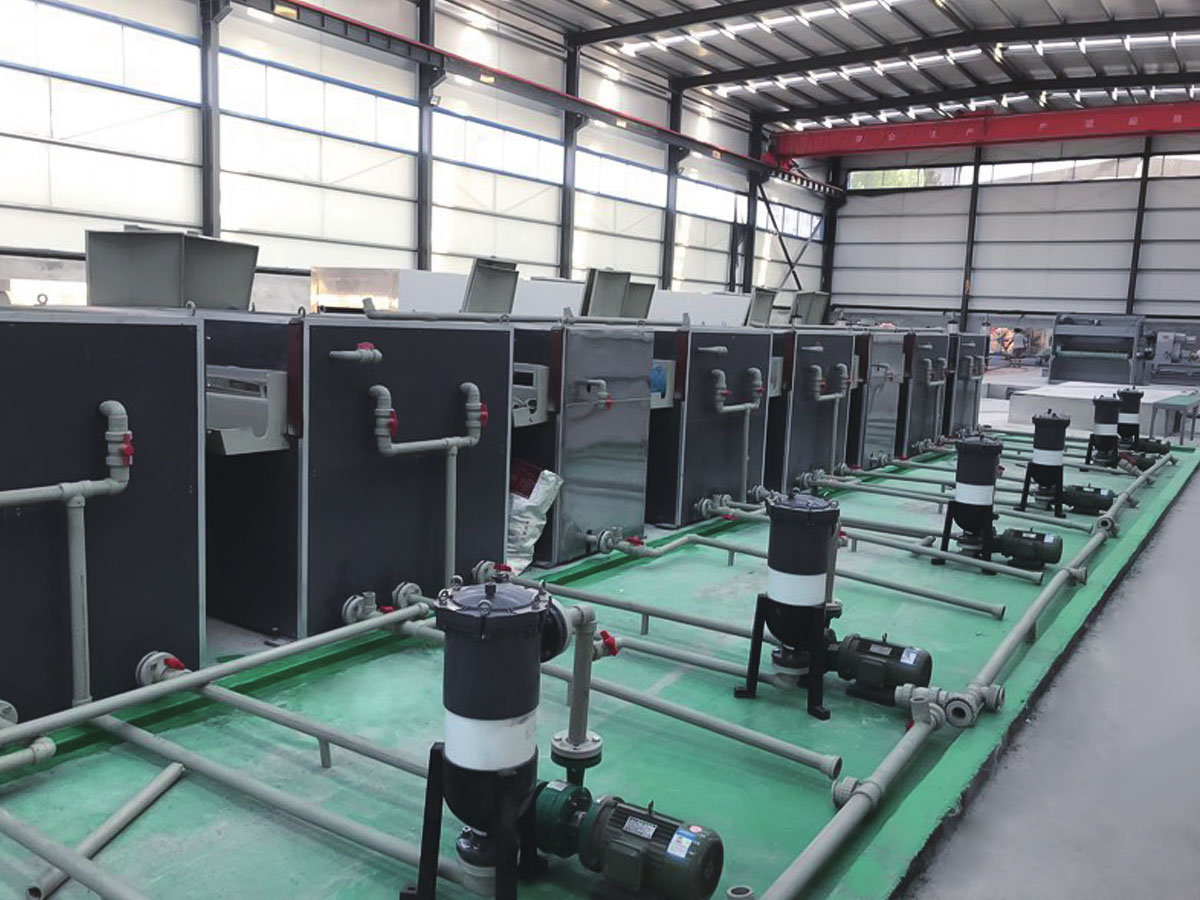 خط التنظيف للمعالجة المسبقة إن نظافة الأسطح المعدنية وجودة طلاءات التحويل الكيميائي تحدد بشكل مباشر مقاومة التآكل والتصاق الطلاء وجودة المنتج النهائي. عرض المنتج →
رؤوس الطلاء والتحكم في الأفلام وعلاجها
تستخدم الخطوط رؤوسًا ثلاثية أو رباعية الأسطوانات. من الأسهل الحفاظ على الثلاث لفات، بينما تتحكم البكرات الأربع في الأغشية الرقيقة جدًا بشكل أكثر دقة وتناسب الخطوط التي تتم طباعتها أيضًا. يتم ضبط سماكة الفيلم من خلال نسبة السرعة بين أداة التطبيق والشريط، لذا فإن السرعة المستقرة والتوتر المستقر يأتيان أولاً. علاوة على ذلك، فإن المعالجة المنخفضة تكلف مقاومة المذيبات والمرونة، في حين أن المعالجة الزائدة تكلف اللون والليونة. متغير التحكم هو ذروة درجة حرارة المعدن، والتي يتم قياسها على الشريط، وعادةً ما تكون حوالي 230 إلى 249 درجة مئوية لـ PVDF و216 إلى 232 درجة مئوية للبوليستر. تأكد من النافذة مع مورد الطلاء قبل ضبط الفرن.
أنظمة الطلاء وأين يناسب كل منها
لا يوجد طلاء واحد يغطي كل التعرض. يعتمد الاختيار على البيئة التي سيواجهها المنتج النهائي، وتشكيل الملف الذي سيخضع له بعد ذلك، والمدة التي يجب أن يحتفظ بها اللون واللمعان.
| نظام الطلاء | فيلم جاف إجمالي نموذجي | نافذة العلاج | الأنسب ل | القيد الرئيسي |
|---|---|---|---|---|
| البوليستر | 18 إلى 25 ميكرومتر | 216 إلى 232 ج | اللوحات الداخلية، اللافتات، الكسوة الخفيفة | الطباشير وتتلاشى في الهواء الطلق |
| البوليستر المعدل بالسيليكون | 20 إلى 25 ميكرومتر | 220 إلى 235 درجة مئوية | الأسقف وتكسية الجدران في المناخات المعتدلة | مقاومة المذيبات أضعف من PVDF |
| PVDF | 23 إلى 27 ميكرومتر | 230 إلى 249 ج | الواجهات الخارجية واجهات ساحلية وصناعية | تكلفة أعلى، نافذة علاج ضيقة |
| مادة البولي يوريثين | 20 إلى 25 ميكرومتر | 210 إلى 230 درجة مئوية | تصفيح الفيلم والتشطيبات الداخلية المتميزة | حساسية الرطوبة في التخزين |
| الايبوكسي التمهيدي | 5 إلى 7 ميكرومتر | تم وضعه بواسطة المعطف الخفيف | التصاق وتآكل الطبقة الأساسية | الطباشير إذا تركت غير مطلية |
اتبع قاعدتين. لا يزال الطلاء الخفيف PVDF فوق طبقة تمهيدية رقيقة أو غير مستوية يفشل عند حافة القطع، لأن التآكل يبدأ عند المعدن المكشوف. ويمكن للطلاء المعالج في الجزء السفلي من نافذته أن يجتاز فحصًا بصريًا ويظل يفشل في اختبار فرك المذيب أو اختبار الانحناء في نفس اليوم.
الاختبارات التي تطلق ملفًا مطليًا
اختبار الإصدار سريع ومدمر ومحدد. تأتي العينات من الرأس والوسط والذيل لكل ملف، لأن الدفعة التي تبدو صحيحة من الممكن أن تفشل في أحد الإجراءات التالية.
- سمك الفيلم الجاف ، اقرأ على الشريط بمقياس تيار مغناطيسي أو تيار دوامي مقابل تسامح يبلغ تقريبًا زائد أو ناقص 2 ميكرومتر.
- التصاق على شكل حرف T ، حيث يتم ثني القسيمة على نفسها وسحب الشريط للتحقق من فقدان الطلاء؛ تحتاج المنتجات الخارجية عادةً إلى اجتياز 1T أو 2T.
- مجاهدي خلق التدليك المزدوج ، والتي تشير إلى مستوى العلاج بدلاً من الأداء الكيميائي على المدى الطويل.
- تأثير عكسي ، مما يؤكد أن الطلاء ينجو من التشوه المفاجئ، وليس فقط الانحناء البطيء.
- لمعان عند 60 درجة وفرق اللون ، تم قياسها مقابل العينة المعتمدة، مع الاحتفاظ بـ delta E عادةً عند حوالي 1.0 أو أكثر إحكامًا للألواح التي ستوضع جنبًا إلى جنب.
- رذاذ الملح أو التعرض للرطوبة ، عادة 1000 ساعة، تستخدم للتأهيل وليس لكل دفعة.
تعتبر عمليات التحقق هذه رخيصة الثمن وقابلة للتكرار، ولكنها لا تحل محل بيانات التجوية الخارجية، ويجب ألا تطلق أبدًا طلاءًا تم معالجته خارج نافذتها المنشورة.
تحديد خط الطلاء: الأرقام المهمة
تبدأ عمليات شراء الخطوط عادةً بالسعر وتنتهي بالتفاصيل التي تحدد العائد. تستحق هذه العناصر التثبيت كتابيًا قبل توقيع العقد.
- نطاق عرض وسمك الشريط ، بما في ذلك العرض الأضيق الذي ستقوم بتشغيله فعليًا، لأن تيجان الأسطوانة تتصرف بشكل مختلف عند حواف النطاق.
- سرعة الخط وزمن تغيير الملف ، نظرًا لأن سعة المجمع تحدد المدة التي يمتد فيها الخط بين الملفات.
- تكوين رأس الطلاء ، ثلاث أو أربع لفات، وعدد الرؤوس المناسبة للطلاء التمهيدي والمعطف الخفيف وأي طبقة داعمة.
- تقسيم الفرن والتحكم في درجة حرارة المعدن القصوى ، بما في ذلك القدرة على الاحتفاظ بنافذة المعالجة عند أدنى وأعلى سرعة للخط.
- طول قسم ما قبل المعالجة والكيمياء ، متطابق مع سرعة الخط بحيث لا يتغير وقت الاتصال بشكل قصير.
- تسوية التوتر والتحكم في توتر الشريط ، والتي تؤثر على التسطيح وتوحيد الطلاء والشظايا من التماس.
- وقت تغيير اللون ودعم قطع الغيار الأرقام التي نادرًا ما تظهر في عرض الأسعار ولكنها تظهر في كل وردية.
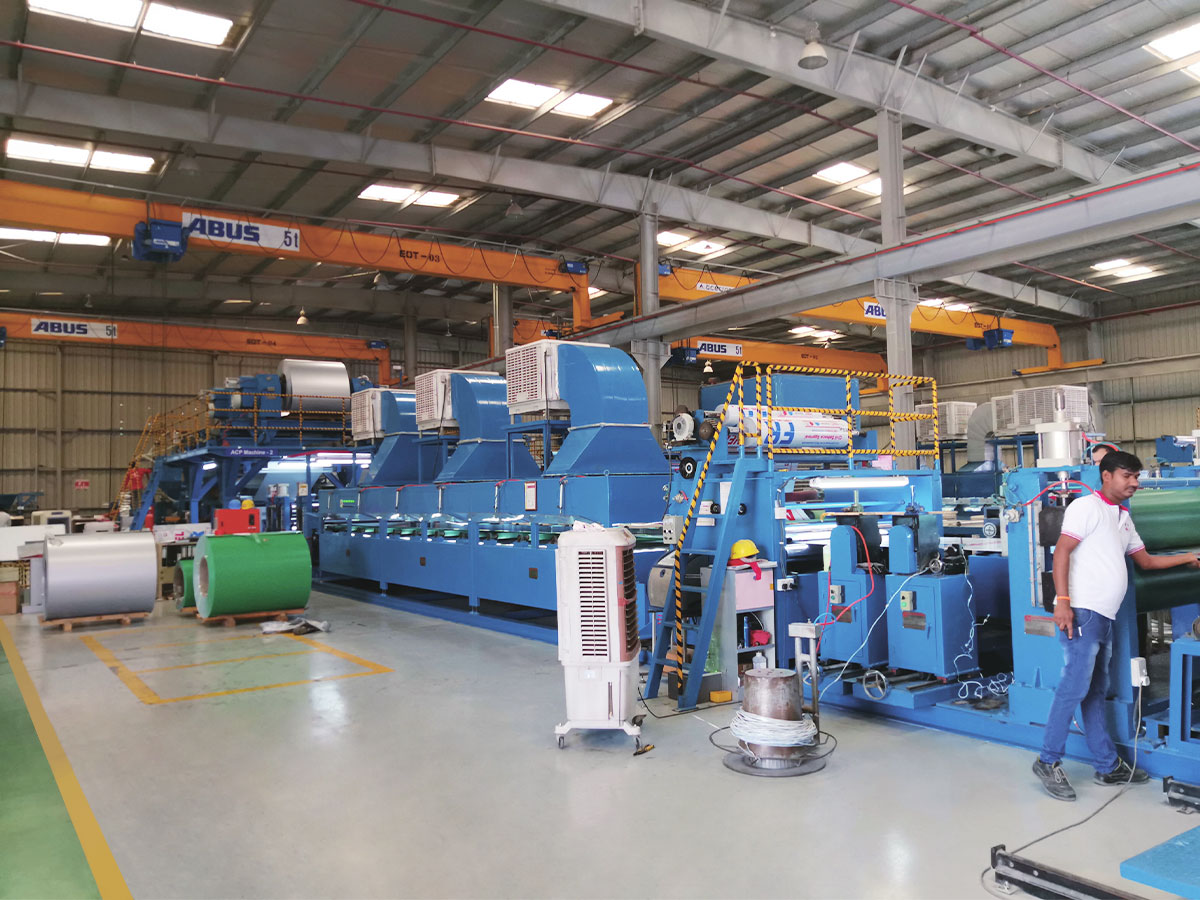 خط طلاء اللون من خلال العمليات الآلية والذكية، يوفر خط إنتاج الطلاء طلاءات سطحية جميلة ومتينة وعملية لمجموعة واسعة من ... عرض المنتج →
يجب على المشترين أيضًا أن يسألوا عن كيفية تعامل الخط مع التغيير من كيمياء طلاء إلى أخرى، وما إذا كانت نفس المعدات يمكنها تشغيل الطباعة أو تصفيح الفيلم، لأن هذه الخيارات تغير مزيج المنتج على مدار عمر الماكينة. لا تحدد السرعة المقدرة سوى القليل جدًا من تلقاء نفسها، ولهذا السبب مزايا الإنتاج لخط طلاء لفائف معدنية يتم الحكم عليها بشكل أفضل على أساس الإنتاج السنوي وخسارة التحول مقارنة بأرقام الكتيب.
العيوب والأسباب والتصحيحات الأولى
تتكرر معظم مشكلات الطلاء، ويعود معظمها إلى نظافة الشريط أو قياس الفيلم أو معالجته.
| عيب | السبب المحتمل | التصحيح الأول |
|---|---|---|
| يرفع الطلاء على طول حافة القطع | طبقة تمهيدية رقيقة عند الحافة أو معالجة مسبقة غير كاملة | تحقق من الفيلم التمهيدي ووقت الاتصال بالتنظيف |
| خطوط تجري في اتجاه الملف | الأسطوانة الملوثة أو بقايا المواد الكيميائية المجففة | طلاء نظيف وبكرات القسم الرطب |
| ظهور قشر البرتقال | احتباس المذيبات أو انقسام الفيلم بشكل غير متساو | اضبط منطقة الوميض وسرعات الأسطوانة |
| انجراف اللون عبر دفعة | ذروة اختلاف درجة حرارة المعدن بين الملفات | سجل درجة حرارة الشريط لكل ملف وأعد فحص نافذة المعالجة |
| تقرحات بعد العلاج | الرطوبة على الشريط أو تحت العلاج | تحقق من فرن التجفيف والشطف |
| ضعف التصاق الانحناء | الإفراط في المعالجة أو التمهيدي خارج نطاق سمكه | خفض درجة حرارة المعدن الذروة والتحقق من الفيلم التمهيدي |
اختيار مورد لخط الطلاء
يمكن لاثنين من الموردين تقديم نفس سرعة الخط وعرض الشريط مع الاستمرار في تقديم معدات مختلفة تمامًا، لذلك يجدر بنا أن نسأل ما الذي يصنعه عامل البناء إلى جانب خط الطلاء. يفهم المورد الذي يوفر أيضًا المواد المستخدمة في المراحل النهائية كيف تتصرف المعدات في الإنتاج، وليس فقط كيفية رسمها.
شركة JiangSu XieCheng Intelligent Equipment Co., Ltd.، التي يقع مقرها في منطقة Jinhu للتنمية الاقتصادية في Huai'an، Jiangsu، تقوم ببناء خطوط طلاء وطباعة الملفات المعدنية، وخطوط تنظيف ما قبل المعالجة، وخطوط تصفيح PUR والأغشية، وخطوط طلاء الأسطوانة والرش المدمجة. تعود خلفية الآلات الخاصة بها إلى عام 2004، عندما بدأت الشركة السابقة في إنتاج آلات تصفيح ألواح الألمنيوم المركبة وخطوط الطلاء الملون. وهي تعمل الآن كشركة فرعية مملوكة بالكامل لشركة Jiangsu Aludeco New Materials، كما أنها توفر ملف قلب النار A2، ملف الألمنيوم المطلي مسبقًا وفيلم ربط البوليمر، لذلك يرى مهندسوها الملف المطلي من كلا جانبي الماكينة.
ضمن مجموعة ALMINE الأوسع، تم الاعتراف بالعملية كمركز إقليمي لأبحاث التكنولوجيا الهندسية لألواح الألمنيوم المركبة المقاومة للحريق من الدرجة A2 ومعدات الإنتاج، كما أنها حاصلة على تصنيف ائتماني للجودة من الدرجة AA. خط إنتاج ألواح الألمنيوم المركبة من فئة A2 تم تسميته بالمجموعة الأولى من المعدات الرئيسية والمكونات الرئيسية في Jiangsu. يغطي النطاق الأوسع خطوط الألواح المعدنية المركبة، وخطوط الأرضيات SPC، وخطوط طلاء الجلود PVC وPU، وخطوط CFRT المركبة والمعدات المخصصة غير القياسية، المدعومة بعد التسليم عن طريق الدعم عن بعد والخدمة في الموقع وقطع الغيار.
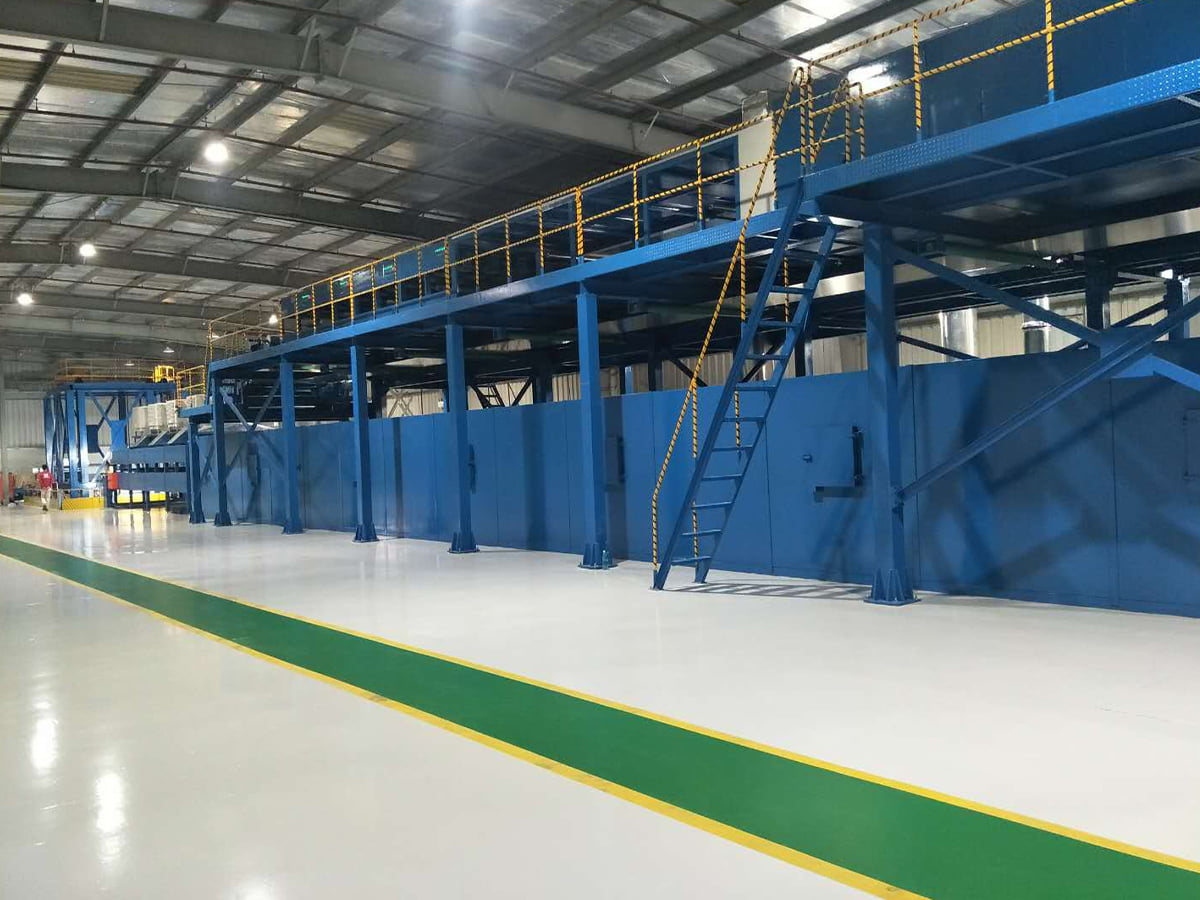 خط طلاء وطباعة لفائف الألمنيوم/الصلب ملحقات المعدات عرض المنتج →
عند مقارنة العروض، ضع قائمة المواصفات أعلاه بجوار المعدات المذكورة، واسأل عن كيفية التحقق من ذروة درجة حرارة المعدن وتحمل الغشاء في المصنع قبل الشحن. عادةً ما تفصل هذه المحادثة بين البناة الجادين وبائعي الكتالوج. ويمكن التواصل مع الفريق الهندسي من خلال صفحة الاتصال لمناقشة عرض الشريط وكيمياء الطلاء والمخرجات المستهدفة لمشروع معين.
إن طلاء لفائف الألمنيوم يكافئ نفس الانضباط في كل مصنع: التشغيل المستمر قبل التشكيل، مع التحكم الدقيق في نظافة الشريط، وقياس الفيلم وعلاجه. يميل الخط الذي يتم شراؤه بالسعر وحده إلى إظهار نقاط ضعفه في وقت التغيير، وشكاوى اللون وتآكل الحواف بعد عامين أو ثلاثة أعوام.
احصل على هذه المتغيرات الثلاثة بشكل صحيح والباقي يتبع. يظل اللون ثابتًا، وتظل الانحناءات على قيد الحياة، وتستمر الحواف المقطوعة، ويترك الملف الخط يتصرف بالطريقة التي وعدت بها المواصفات بحلول الوقت الذي تصل فيه إلى الواجهة.