
 English
 русский
 Español
 عربى

محتوى
إن لفائف الألمنيوم التي تصل إلى 2% ثقيلة عند طرف الرأس و1% خفيفة عند الذيل تكلف أكثر بكثير من ملف واحد مرفوض. يبدأ عامل الطلاء في مطاردة سرعة الخط للحفاظ على المعالجة، وينحرف الفرن، وتنتهي الألواح المقطوعة من طرفين متقابلين لنفس الملف باختلاف واضح في اللون لا يمكن لأحد أن يفسره للعميل. تحدد مصانع درفلة الألومنيوم المقياس، والتسطيح، والحدبة، وحالة السطح التي ترثها كل آلة في المراحل النهائية، وهذا هو السبب في أن جودة الملف هي مشكلة إنتاج وليست مجرد تفاصيل شراء.
الاستنتاج أولاً: إن مطحنة الدرفلة عبارة عن آلة لتقليل السُمك، ولكن ما يشتريه المشتري فعليًا هو التكرار. إن المطحنة التي تحمل تفاوتات مشددة في كل ملف تتيح تشغيل خط الطلاء أو المركب وفقًا لوصفة ثابتة. طاحونة لا تحول كل وردية إلى تمرين تصحيح يدوي. تشرح الصفحات التالية مدى اختلاف الدلفنة على الساخن والبارد والرقائق المعدنية، وما هي معلمات الملف التي تنتمي إلى مواصفات الشراء، وكيف تنتقل هذه المعلمات عبر الطلاء والتصفيح وتشطيب اللوحة.
ما الذي يتغير فعليًا في مطحنة درفلة الألومنيوم؟
تقوم طاحونة الدرفلة بتمرير المعدن بين زوج واحد أو أكثر من اللفات. تقلل كل تمريرة من السُمك، وفي الوقت نفسه، تعيد كتابة بنية الحبوب، والحالة المزاجية، والتسطيح، والملمس السطحي. يبدأ الدرفلة على الساخن من لوح مصبوب عند درجة حرارة 300 إلى 500 درجة مئوية تقريبًا ثم ينقل السبيكة إلى مقياس النقل. الدرفلة على البارد، عادة على طاحونة عكسية أو ترادفية، توفر السماكة النهائية مع الخواص الميكانيكية التي طلبها العميل. تستخدم دحرجة الرقائق المعدنية بكرات مكدسة للوصول إلى سُمك يُقاس بالميكرون، حيث تكون جودة السطح أكثر أهمية من القوة.
تمت إزالة حصة السماكة الواردة في مسار واحد
توضح القضبان مقدار السمك الوارد الذي يختفي في تمريرة واحدة في كل مرحلة، وتوضح الاختلافات لماذا يجب على المشترين النهائيين التعامل مع الملفات المدرفلة على الساخن والملفوفة على البارد كمواد مختلفة بدلاً من أحجام مختلفة من نفس المادة. تزيل الدرفلة على الساخن كمية كبيرة من المعدن في كل تمريرة، ولكنها تترك سطحًا لا يزال يحمل مقياسًا وعلامات لف ونطاق قياس أوسع بشكل ملحوظ. يزيل الدرفلة على البارد كمية أقل من المعدن في كل تمريرة من حيث القيمة المطلقة، ومع ذلك فهي المرحلة التي يتم فيها إنشاء تسامح المقياس والتسطيح فعليًا، ولهذا السبب تعتبر اللفائف المدرفلة على البارد هي المادة الخام الطبيعية لخطوط الطلاء والتصفيح. يتطلب دحرجة الرقائق أكبر نسبة تخفيض على الإطلاق، ولكن فقط لأن الشريط رقيق بالفعل وأن مجموعة اللفائف تدعمه بشكل وثيق على كلا الجانبين. عندما تشير المواصفات ببساطة إلى الدرفلة على البارد دون تسمية فئة التسامح، تكون المطحنة حرة في التوصيل إلى أي مكان داخل هذا النطاق العريض، ويمتص خط الطلاء الفرق بهدوء من خلال الخردة وإعادة العمل.
معلمات الملف التي تحدد العائد النهائي
ستة أرقام تسبب معظم الضرر عندما تنجرف. يسرد الجدول أدناه القيم التي يمكن أن تحتفظ بها المطحنة التي يتم التحكم فيها بشكل جيد، بالإضافة إلى الأعراض التي تظهر على أرضية الإنتاج عندما تتحرك خارج النطاق.
| المعلمة | هدف عملي | أعراض المصب عندما ينجرف |
|---|---|---|
| قياس التسامح | في حدود 1 بالمائة من القيمة الاسمية عبر الملف | وزن الطلاء وعلاج التحول، وسرعة الخط تعديل الملف عن طريق الملف |
| التاج | أقل من 1% من عرض الشريط | أخطاء تتبع الشريط، ضغط التصفيح غير المتساوي، موجة الحافة |
| التسطيح | في غضون 10 وحدات | التجاعيد في المجمع، والخدوش على لفات الدليل |
| الحدبة | أقل من 3 ملم على طول 2 متر | انحراف قطري على الخط، وسوء التسجيل على التشطيبات المطبوعة |
| بقايا السطح | أقل من 20 ملجم لكل متر مربع من الزيت | فقدان الالتصاق، ظهور تقرحات بعد المعالجة، وتساقط الطلاء |
| القطر الداخلي للملف والوزن | المتطابقة مع uncoiler والشياق | توقف اللف، تصغير، التعامل غير الآمن |
قم بقياس الانحراف عبر حملة درفلة ذات عشرة لفائف
يتبع الخطان انحراف المقياس عبر حملة مكونة من عشرة ملفات، وشكل المنحنيات مهم أكثر من أي قراءة واحدة. يمثل الخط العلوي طاحونة تقوم بحملات طويلة بين تغيرات الرول، فيبدأ الانحراف داخل التسامح ثم يصعد بثبات مع تآكل بكرات العمل وتراكم التاج الحراري. ينتمي الخط السفلي إلى مطحنة تقوم بتغيير اللفات في كثير من الأحيان، مما يحافظ على الانحراف ثابتًا ويعني أن العميل يحصل على نفس المنتج في الملف العاشر كما هو الحال في الملف الأول. لا يمكن لخط الطلاء معرفة الفرق بين هاتين المطحنتين من عينة واحدة، لأن كليهما قد يجتاز الفحص الوارد على الملف الأول للحملة. يصبح الفرق مرئيًا فقط في معدل الخردة على مدار شهر، ولهذا السبب يجب أن يقوم الفحص الوارد بأخذ عينات من الرأس والوسط والذيل لعدة ملفات مأخوذة من نفس الحملة بدلاً من اختبار ملف واحد بدقة.
حيث يدخل الملف المدلفن إلى خط الطلاء والتصفيح
بالنسبة لمعظم التطبيقات المعمارية وتطبيقات النقل، فإن الملف الملفوف ليس هو المنتج النهائي. يمر أولاً عبر خط طلاء: تنظيف قلوي، طلاء تحويل، طبقة أولية، ثم طبقة علوية يتم معالجتها في الفرن، مع طباعة اختيارية أو تصفيح فيلم قبل الارتداد. تتفاعل كل خطوة من هذه الخطوات مع السطح المعدني الذي يتم تسليمه بواسطة الطاحونة، وهذا هو السبب العملي لتحديد المعالجة المسبقة بعناية شديدة في تركيب الطلاء الحديث.
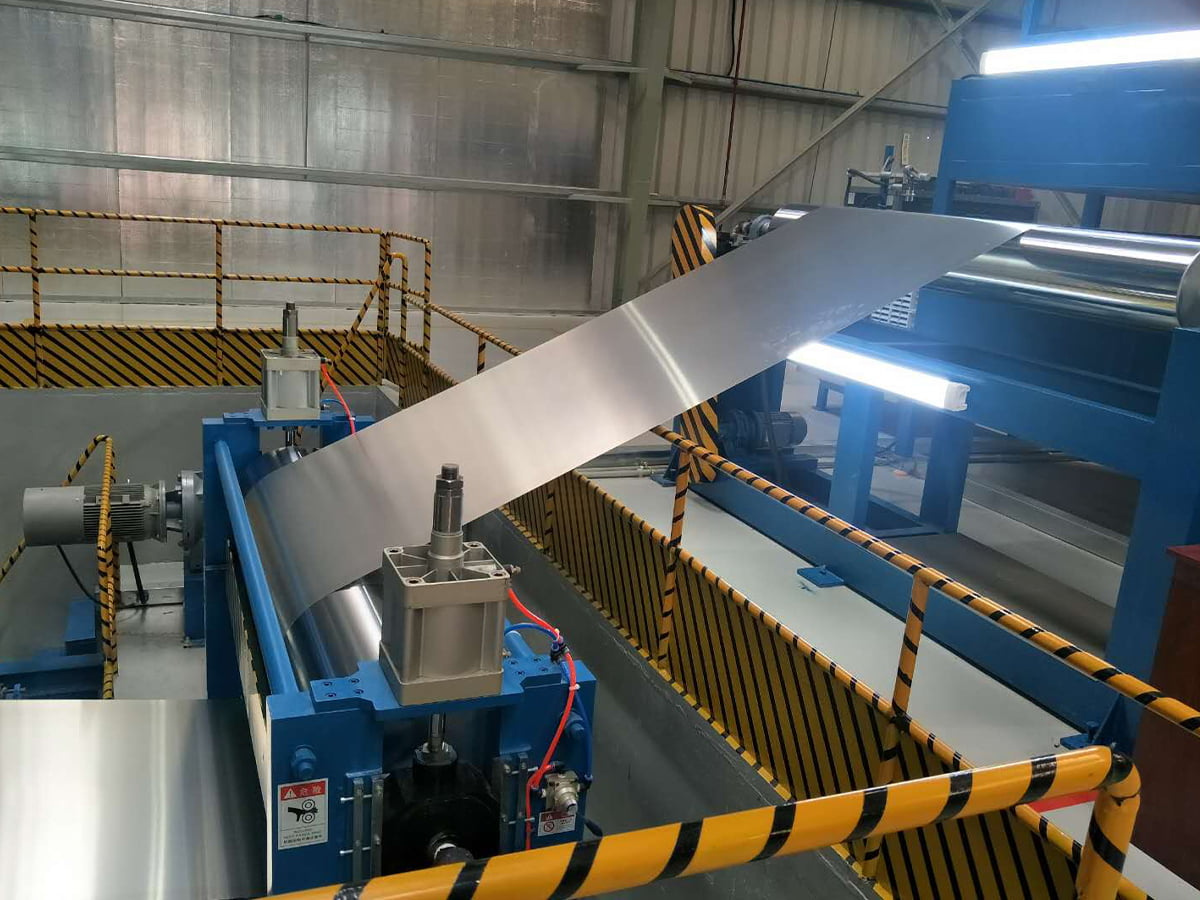 خط طلاء وطباعة لفائف الألمنيوم/الصلب ملحقات المعدات عرض المنتج →
إن بقايا الزيت المتداول التي تعتبرها المطحنة مقبولة تمامًا للختم تصبح خطر التصاق في اللحظة التي يتم فيها طلاء الملف. يظهر المستحلب المرحل وبقع الأكسيد والخشونة غير المتناسقة كلها على أنها عيوب ترطيب يمكن أن يخفيها قسم التنظيف الجيد لفترة من الوقت ثم لا يمكن إخفاؤها على الإطلاق بمجرد زيادة سرعة الخط. وهذا هو السبب في أن مواصفات خط الطلاء تستدعي عادةً كلاً من كيمياء المعالجة المسبقة ونظافة السطح الوارد للملف، نظرًا لأن الخط لا يمكنه تعويض السطح الذي لا ينظفه بالكامل أبدًا.
الأسباب المتعلقة بالملف لتوقف العمل على خط الطلاء
يصنف المخطط العمودي أسباب توقف أو تباطؤ خط طلاء الملف، استنادًا فقط إلى الأسباب التي تعود إلى الملف الوارد بدلاً من الخط نفسه. يعد تلف الحواف هو أكبر مساهم منفرد، لأن حواف الملف تشكل أنحف جزء من المقطع العرضي وهي الأكثر سهولة في الانحناء أثناء المناولة والنقل. يأتي اختلاف المقياس في المرتبة الثانية: كل ملف جديد بمقياس متوسط مختلف يفرض سرعة جديدة ونقطة ضبط جديدة للفرن، وعادةً ما تنتهي الملفات الانتقالية كخردة. تحتل بقايا السطح المرتبة الثالثة وهي الأكثر خداعًا في المجموعة، نظرًا لأن الملف يبدو نظيفًا على الأرض ولا يظهر العطل إلا بعد المعالجة أو بعد ثني اللوحة النهائية. يمثل الحدبة واللفائف معًا ما يقرب من ربع الحوادث، وكلاهما يمثل مشكلات في النقل والتخزين والمناولة بقدر ما يمثلان مشكلات في التدحرج.
من الملف المطلي إلى اللوحة المركبة النهائية
بمجرد طلاء الملف، يقوم خط الألواح المركبة بتصفيحه حتى النواة وينتج الصفائح المسطحة المستخدمة في الواجهات واللافتات والديكورات الداخلية لوسائل النقل وأنظمة الكسوة. تتطلب المنتجات المقاومة للحريق مثل الألواح A2 وB1 قلبًا مملوءًا بالمعادن وطبقة لاصقة يمكن التحكم فيها، ويجب أن يحتفظ الخط بالسمك وقوة الارتباط في وقت واحد وبسرعة الإنتاج. تصبح مساهمة مطحنة الدرفلة غير مباشرة في هذه المرحلة ولكنها تظل مرئية: يحدد تجانس المقياس ما إذا كان كلا الجلدين مصفحين بنفس الشد، ويحدد التسطيح ما إذا كانت اللوحة النهائية لا تزال مسطحة بعد قسم التبريد. إذا كنت تزن خيارات المعدات، فهذا الدليل قيد التشغيل كيفية اختيار خط إنتاج الألواح المعدنية المركبة عالي الأداء يشرح المفاضلات على مستوى الخط والتي تأتي على رأس جودة الملف.
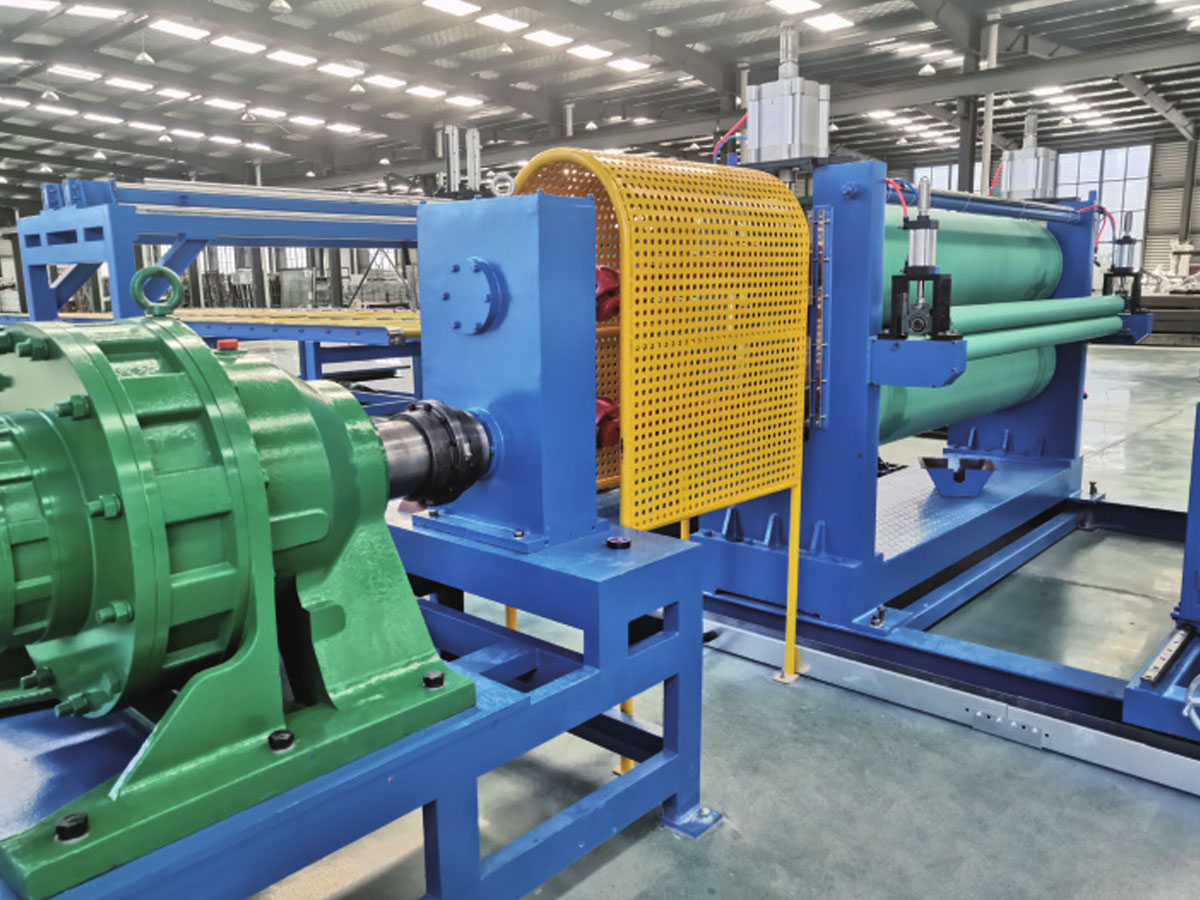 خط إنتاج الألواح المعدنية المركبة A2 في عام 2012، قمنا بشكل مستقل بتطوير خط إنتاج الألواح المعدنية المركبة A2، وهو خط تصفيح مستمر من الجيل الثاني مصمم خصيصًا لإنتاج... عرض المنتج →
تشير الخبرة العملية في هذه الخطوط إلى نفس النتيجة مرارًا وتكرارًا: المشترون الذين يقومون بإغلاق تفاوتات الملف قبل تشغيل الخط يقضون عامهم الأول في تحسين الإنتاجية، في حين أن المشترين الذين يتعاملون مع الملف كسلعة ينفقونه في مكافحة الحرائق. من الأرخص رفض الملف عند البضائع إلى الداخل بدلاً من رفض اللوحة النهائية على الواجهة.
مقارنة مصادر الملف قبل التوقيع
تشتري معظم الشركات المصنعة من أكثر من مصدر واحد، وتختلف الملفات الشخصية بطرق لا تظهر إلا تحت ضغط الإنتاج.
ملف تعريف مصدر الملف عبر خمسة معايير شراء
يقارن مخطط الرادار بين مصدرين شائعين للملفات عبر المعايير الخمسة الأكثر أهمية لخط الطلاء أو التصفيح، حيث تمثل الحلقة الخارجية أفضل أداء في فئتها. الشكل الداكن عبارة عن مطحنة متكاملة تقوم بالصب والدحرجة والشحن من موقع واحد، كما أنها تحقق نتائج قوية في التحكم في المقياس نظرًا لأن جدول الدرفلة وعلم المعادن تتم إدارتهما من قبل فريق واحد. الشكل الأخف هو تاجر أو مركز خدمة يشتري الملف من السوق المفتوحة ويعيد بيعه، ويكون شكله أضعف بشكل طبيعي من حيث التحكم في المقياس والتسطيح لأنه ليس له أي تأثير على جدول التمريرات المتداولة. إن اتساق التسليم هو المحور الوحيد الذي يمكن للمتداول من خلاله مطابقة المصنع أو التغلب عليه، نظرًا لأن مركز الخدمة غالبًا ما يحتفظ بالمخزون ويمكنه شحن ملف واحد بشكل أسرع من قدرة المصنع على جدولة حملة. القراءة العملية واضحة ومباشرة: يناسب التجار عمليات التشغيل الصغيرة والملفات البديلة العاجلة، في حين أن الواجهات المقاومة للحريق والتشطيبات المطبوعة والألواح الهيكلية تبرر عادة ارتفاع سعر الملف من خلال تاريخ موثق للتدوير.
- اطلب شهادة الملف مع رقم الحرارة والسبائك والمزاج ونطاق تحمل المقياس المحدد.
- عينة من الرأس والوسط والذيل لملفين على الأقل من نفس الحملة بدلاً من اختبار ملف واحد بدقة.
- اسأل عن المدة التي تستغرقها الحملة بين تغييرات القوائم، لأن هذه الإجابة الفردية تتنبأ بانحراف المقياس.
- تأكد من القطر الداخلي للملف والوزن واتجاه العين تجاه آلة فك اللف قبل التسليم الأول.
- افحص الحدبة بحافة مستقيمة على الأرض، وليس على الماكينة، حتى لا يؤدي التعامل مع الضرر إلى إخفائه.
بناء المواصفات حول خطك، وليس المصنع
معظم الخلافات حول الألمنيوم المدلفن تأتي من مواصفات مكتوبة لراحة مصنع الدرفلة وليس من واقع خط التشطيب. إن شريط التسامح الذي يناسب مصنعًا عامًا لن يناسب خطًا يقوم بتشغيل وصفة طلاء ثابتة بسرعة ثابتة، ويتم دائمًا دفع ثمن الفجوة في نهاية العملية. والعكس صحيح أيضًا، نظرًا لأن الإفراط في تحديد المقياس والمسطحة على المنتج الذي سيتم تقطيعه إلى قطع صغيرة يضيف ببساطة التكلفة دون إضافة العائد.
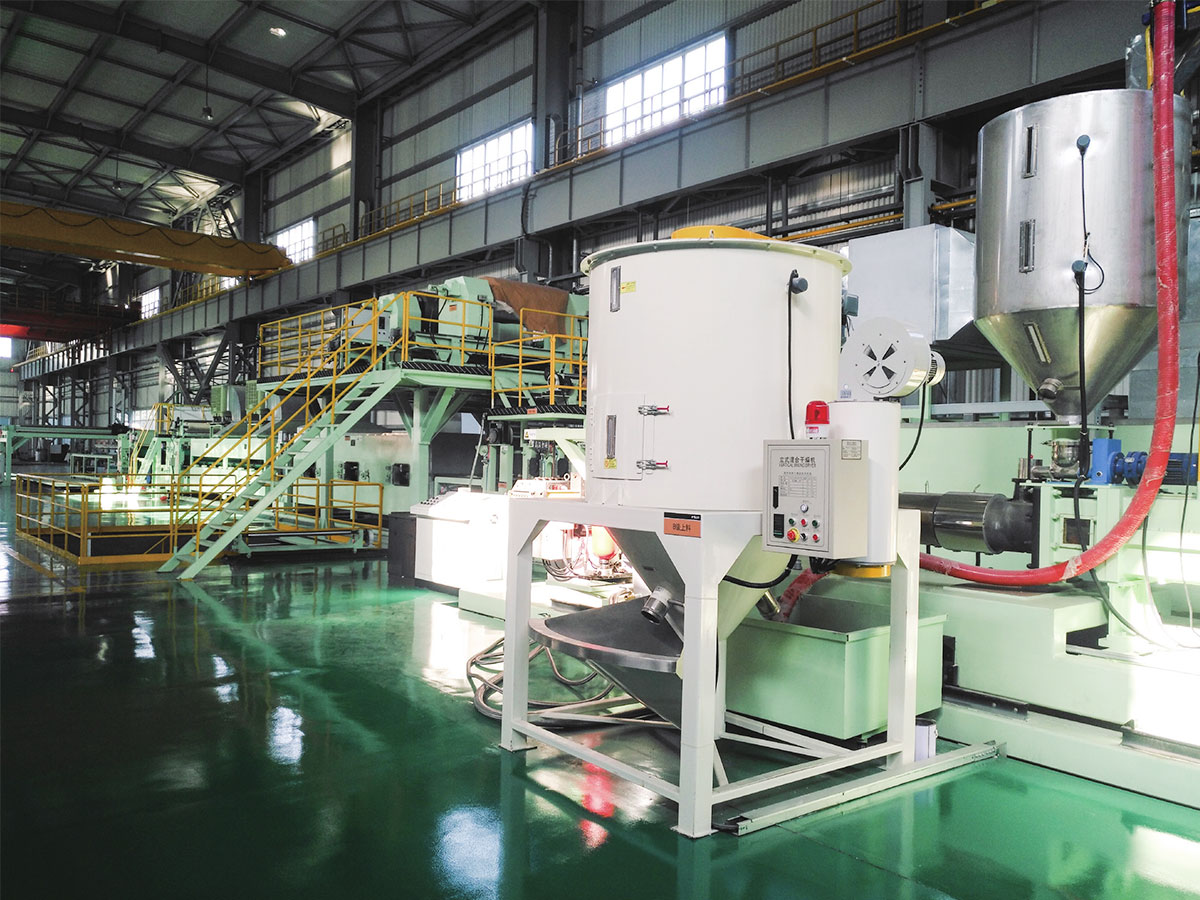 خط إنتاج لفائف اللف مقدمة عن المنتج: تعد المعالجة اللاحقة والتشطيب لمواد الملف روابط مهمة لضمان جودة المنتج. خط إنتاج خط اللف هو خط خاص ... عرض المنتج →
من المفيد أيضًا التخطيط للملف غير المثالي بدلاً من افتراضه بعيدًا. عندما تصل المواد الواردة بشكل منتظم مع مجموعة لفائف أو تصغير أو غلاف غير مستقر، فإن خطوة إعادة التدوير التي تستعيد ملف التوتر عادة ما تكون أرخص من تخريد الألواح النهائية أو تشغيل خط الطلاء بسرعة منخفضة طوال الوردية. ينطبق نفس المنطق على حالة الحافة: يمكن لمحطة التشذيب وتصفيح الحواف عبر الإنترنت إنقاذ المواد التي قد يتم تخفيض تصنيفها، بشرط أن يكون الخلل ثابتًا وليس عشوائيًا.
النمط الذي ينطبق على كل المواد التي نعمل بها هو هذا. تحدد جودة التدحرج الحد الأقصى للإنتاجية، وتحدد جودة المعدات مدى قربك من هذا السقف الذي تقوم بتشغيله فعليًا، ويجب تحديد الاثنين معًا. إذا كنت تقوم بمطابقة طلاء جديد أو خط مركب مع مصدر ملف موجود بالفعل، أو العكس، تحدث إلى مهندسينا قبل إصدار أمر الشراء، لأن أرخص لحظة لإصلاح عدم تطابق التسامح هي قبل قطع أي فولاذ أو ألومنيوم.