
 English
 русский
 Español
 عربى

محتوى
- 1 من Uncoiler إلى Rewinder: ما الذي تغطيه معالجة لفائف الألومنيوم
- 2 تحدد سرعة الخط السعة الحقيقية، وليس تصنيف المحرك
- 3 نافذة العلاج: حيث تبدأ معظم مشاكل الالتصاق
- 4 ما الخطأ الذي يحدث بالفعل: أنماط العيوب في خطوط الملف
- 5 مطابقة الخط للمنتج: الطلاء القياسي مقابل الملف المقاوم للحريق A2
- 6 التسامح يستحق تأمين العقد
- 7 قائمة مرجعية قصيرة للطلب المسبق
نادراً ما تفشل معالجة لفائف الألمنيوم بطريقة دراماتيكية. إنه يفشل بسبب الانجراف: تزحف الطبقة العليا بمقدار ميكرون فوق الهدف، ويفقد الفرن أربع درجات بين الملفات، ويقصر المجمع كلما مر الخط بسرعة 45 مترًا في الدقيقة، وبعد ستة أسابيع تنفصل لوحة الواجهة في الموقع. العملية نفسها عبارة عن سلسلة واحدة متواصلة - الفك، والربط، والمعالجة المسبقة، والطلاء، والمعالجة، والتصفيح، والتبريد، وإعادة اللف - ويتم قياس كل رابط فيها بالثواني والميكرونات. النقطة العملية في المقدمة: يمكن الاعتماد على خط الملف فقط مثل أبطأ مراحله، ونافذة المعالجة الخاصة به، وروتين تغيير الملف الخاص به. كل شيء آخر، بدءًا من المعالجة المسبقة الخالية من الكروم وحتى تسوية الأسطوانة، موجود للحفاظ على هذه الأشياء الثلاثة في حدود التسامح.
من Uncoiler إلى Rewinder: ما الذي تغطيه معالجة لفائف الألومنيوم
يتحرك خط الطلاء الشريط في اتجاه واحد. تقوم أداة فك اللفة بدفع ثمن الملف، وتقوم أداة القص بقطع الذيل، وتقوم أداة الربط بخياطة الملف الجديد بالملف القديم بينما يقوم المجمع بتخزين شريط كافٍ للخط لمواصلة العمل أثناء هذا التوقف. يدخل الشريط بعد ذلك في مرحلة المعالجة المسبقة: التنظيف القلوي، والشطف المرحلي، وتطبيق طلاء التحويل في درجة حرارة يمكن التحكم فيها، يليها فرن تجفيف يجب أن يزيل كل أثر للرطوبة قبل أن تلامس الأسطوانة التمهيدية السطح.
تلك المرحلة الأولى تستحق الاحترام لأنها غير قابلة للاسترداد. ميكرون واحد من الزيت المتداول المتبقي، أو طبقة قلوية سيئة الشطف، سوف يضعف الالتصاق قبل وقت طويل من وضع الطبقة النهائية، ولن يعيده أي قدر من المعالجة. يعامل عمال البناء الذين يحصلون على هذا الحق المعالجة المسبقة كآلة في حد ذاتها، مع محركاتها الخاصة، وجرعاتها الكيميائية ونقاط التفتيش، بدلاً من كونها ملحقًا مثبتًا بمسامير على مدخل طبقة الطلاء.
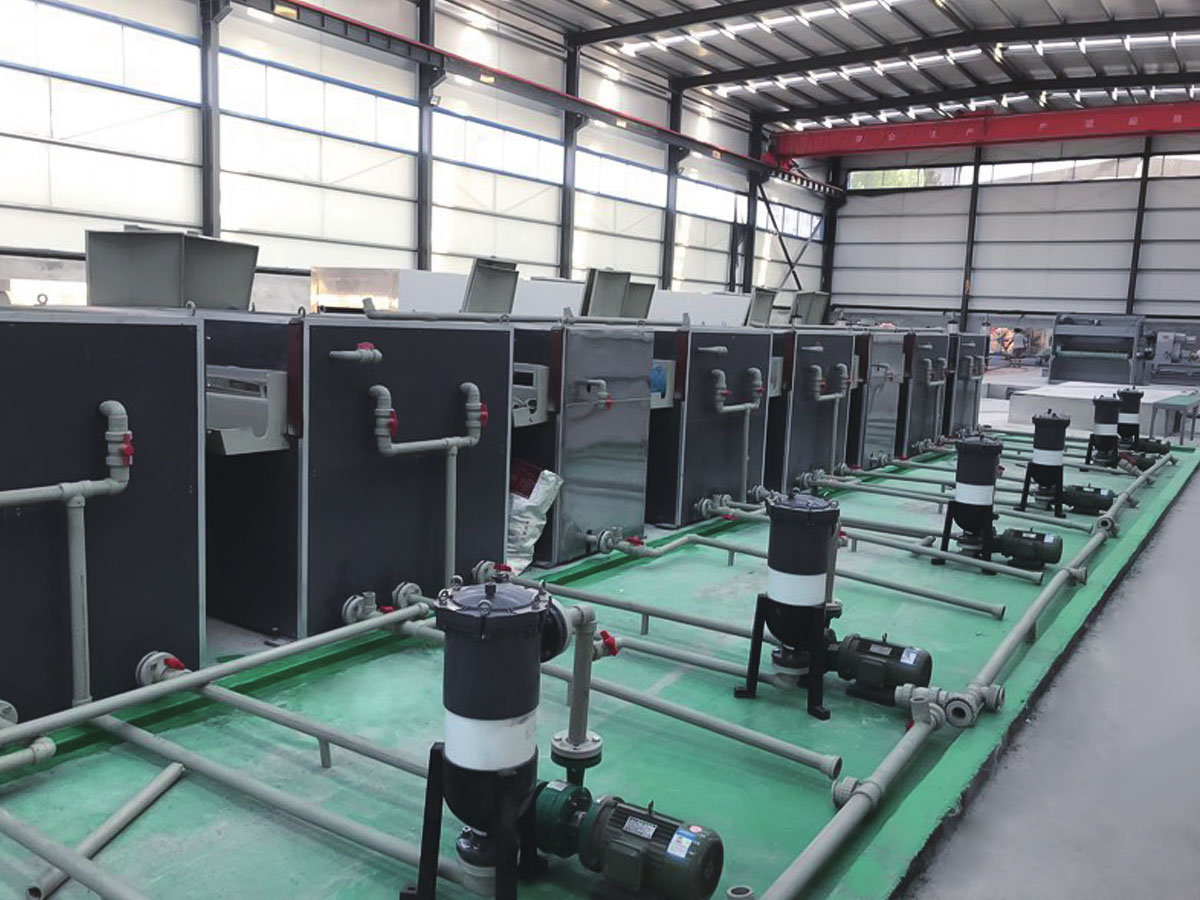 خط التنظيف للمعالجة المسبقة إن نظافة الأسطح المعدنية وجودة طلاءات التحويل الكيميائي تحدد بشكل مباشر مقاومة التآكل والتصاق الطلاء وجودة المنتج النهائي. عرض المنتج →
بعد الطلاء والمعالجة، يمكن تصفيح الشريط بطبقة واقية أو زخرفية، تنقش من أجل الملمس، ثم يتم تبريده وإعادة لفه تحت شد يمكن التحكم فيه. يعد التحكم في التوتر أمرًا أكثر أهمية مما يتوقعه معظم المشترين: فجرح الملف ضيق للغاية يطبع علامات لا تظهر إلا بعد الانحناء، وجرح واحد تلسكوبات فضفاضة جدًا أثناء النقل.
تحدد سرعة الخط السعة الحقيقية، وليس تصنيف المحرك
كل مرحلة على خط الملف لها سقف السرعة الخاص بها، والأبطأ هو الذي يقرر ما تقوم بشحنه بالفعل. يقارن الرسم البياني أدناه الحد الأقصى العملي المكون من ست مراحل لخط طلاء لفائف الألمنيوم متوسط المدى.
هذه الأرقام ليست أرقامًا تسويقية؛ إنها السرعات التي لا تزال بها كل مرحلة تنتج سطحًا قابلاً للبيع. تقوم محطة الطبقة العليا بتغطية الخط بسرعة 42 مترًا في الدقيقة، نظرًا لأن بناء الفيلم ووميض المذيبات يحتاجان إلى وقت، وينتج عن تجاوز تلك النقطة نسيج قشر البرتقال وعيوب في حافة الجفاف. لا يهم جهاز التمهيدي بسرعة 48 مترًا في الدقيقة وجهاز التغليف بسرعة 36 مترًا في الدقيقة إلا عندما يعمل كلاهما في وقت واحد، وهذا هو الحال تمامًا في خط الطلاء والتصفيح المدمج. وبالتالي فإن الماكينة التي تبلغ سرعتها 60 مترًا في الدقيقة هي خط 36 مترًا في الدقيقة إذا كان منتجك يحتاج إلى تصفيح الفيلم، وأقرب إلى 25 مترًا في الدقيقة بمجرد تضمين تسوية الألواح. ولهذا السبب فإن أي رقم للسعة يجب أن يحمل معه وصفة المنتج: نفس الجهاز يقدم ثلاثة مخرجات مختلفة. المشترين الذين يقارنون عرضين على رقم سرعة واحد لا يقارنون نفس الشيء.
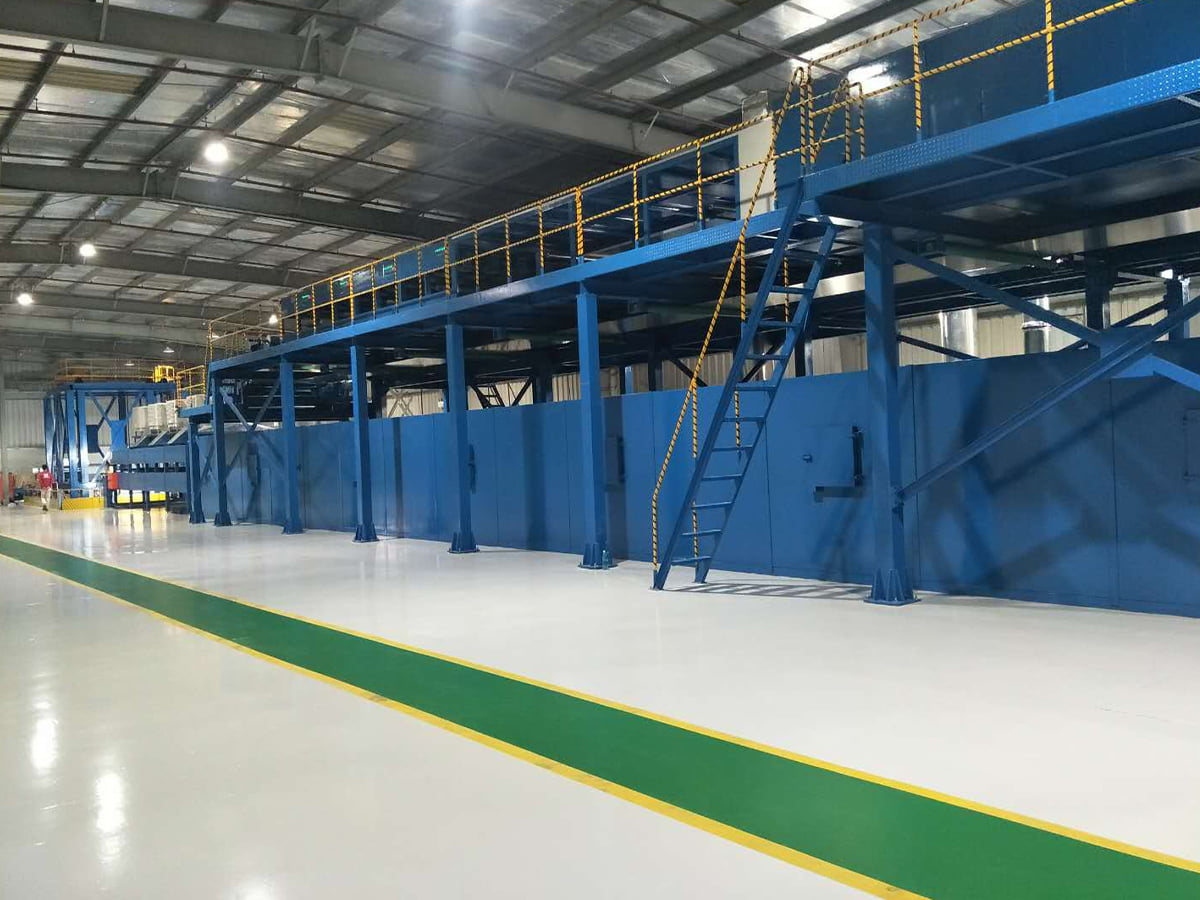 خط طلاء وطباعة لفائف الألمنيوم/الصلب ملحقات المعدات عرض المنتج →
لإلقاء نظرة فاحصة على كيفية ترجمة هذه المقايضات إلى نتائج تجارية، اقرأ عن مزايا الإنتاج التي يمكن أن يجلبها خط طلاء اللفائف المعدنية .
نافذة العلاج: حيث تبدأ معظم مشاكل الالتصاق
العلاج عبارة عن علاقة بين الوقت ودرجة الحرارة يتم قياسها على الشريط، وليس في الهواء. يوضح الملف التعريفي أدناه ما يحدث عبر فرن بخمس مناطق متبوعًا بقسم التبريد.
يتسلق المنحنى بشكل حاد عبر المنطقتين الأوليين، ثم يتسطح بين المنطقتين الثالثة والخامسة عند درجة حرارة 226 إلى 232 درجة مئوية تقريبًا، ثم يتراجع في قسم التبريد. تلك الهضبة ليست اقتراحا. تحتاج طلاءات البوليستر وPVDF إلى المعدن نفسه، وليس إلى هواء الفرن، للوصول إلى درجة حرارة المعدن القصوى المحددة، وتقع معظم المواصفات بين 224 و232 درجة مئوية مع بقاء من 20 إلى 40 ثانية. قراءة درجة حرارة الهواء بدلاً من درجة حرارة الشريط هي خطأ التشغيل الأكثر شيوعًا، لأن الشريط الذي يعمل بسرعة 42 مترًا في الدقيقة يمتص الحرارة بشكل مختلف عن الشريط الذي يعمل بسرعة 28. إن المعالجة المنخفضة تترك الفيلم ناعمًا والالتصاق هامشيًا، في حين أن المعالجة الزائدة تجعله هشًا، لذلك يتشقق الطلاء عند انحناء محكم على الرغم من أن صلابة قلم الرصاص تبدو ممتازة. قم بتسجيل ملف التعريف هذا لكل ملف، وليس مرة واحدة عند التشغيل.
ما الخطأ الذي يحدث بالفعل: أنماط العيوب في خطوط الملف
تتبع مطالبات الجودة الخاصة بالملف المطلي نمطًا مستقرًا إلى حد ما، ويخبرك النمط أين تنفق ميزانية الأجهزة الخاصة بك.
يمثل فقدان الالتصاق وانحراف بناء الفيلم معًا نصف المطالبات الموضحة هنا، وكلاهما يعود إلى نفس المتغيرين: جودة المعالجة المسبقة والتحكم في العلاج. عادةً ما يظهر عدم تطابق اللون واللمعان بعد تغيير الملف، عندما تقوم مجموعة سبائك جديدة أو مجموعة تمهيدي مختلفة أو شريط تبريد بتغيير الظل ببضع وحدات. تظهر شكاوى التسطيح لاحقًا، غالبًا بعد التسوية أو بعد قطع الألواح وتصفيحها، مما يجعلها الفئة الأكثر تكلفة لتصحيحها. إن تلف الحواف والوصلات هو أصغر شريحة ولكن يتم إصلاحها بشكل أسرع، لأنها مشكلة ميكانيكية وليست مشكلة كيميائية. يمكن الدفاع عن أربع من الفئات الست باستخدام الأجهزة - درجة حرارة الشريط، ووزن الفيلم، وقياس اللون، وتسجيل التوتر - بدلاً من حكم المشغل. هذه هي الحجة المؤيدة لشراء القياس كجزء من الخط وليس كفكرة لاحقة.
مطابقة الخط للمنتج: الطلاء القياسي مقابل الملف المقاوم للحريق A2
يمكن بناء خطين لفائف بنفس السعر لمنتجات مختلفة تمامًا. تسجل المقارنة أدناه ستة أبعاد يزنها المشترون عادةً مقابل بعضهم البعض.
يقارن الرادار خط طلاء لفائف PE أو PVDF القياسي مع خط تم تكوينه لإنتاج مركب ملف مقاوم للحريق A2، مسجلاً نقاطًا من 0 إلى 10 على ستة أبعاد. يفوز الخط القياسي بسرعة الخط، ومرونة بناء الفيلم، وكفاءة الطاقة، لأنه يدير كيمياء أبسط ويغير الوصفات بسرعة أكبر. يفوز تكوين A2 بأداء النار ومرونة التغيير، لأنه يجمع عادةً بين قلب مقاوم للحريق وطبقة من الألومنيوم في تمريرة واحدة. ولا يعتبر أي من الشكلين أفضل من حيث القيمة المطلقة؛ إنهم يصفون ببساطة منتجات مختلفة وأسواقًا مختلفة. ما يهم في مرحلة عرض الأسعار هو أن يتم تسجيل المحاور الستة مقابل مزيج المنتج الخاص بك بدلاً من معيار عام، لأن الخط المُحسّن للكسوة الخارجية لا يتناسب بشكل جيد مع مصنع يتغير لونه في كل نوبة. إذا كانت الألواح المقاومة للحريق مدرجة في خريطة الطريق الخاصة بك، فاختبر محور الالتصاق بشكل أقوى عند أوزان الأفلام المنخفضة، حيث تتصرف الأنظمة المملوءة بالمعادن بشكل مختلف عن البوليستر العادي.
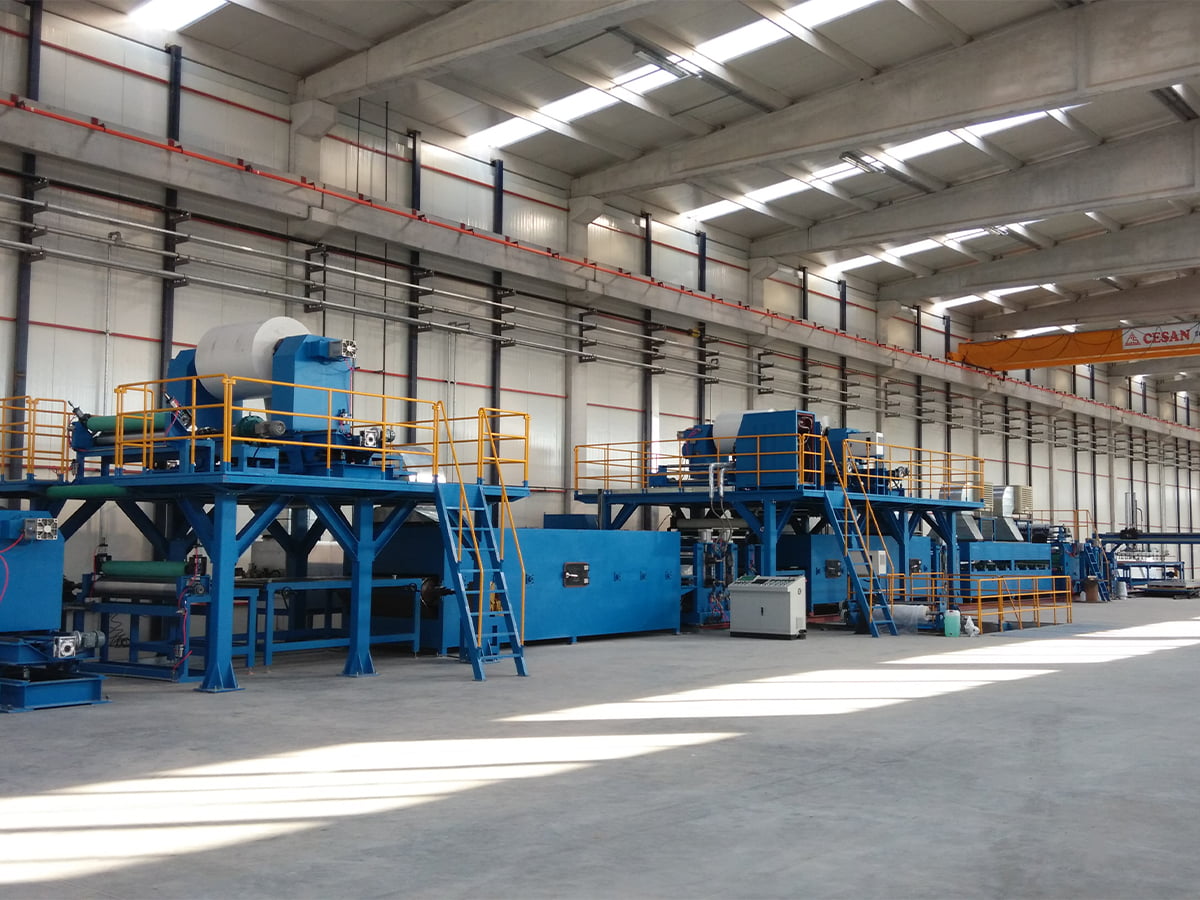 خط إنتاج اللفائف A2 / الخط المركب A2 ACP ملحقات المعدات عرض المنتج →
التسامح يستحق تأمين العقد
الاقتباس الذي يسرد السرعة وعرض الملف فقط يترك المتغيرات الباهظة الثمن مفتوحة. يوضح الجدول أدناه المعلمات التي تستحق الكتابة كمعايير قبول محققة، بالإضافة إلى الطريقة المستخدمة للتحقق من كل منها.
| المعلمة | الفرقة العملية | لماذا يهم | كيفية التحقق |
|---|---|---|---|
| بناء فيلم طلاء | الهدف زائد أو ناقص 2 ميكرون | يحدد اللمعان واللون وعمر الضمان | اختبار وزن الشريط أو XRF |
| ذروة درجة حرارة المعدن | 224 إلى 232 درجة مئوية | المعالجة غير الكافية تضعف الالتصاق، والإفراط في المعالجة يؤدي إلى هشاشة الفيلم | شريط Thermolabel على كل ملف |
| سرعة الخط stability | في حدود 3 بالمائة من السرعة المحددة | تعمل تقلبات السرعة على تغيير بناء الفيلم ومدة البقاء | محرك سجل الاتجاه أكثر من 8 ساعات |
| تجريد التسطيح بعد التسوية | 0 إلى 3 وحدات | يظهر التموج فقط بعد الانحناء والتصفيح | حافة مستقيمة على طبق مسطح |
| وقت دورة الربط | 45 إلى 90 ثانية بأقصى سرعة | يحدد طول الخردة وحجم المجمع | تشغيل محدد المدة أثناء القبول |
أي شيء غير مدرج هنا لا يزال قابلاً للتفاوض، ولكن من الأسهل بكثير التفاوض عليه قبل ربط الملف الأول.
قائمة مرجعية قصيرة للطلب المسبق
استخدم القائمة أدناه كمرشح قبل وضع قائمة مختصرة لأي مورد، سواء كان النطاق عبارة عن خط طلاء أو خط مركب أو جهاز واحد مرتبط.
- أرسل عينات حقيقية من الملفات، بما في ذلك السبائك والمزاج الذي تنوي تشغيله، وليس فقط شهادات المطاحن.
- اطلب ملف تعريف درجة حرارة الشريط المسجل بثلاث سرعات خطية، وليس واحدة.
- قم بتأكيد وقت تبديل الوصفة بين المنتجين الأكثر شيوعًا لديك.
- الاتفاق على طريقة قبول بناء الفيلم والتصاقه وتلوينه قبل الشحن.
- تحقق من قطع الغيار المتوفرة محليًا وكيفية تقديم الدعم عن بعد.
- تأكد مما إذا كان بإمكان أحد الموردين أيضًا توفير قلب A2، وملف الألمنيوم المطلي وفيلم الربط، لأن المصدر الواحد يقصر حلقة التشغيل.
أفضل لحظة لطرح هذه الأسئلة هي قبل أمر الشراء، عندما لا يزال لدى المهندسين النفوذ والخيارات. إذا كنت ترغب في الحصول على رأي ثانٍ بشأن منتج معين - لفائف مغلفة، أو لفائف مركبة مقاومة للحريق، أو أرضيات أو خطوط جلدية - فإن أسرع طريق هو أرسل مواصفاتك المستهدفة إلى مهندسي العمليات لدينا واسمح لهم بالرد من خلال مسار العملية بدلاً من صفحة الكتالوج.