


 English
 русский
 Español
 عربى

محتوى
في صناعة مواد البناء، خط ACP هو خط إنتاج مستمر لألواح الألومنيوم المركبة (ACP). إذا أوصلك البحث إلى هنا أثناء بحثك عن برنامج الاتصال بأسعار معقولة، فيرجى ملاحظة أن هذه المقالة تتناول معنى التصنيع لـ ACP. تقوم خطوط ACP بمعالجة لفائف الألمنيوم، والمواد الأساسية، وأغشية الربط، والأغشية الواقية إلى ألواح نهائية لواجهات المباني، وتكسية الجدران، واللافتات، والأسقف، والألواح الداخلية. يؤثر قرار شراء خط ACP على جودة منتجك وتكلفة التشغيل ومرونة السوق لسنوات عديدة. لهذا السبب، يستحق اختيار المعدات اهتمامًا أكبر من مقارنة الأسعار البسيطة.
ما يفعله خط ACP
يجمع خط ACP بين عدة خطوات عملية في تدفق واحد يتم التحكم فيه. يقوم الخط النموذجي بفك لفائف الألمنيوم، وتنظيف السطح ومعالجته مسبقًا، وتطبيق مادة لاصقة أو فيلم، وتصفيح المادة الأساسية بين طبقتين من الألومنيوم، وتبريد الساندويتش، وتقليم الحواف، وتقطيعها إلى ألواح. تشتمل بعض خطوط ACP أيضًا على محطات تغذية للأفلام الواقية، أو الأفلام القابلة للنزع، أو اللفات الأساسية المقاومة للحريق. يمكن ترتيب الخط كوحدة من ورقة إلى ورقة، أو وحدة من ملف إلى ورقة، أو وحدة من ملف إلى ملف. يغير كل ترتيب مساحة الخط ومتطلبات العمالة ومخرجات اللوحة.
يقارن الرسم البياني الشريطي الأفقي أعلاه سرعات التشغيل النموذجية لتكوينات خط ACP المختلفة. إنها ليست الحد الأقصى للمواصفات، ولكنها متوسط ما يمكن أن يتوقعه المشغلون عندما ينتج الخط بدفعة مستقرة. عادةً ما يعمل خط PE ACP بشكل أسرع نظرًا لسهولة تغذية قلب البولي إيثيلين وتصفيحه عند درجة حرارة منخفضة. خطوط A2 أبطأ لأن النوى المقاومة للحريق ذات الأساس المعدني تتطلب تسخينًا وضغطًا ومعالجة أكثر دقة. لا تزال خطوط A2 من الملف إلى الملف تتمتع بسرعة جيدة لأنها تتجنب محاذاة الورقة المتكررة والخيوط في كل دورة. تعمل الألواح السميكة وملفات الألمنيوم الأثقل ومحطات الفحص الإضافية على تقليل متوسط السرعة.
الوحدات الأساسية وتدفق العملية
يتم تحديد أداء خط ACP من خلال مدى جودة عمل كل وحدة مع الوحدة التالية. من الأخطاء الشائعة مقارنة وحدة الترقق فقط، مع تجاهل وحدة التنظيف ومحطة تطبيق اللاصق وقسم القطع. هذه الوحدات لها تأثير مباشر على قوة التقشير وجودة السطح البصري ودقة الأبعاد. يقدم الجدول التالي عرضًا مبسطًا لمراحل العملية الرئيسية وتأثيرها على الجودة.
| الوحدة النمطية | وظيفة | تأثير الجودة |
|---|---|---|
| Uncoiler | يغذي لفائف الألومنيوم تحت التوتر المتحكم فيه | التوتر المستقر يمنع الخدوش والتشويه |
| المعالجة المسبقة والتنظيف | يجهز سطح الألومنيوم للترابط | يعتمد الالتصاق الجيد على سطح نظيف ومعالج كيميائيًا |
| طلاء الأسطوانة أو تصفيح الفيلم | يتم تطبيق طبقة لاصقة أو بوليمر على وجه الألومنيوم | سمك الطلاء الموحد يقلل من الجيوب الهوائية وفشل التقشير |
| وحدة الترقق | يربط الجلد الأساسي والألومنيوم تحت الحرارة والضغط | يتحكم الضغط والفجوة في قوة الرابطة النهائية |
| ناقل التبريد | يضبط الرابطة ويقلل من الإجهاد الحراري | التبريد غير المتكافئ يسبب الركوع والإجهاد المتبقي |
| التشذيب والقطع | يقوم بتشذيب الحواف وتقطيع الألواح حسب الطول | القطع الدقيق يحدد التسامح الأبعاد والتربيع |
الرسالة في هذا الجدول بسيطة: الخط القوي ليس ضغطة ثقيلة واحدة؛ إنه نظام متوازن. على سبيل المثال، يقوم قسم المعالجة المسبقة الجيد بإزالة بقايا الزيت والأكسيد بحيث يمكن للمادة اللاصقة تشكيل رابطة مستقرة. إذا كان الطلاء اللاصق غير متساوٍ، فحتى أغلى المواد الأساسية يمكن أن تسبب فقاعات أو انفصال الحواف. إذا لم يكن قسم التبريد طويلاً بما فيه الكفاية، فقد تخرج الألواح دافئة وتتشوه أثناء التكديس. أثناء زيارة المصنع، اسأل كيف يتحكم الخط في التوتر والفجوة الأسطوانية والتدفئة والتبريد والقطع في كل خطوة.
غالبًا ما يفضل المصنعون الذين يقومون بمعالجة اللفائف الأساسية المقاومة للحريق A2 خط ACP من ملف إلى ملف نظرًا لأن المادة الأساسية يتم توفيرها على شكل لفة ويتم تصفيح وجهي الألومنيوم بشكل مستمر.
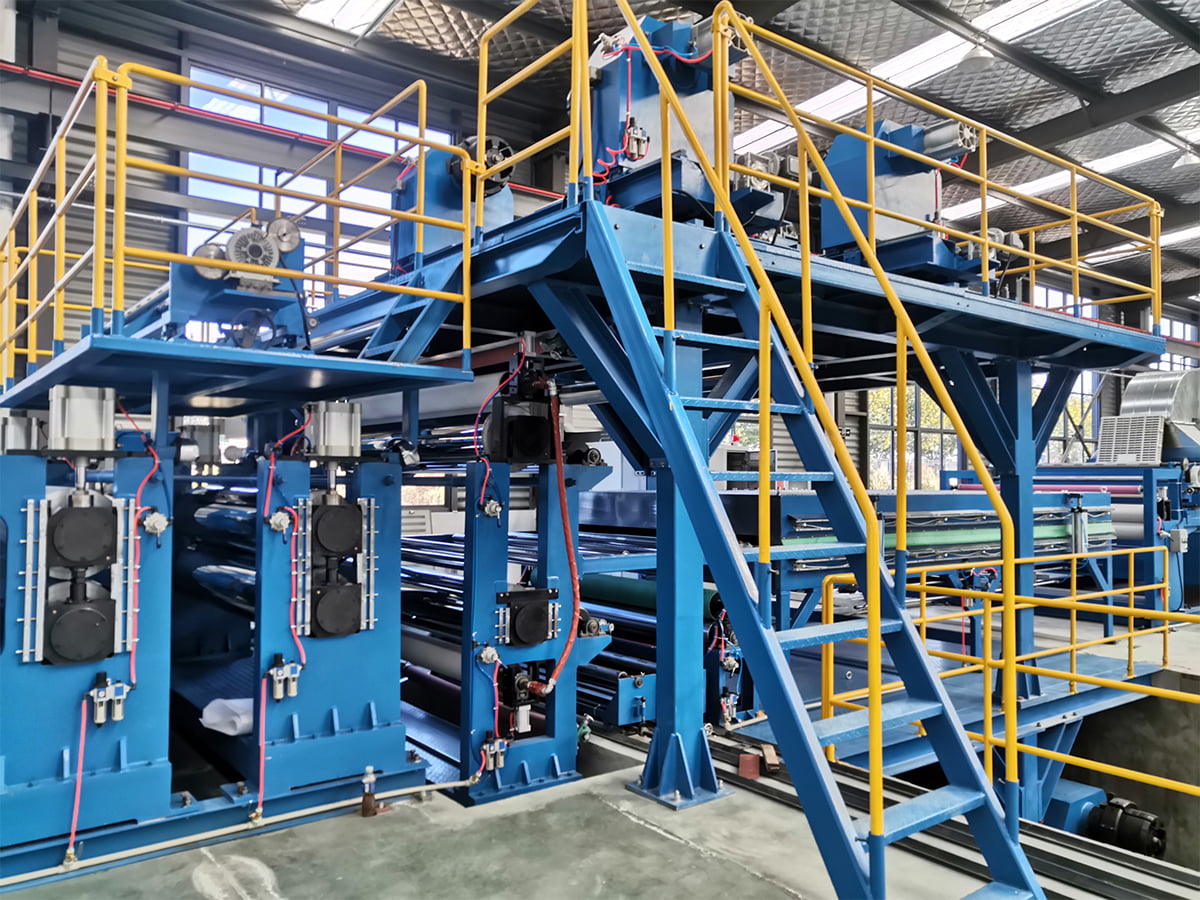 خط إنتاج الألواح المعدنية المركبة من ملف إلى ملف A2 يقوم هذا الخط بمعالجة اللفات المعدنية المقاومة للحريق A2 في عملية تصفيح مستمرة من ملف إلى ملف، مما يجعله خيارًا عمليًا للمصنعين الذين يركزون على ألواح الواجهات المقاومة للحريق. عرض المنتج →
خطوط A2 وB1 وPE ACP: كيف تختلف
يعد الأداء الناري هو العامل الأول الذي يأخذه في الاعتبار معظم مشتري ACP. A2 هي درجة احتراق محدودة في التصنيف الأوروبي EN 13501-1 وتستخدم على نطاق واسع لواجهات المباني الخارجية حيث تقيد قوانين الحريق المواد القابلة للاحتراق. B1 هو درجة مثبطات اللهب. لا يزال يحتوي على مادة البولي إيثيلين ولكن مع إضافات تعمل على إبطاء انتشار اللهب. لا تحتوي الألواح الأساسية PE على مطالبة خاصة بمقاومة الحريق وتستخدم عادةً لللافتات والديكور الداخلي والمشاريع قصيرة العمر. لا تتغير المادة الأساسية في أداء الحريق فحسب، بل أيضًا في تكوين الخط وإعدادات الضغط وملف التسخين والسرعة.
ونظرًا لأن النوى A2 وB1 تختلف في الكثافة والسلوك السطحي، فيجب تصميم خط الإنتاج للتعامل مع كليهما دون زيادة وقت التغيير. يعد خط الألواح المعدنية المركبة ذو الاتجاهين إجابة شائعة، لأنه يسمح للمشغل بالتبديل بين القلب المعدني المقاوم للحريق وقلب البولي إيثيلين المثبط للهب. يرسل هذا التكوين أيضًا إشارة واضحة للعملاء: يمكن للمصنع الاستجابة لتغيير قوانين البناء دون الاستثمار في خط كامل ثانٍ.
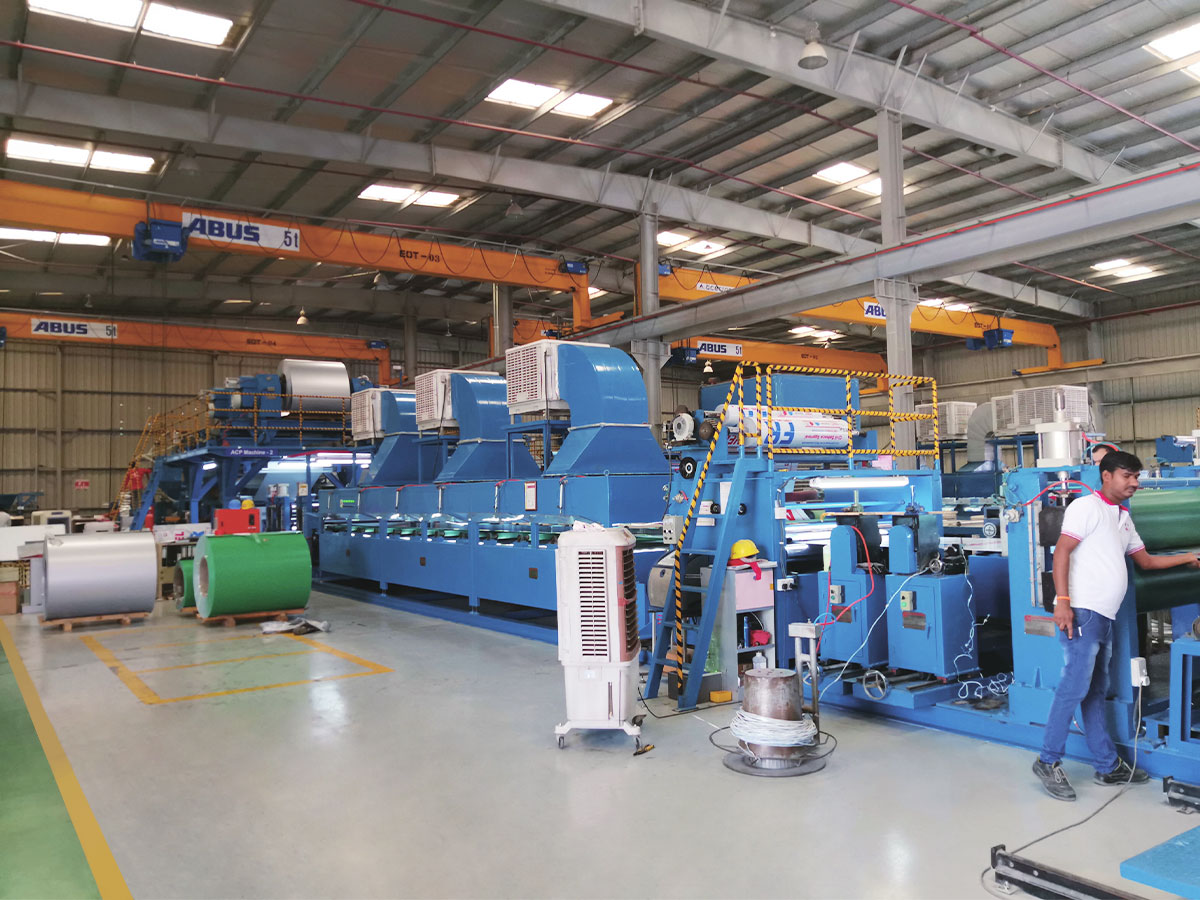 خط إنتاج الألواح المعدنية المركبة ثنائية الأغراض A2/B1 يقوم هذا الخط ذو الاتجاهين بالتبديل بين اللب المعدني A2 والقلب المبثوق PE/B1 على منصة واحدة، مما يوفر إنتاجًا مرنًا واستخدامًا أفضل للمعدات لتغيير متطلبات السلامة من الحرائق. عرض المنتج →
لا يعد المخطط الراداري أعلاه بديلاً عن بيانات الاختبارات المعملية، ولكنه يساعد في تحديد التوازن الذي تقدمه كل عائلة من المنتجات. من الواضح أن A2 يفوز بمحاور السلامة من الحرائق وملاءمة الواجهات، ولهذا السبب تم تخصيصه للمباني الشاهقة والعامة في العديد من الأسواق. يعد B1 خيارًا متوازنًا لألواح الجدران الداخلية ولوحات الإعلانات وأعمال تجهيز التجزئة. PE هو الأكثر قابلية للتشكيل والأرخص من حيث تكلفة المواد. ومع ذلك، يجب استخدامه فقط عندما تسمح قوانين مكافحة الحرائق بالنوى القابلة للاشتعال. استخدم هذه المقارنة كنقطة بداية ثم قم بتأكيد الشهادة الفعلية مع مورد المواد الخاص بك.
غالبًا ما يختار المنتجون الذين يدخلون السوق بألواح صديقة للميزانية الخط المركب PE وB1 FR، لأنه يمكنه تشغيل كل من البولي إيثيلين القياسي والقلب المثبط للهب حتى سمك معين.
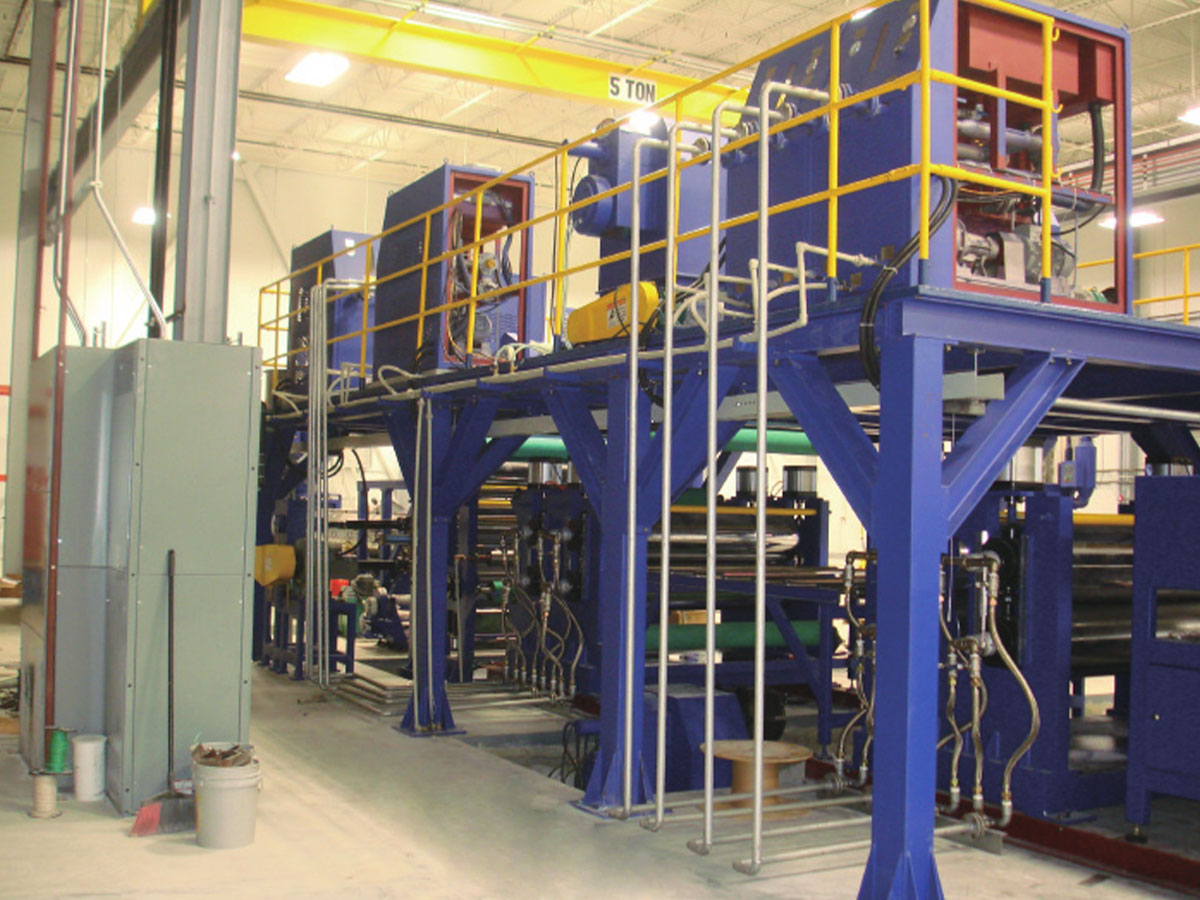 خط إنتاج مركب ACP المقاوم للهب PE/B1 يعمل خط التصفيح الحراري هذا على تشغيل كل من النوى المقاومة للهب PE وB1 القياسية، مع التحكم PLC وخيارات الأسطوانة المتعددة لتحقيق التوازن بين التسطيح والكفاءة وتكلفة الإنتاج. عرض المنتج →
بيانات الأداء المهمة
أفضل طريقة لمقارنة خطوط ACP هي وضع مجموعة من الأرقام بجوار وصف العملية. هناك ثلاثة أرقام مهمة في كل عملية شراء: سرعة الخط، واستهلاك الطاقة، ومعدل الخردة. تحدد السرعة عدد الأمتار المربعة التي يمكنك إنتاجها في كل نوبة عمل، لكن السرعة وحدها لا تخبرك ما إذا كانت الألواح ستبقى مسطحة ومتماسكة بشكل جيد. يظهر استهلاك الطاقة في كل فاتورة طاقة شهرية، والآلة الفعالة تحافظ على هذه التكلفة تحت السيطرة. معدل الخردة هو التكلفة الخفية التي غالبًا ما تفصل بين الخط الجيد البناء والخط الرخيص لأنه يؤثر بشكل مباشر على استهلاكك المادي.
يوضح الرسم البياني العمودي أعلاه الحمل المتصل التقريبي لخط ACP متوسط الحجم حسب الوحدة. المعالجة المسبقة، والتي تشمل التنظيف والشطف والتجفيف، وأحيانًا المعالجة الكيميائية، غالبًا ما يكون لها أعلى حمل متصل لأنها تقوم بتشغيل العديد من المضخات ومراوح التجفيف. تعتبر وحدة الترقق مستهلكًا كبيرًا آخر لأنها تعمل على تشغيل عناصر التسخين والبكرات الثقيلة. تستهلك وحدة الفك طاقة أقل ولكن لا ينبغي تجاهلها لأنها تحتاج إلى توفير شد دقيق. تضيف معدات مناولة القطع والمخرج حمولة أصغر ولكن لا تزال قابلة للقياس. عند مقارنة الخطوط، اطلب من المورد قائمة كاملة بالطاقة المتصلة حسب الوحدة وتقدير الاستخدام حسب نوع المنتج.
كيفية اختيار خط ACP
ابدأ بخطة منتجك، وليس بكتيب الآلة. حدد عرض اللوحة ونطاق السُمك والنوع الأساسي وسطح اللون والإخراج الأسبوعي الذي تحتاجه. ثم قم بمطابقة الخط مع تلك المعلمات. بالإضافة إلى ذلك، اسأل عن المدة التي يستغرقها التغيير من حجم لوحة إلى آخر، لأن العديد من طلبات ACP صغيرة ومتكررة. يمكن للخط الذي يتعامل مع مجموعة واسعة من الأحجام أن يقلل المخزون حتى لو كانت سرعته القصوى أقل.
- عرض اللوحة: نموذجي من 1000 إلى 1600 ملم
- سمك النواة: نموذجي من 2 إلى 6 ملم
- تفاوت سمك اللوحة: حوالي زائد أو ناقص 0.2 ملم
- تشطيب السطح: PVDF، والبوليستر، وخيارات طلاء لفائف مماثلة
- مستوى الأتمتة: يدوي، نصف أوتوماتيكي، أو أوتوماتيكي بالكامل مع التحكم PLC
يؤثر حجم الدفعة على تكلفة الوحدة أكثر مما يتوقعه العديد من المشترين.
يوضح الرسم البياني الخطي أعلاه علاقة توضيحية بين حجم الدفعة وتكلفة إنتاج الوحدة. على دفعات صغيرة، يستهلك وقت الإعداد وتغيير اللون والتنظيف ولوحات الاختبار حصة كبيرة من وقت الإنتاج. مع نمو حجم الدفعة، يتم توزيع هذه التكاليف الثابتة على مساحة أكبر من الأمتار المربعة، وبالتالي ينخفض متوسط التكلفة بسرعة. سيختلف شكل المنحنى باختلاف تصميم الخط، ولكن الاتجاه التنازلي هو نقطة بداية موثوقة لتخطيط التكلفة. إذا كانت طلباتك صغيرة، فاختر خطًا يتميز بتغيير سريع في اللون ودورات تنظيف قصيرة حتى لو كان ذلك يكلف أكثر مقدمًا. إذا كانت طلباتك طويلة ومتكررة، فركز أكثر على سرعة الخط والتشغيل المستمر.
للحصول على طريقة مقارنة أكثر تفصيلاً، راجع دليلنا جنبًا إلى جنب كيفية اختيار خط إنتاج الألواح المعدنية المركبة عالي الأداء . يغطي الدليل أوراق المواصفات، وعمليات تدقيق المصنع، واختبارات القبول باللغة العملية.
تجربة الموردين التي تؤثر على خطك
تظهر تجربة بناء المعدات في التفاصيل مثل محاذاة الأسطوانة، وصلابة الإطار، والتحكم في التوتر، وأقفال الأمان. قسم الآلات الخاص بنا في Jiangsu شارك في تصنيع ألواح الألمنيوم المركبة ومعدات طلاء اللفائف منذ عام 2004. لقد تم الاعتراف بخط إنتاج ألواح الألمنيوم المركبة A2 الذي تنتجه شركتنا من قبل مقاطعة Jiangsu كمجموعة أولى من المعدات الرئيسية والمكون الرئيسي. هذه التفاصيل مهمة لأن خط ACP يجب أن يعمل بشكل مستمر لنوبات عمل طويلة، وعادةً ما تظهر عيوب التصميم الصغيرة بعد السنة الأولى من الإنتاج. باعتبارنا شركة المعدات التابعة لشركة Jiangsu Aludeco New Materials، فإننا نفهم أيضًا سلوك بكرات القلب A2، وملفات الألومنيوم، والأغشية اللاصقة.
يعتبر خط ACP أحد الأصول طويلة الأجل. يعتمد الاختيار الصحيح على السوق الخاص بك، واحتياجاتك المتعلقة بتصنيف الحرائق، وحجم الإنتاج لديك، وتوقعات دعم ما بعد البيع. قم بزيارة مصنع تصنيع حقيقي، وافحص وحدات الخط، واطلب بيانات العملية، وتحقق من جداول التسليم والتركيب. إذا كان بإمكاننا مساعدتك في مقارنة خط ACP لحجم اللوحة الخاصة بك وميزانيتك، اتصل بفريقنا الهندسي . يمكننا ترجمة أهداف الإنتاج الخاصة بك إلى اقتراح خط عملي.

