
 English
 русский
 Español
 عربى

محتوى
عندما يتم عرض خط طلاء لفائف معدنية، فإن الرقم الذي يقارنه معظم المشترين أولاً هو سرعة الخط. وهو أيضًا الرقم الذي يقرر أقل ما إذا كان الاستثمار سيؤتي ثماره. إن الخط الذي يبلغ معدل سرعته 60 مترًا في الدقيقة والذي يحافظ على سماكة الطلاء في حدود زائد أو ناقص 2 ميكرون عبر عرض الشريط الكامل سوف يكسب خطًا أسرع ينجرف بمقدار 8 ميكرون عند الحواف، لأنه يبيع المزيد من الملفات القابلة للاستخدام ويقلل الخردة.
تقع الربحية في أسفل المواصفات، في إعداد الركيزة، وطريقة الطلاء، ودرجة حرارة المعدن القصوى، والتحكم في التوتر ووقت التغيير. تشرح هذه المقالة كيفية تجميع معدات طلاء المعادن المسطحة والركائز المركبة، وكيفية مطابقة الطريقة مع المنتج، وما هي عمليات التحقق التي تفصل الخط الموثوق به عن الدرس المكلف.
ما تغطي معدات الطلاء
في معالجة المعادن الصناعية، تعني معدات الطلاء الآلات التي تطبق أو تعالج أو تصفيح طبقة وظيفية أو زخرفية على ركيزة متحركة. بالنسبة لمنتجي الملفات والألواح، تتضمن هذه العائلة عادةً ما يلي:
- وحدات الطلاء والطباعة الأسطوانية، التي تطبق الطلاء التمهيدي أو المعطف الخفيف أو الطبقة الخلفية أو الأنماط المطبوعة على لفائف الألمنيوم والفولاذ.
- محطات الطلاء بالرش، تُستخدم عندما تكون هناك حاجة إلى بناء أثقل أو أكثر تجانسًا مما يمكن أن توفره بكرة واحدة.
- وحدات البولي يوريثان وتصفيح الأفلام، التي تربط الأفلام الواقية أو الزخرفية بالملف بمادة لاصقة من البولي يوريثين.
- خطوط المعالجة المسبقة والتنظيف، التي تعمل على إزالة الشحوم وشطفها وإبطالها قبل الطلاء.
- معدات التشطيب المرتبطة مثل آلات النقش وخطوط إعادة لف اللفائف وثلاث آلات تسوية الأسطوانة.
تُستخدم نفس العبارة أيضًا في أوعية طلاء الأقراص الصيدلانية وطبقات طبقة السوائل. إنها عائلة معدات منفصلة تحتوي على مواد مختلفة ومتطلبات غرف الأبحاث وقواعد التحقق من الصحة، ولا ينطبق عليها أي شيء هنا.
مطابقة طريقة الطلاء للمنتج
تتلخص معظم حجج المواصفات في سؤال واحد: الطلاء الأسطواني، أو الطلاء بالرش، أو التصفيح. تعتمد الإجابة على سمك الفيلم الجاف الذي يجب أن تحتفظ به، ومعيار المظهر الذي يراجعه عملاؤك، ومقدار الملف الذي سيتم ثنيه أو طيه أو ثقبه بعد ذلك.
| الطريقة | فيلم جاف نموذجي | الأنسب ل | القيد الرئيسي |
|---|---|---|---|
| طلاء الأسطوانة المباشرة | 5 إلى 20 ميكرون | الاشعال والمعاطف الخفيفة رقيقة بسرعة خط عالية | تتبع عيوب الفيلم عيوب سطح الأسطوانة مباشرة |
| طلاء الأسطوانة العكسية | 10 إلى 25 ميكرون | المعاطف الخفيفة الناعمة حيث المظهر أمر بالغ الأهمية | يحتاج إلى لزوجة محكمة وتحكم في الضغط |
| طلاء الرش | 20 إلى 60 ميكرون | بنيات أثقل، ونظامان مكونان، ومدى قصير | الرش الزائد واستخراج الكشك وفقدان المواد |
| الأسطوانة والرذاذ مجتمعة | متغير | الخطوط التي يجب أن تعمل مع المعاطف الرقيقة والثقيلة | ارتفاع تكلفة رأس المال والتحول لفترة أطول |
| PUR وتصفيح الفيلم | لاصق 3 إلى 12 جرام لكل متر مربع | فيلم واقية، فيلم الزخرفية، طبقات الترابط | التحكم في الرطوبة وضغط القضم يحددان الفقاعات |
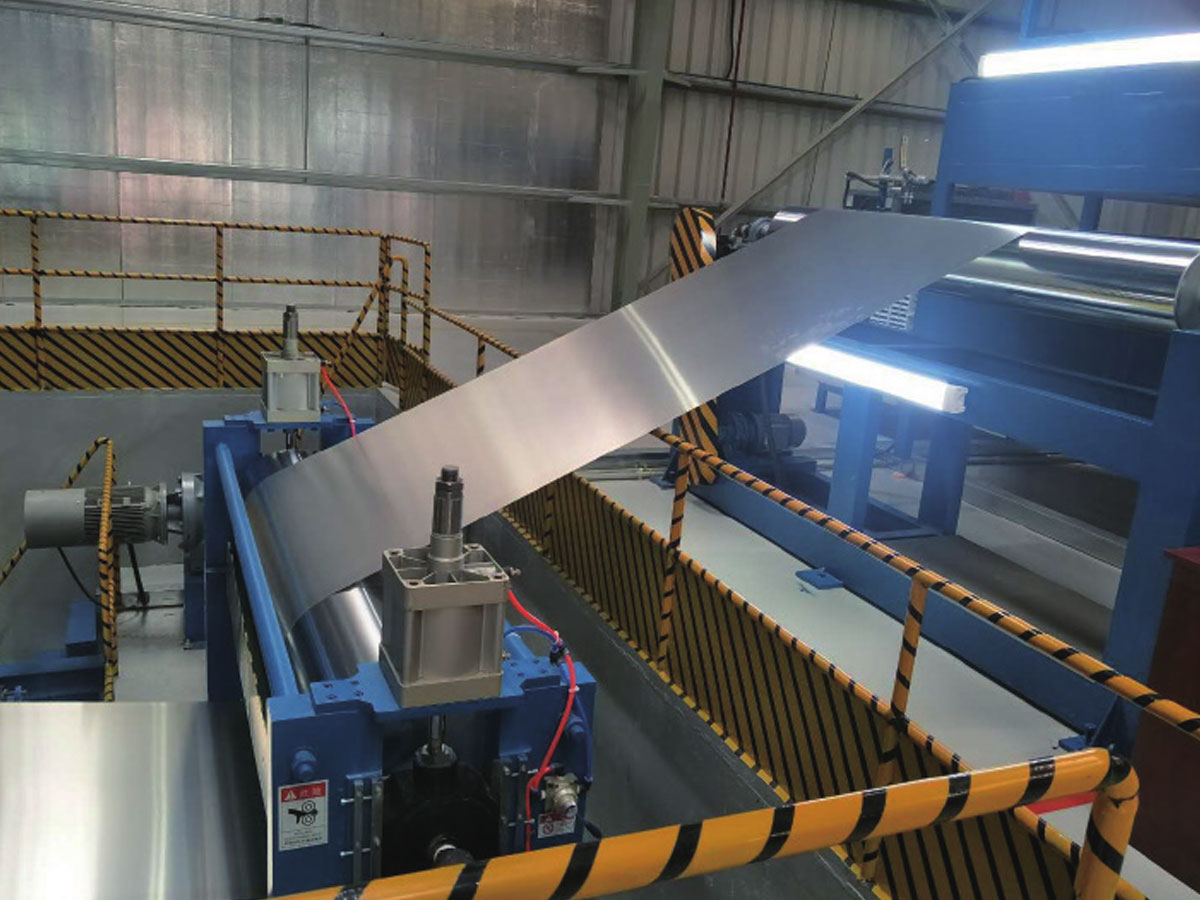 خط طلاء اللون من خلال العمليات الآلية والذكية، يوفر خط إنتاج الطلاء طلاءات سطحية جميلة ومتينة وعملية لمجموعة واسعة من ... عرض المنتج →
إن خط الطلاء الملون الذي يجمع بين تطبيق الأسطوانة وفرن المعالجة متعدد المناطق هو العمود الفقري القياسي لملفات الألمنيوم والفولاذ المطلية مسبقًا. حيث يجب أن يغطي خط واحد كلا من أعمال الطلاء التمهيدي الرقيق والطبقة الخفيفة الثقيلة، فإن تكوين الأسطوانة والرذاذ المدمج يلغي الحاجة إلى جهازين، على حساب التحول الأبطأ والتعامل مع السوائل بشكل أكثر دقة.
إعداد الركيزة وعلاجها ضبط السقف
نادرًا ما تبدأ حالات فشل الالتصاق عند رأس الطلاء. تبدأ على سطح الشريط، حيث يبقى زيت الطاحونة أو الأكسيد أو المستحلب المتدحرج المتبقي في مرحلة التنظيف ويجلس بين المعدن وطبقة التمهيدي. يجب أن يشتمل خط التنظيف للمعالجة المسبقة على إزالة الشحوم القلوية، والشطف على مرحلتين، وخطوة التحويل أو التخميل المطابقة لنظام الراتنج، ومجفف يترك الشريط جافًا تمامًا دون صدأ سريع.
العلاج هو السقف الثاني. تعتبر نقاط ضبط الفرن بالدرجات المئوية أقل من درجة حرارة المعدن القصوى التي يصل إليها الشريط والوقت الذي يبقى فيه أعلى من عتبة تنشيط الراتنج. تحت العلاج يعطي التصاق ضعيف ومقاومة ضعيفة للمذيبات. المعالجة الزائدة تجعل الفيلم هشًا، لذلك يتشقق عند نصف قطر الانحناء الضيق. اطلب نافذة ذروة درجة حرارة المعدن لسمك الركيزة، لأن ملف ألومنيوم 0.3 مم ولفائف فولاذية 1.2 مم لن تصل إلى نفس درجة الحرارة بنفس سرعة الخط.
أرقام المواصفات التي تقرر الاسترداد
قبل مقارنة الأسعار، قم بإصلاح الأرقام التي تحدد الوظيفة. تنتمي هذه القيم إلى الاستفسار ولاحقًا في العقد:
- نطاق عرض وسمك الركيزة، بما في ذلك المقياس الأنحف الذي يجب أن يعمل عليه الخط دون تجعد.
- تفاوت سُمك الطلاء عبر العرض وعلى طول الملف، يُذكر كقيمة مُقاسة وليس كهدف.
- سرعة الخط بالسمك المقدر، وليس السرعة القصوى التي يمكن أن يصل إليها محرك الأقراص.
- نطاق درجة حرارة المعدن الذروة ووقت البقاء في كل منطقة فرن.
- نطاق شد الويب وطريقة التحكم المستخدمة لتثبيته.
- وزن الملف والقطر الداخلي ووقت التبديل بين المنتجات.
- طريقة اختبار القبول وتكرار أخذ العينات ومن يدفع ثمن التجربة الفاشلة.
والاقتباس الذي يغفل أسلوب التسامح والقبول لا يمكن مقارنته بالاقتباس الذي يذكرهما، مهما كانت المجاميع قريبة من النظرة على الورق.
حيث يناسب الطلاء في مصنع الألواح المركبة
نادراً ما تقف معدات الطلاء بمفردها. في مصنع ألواح الألمنيوم المركبة، ينتج خط الطلاء لفائف مطلية مسبقًا والتي تلتقي لاحقًا مع فيلم لاصق وقلب في مرحلة التصفيح. يجب أن تتفق كلتا العمليتين على الطاقة السطحية، والكيمياء الأولية وسمك الفيلم، لأن الطلاء الذي يجتاز اختبار الشريط من تلقاء نفسه لا يزال من الممكن أن ينفصل بمجرد ربطه بنواة مقاومة للحريق وثنيه في لوحة الواجهة.
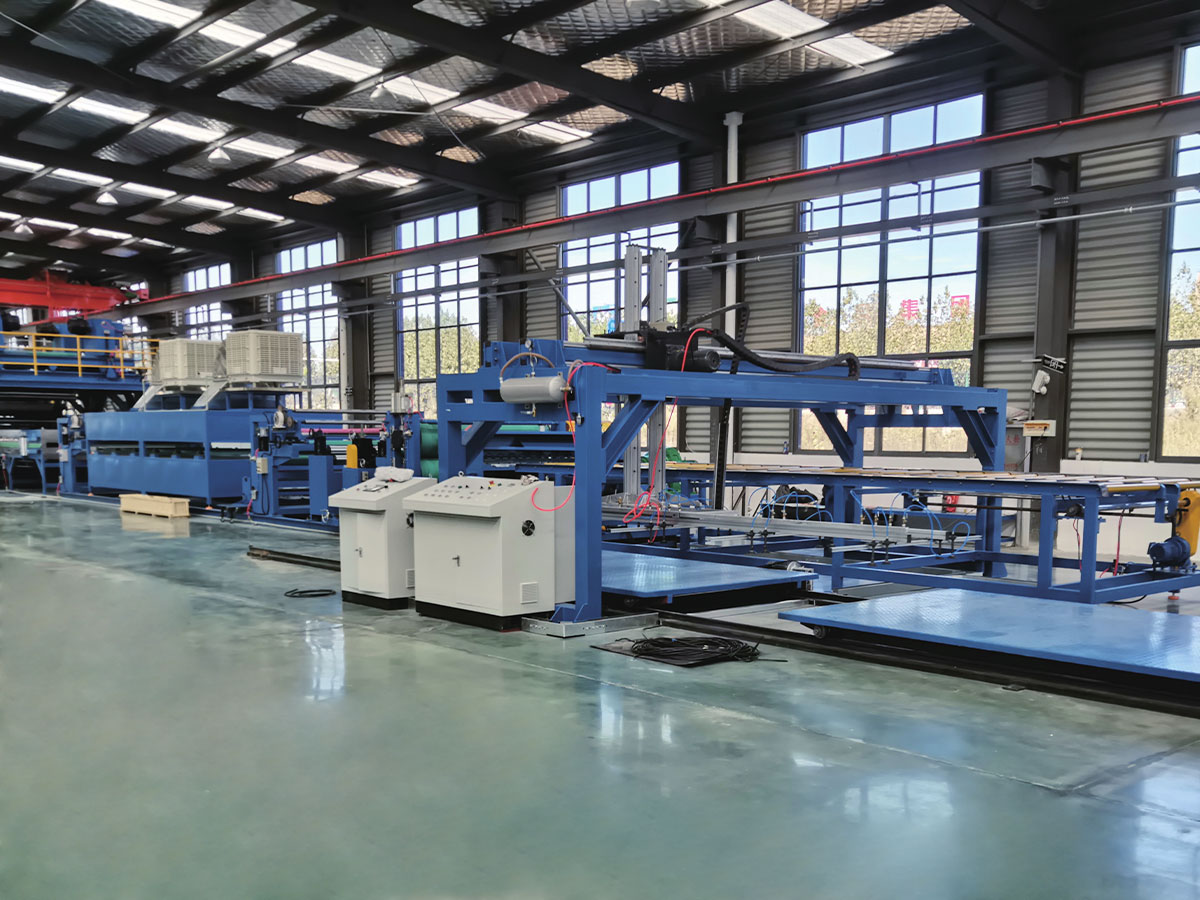 طلاء PUR وخط لادقيقة الفيلم يتم استخدام خط الطلاء والتصفيح PUR بشكل أساسي للتصفيح عالي القوة لمختلف الأفلام الوظيفية (مثل الأفلام الزخرفية، والأفلام الواقية، والأفلام الوظيفية... عرض المنتج →
بالنسبة لإنتاج ألواح الألمنيوم المركبة المقاومة للحريق A2 وB1، عادة ما يتم تحديد مرحلة الطلاء والمرحلة المركبة معًا. تشكل الدرجة الأساسية والأغشية اللاصقة ونظام الطلاء سلسلة، والحلقة الأضعف تحدد أداء الحريق الذي يمكن أن يدعمه تقرير الاختبار.
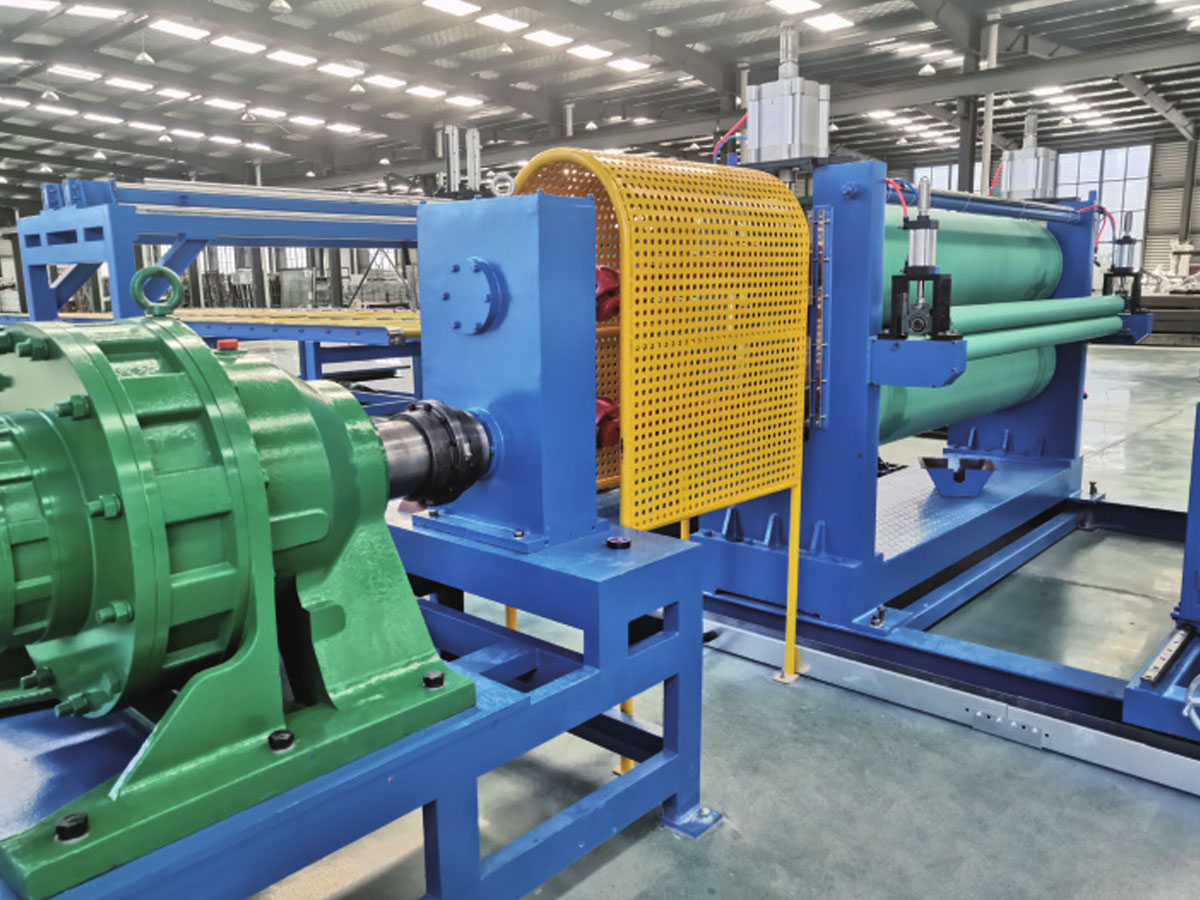 خط إنتاج الألواح المعدنية المركبة A2 في عام 2012، قمنا بشكل مستقل بتطوير خط إنتاج الألواح المعدنية المركبة A2، وهو خط تصفيح مستمر من الجيل الثاني مصمم خصيصًا لإنتاج... عرض المنتج →
تواجه النباتات التي تستخدم أيضًا أرضيات SPC أو جلود PVC وPU أو مركبات اللدائن الحرارية المقواة بالألياف المستمرة نفس المنطق مع ركائز مختلفة. يجب تصميم وحدة الطلاء أو التصفيح وقسم الشد ومعدات النقش النهائية كخط واحد بدلاً من تجميعها من عروض منفصلة.
فحص المشتريات قبل الالتزام
تكلف هذه الفحوصات بضعة أسابيع وعادةً ما توفر أكثر بكثير من تكلفتها:
- قم بتشغيل الركيزة الخاصة بك، عبر نطاق السُمك الخاص بك، على الخط المرجعي للباني أو في مصنع شريك.
- اسأل عن المعلمات المضمونة وكيف يتم قياس كل منها أثناء القبول.
- تأكد من قائمة قطع الغيار، بما في ذلك فترات إعادة طحن الأسطوانة وأختام المضخة.
- تحقق من صلابة الأسطوانة ومعالجة السطح، نظرًا لأن الأسطوانة الناعمة تفقد تاجها خلال أشهر على الركائز الكاشطة.
- تأكد من تحميل الأرضية ومتطلبات الأساس ووصلات المرافق التي يجب عليك توفيرها.
- الاتفاق على التثبيت والتشغيل وتدريب المشغلين وترتيبات الدعم بعد التسليم.
نقاط الفشل الشائعة وكيفية تجنبها
- انحراف سماكة الحافة: عادةً ما يكون التاج الأسطواني أو ضغط الارتشف أو لزوجة الطلاء، وليس المضخة. قياس العرض الكامل، وليس المركز.
- قشر البرتقال والتدفق الضعيف: تحقق من توازن المذيبات ودرجة حرارة الطلاء والمنحدر في منطقة الفرن الأولى.
- فقدان الالتصاق بعد الانحناء: عادةً ما تكون مشكلة المعالجة الزائدة أو المعالجة الزائدة مصحوبة ببقايا المعالجة المسبقة.
- الخطوط والخدوش: بكرات التوجيه البالية، أو شد الويب بشكل غير صحيح، أو الطلاء الجاف الملتقط على الأسطوانة.
- فقاعات تحت الفيلم الرقائقي: رطوبة في الركيزة، وزن زائد للطبقة اللاصقة أو ضغط غير مستقر.
يعد تسجيل وزن الطلاء ودرجة حرارة المعدن القصوى والتوتر لكل ملف هو أرخص أداة تشخيصية يمكن للمصنع الاحتفاظ بها. عند ظهور عيب، يعرض السجل عادةً المعلمة التي تم نقلها أولاً.
اختيار منشئ يفهم الخط بأكمله
معدات الطلاء هي نظام، وليست عنصر كتالوج. يجب أن يتم قياس المعالجة المسبقة والتطبيق والمعالجة والتوتر والمعالجة النهائية على نفس الركيزة ونفس هدف الإنتاج. يتم استخدام شركة البناء التي توفر أيضًا خطوط الألواح المركبة، ووحدات تصفيح الأفلام، وآلات النقش، ومعدات التسوية لحل الواجهات فيما بينها، وهو المكان الذي تنشأ فيه معظم تأخيرات التشغيل. ومن المفيد أيضًا أن يتمكن نفس المورد من إجراء تجربة على المواد الخاصة بك وضبط المواصفات قبل قطع الفولاذ.
مزايا الإنتاج لخط طلاء لفائف معدنية تظهر في أرقام الإنتاجية والخردة بدلاً من كتيب الماكينة، لذا اطلب قياس الإنتاج لكل نوبة بدلاً من السعة المثبتة.
يتم الحكم على خط الطلاء من خلال الملفات التي تخرج من المصنع، وليس من خلال السرعة المطبوعة في الاقتراح. قم بإصلاح نطاق الركيزة، وتحمل سمك الطلاء، ونافذة درجة حرارة المعدن القصوى وطريقة القبول قبل مناقشة السعر. قارن الاقتباسات على هذا الأساس، وستصبح الاختلافات المهمة واضحة.
إذا كنت تخطط لخط طلاء أو تصفيح أو لوح مركب جديد وتريد مراجعة المواصفات مقارنة بالمواد الخاصة بك، إرسال تفاصيل الركيزة والمخرجات المستهدفة إلى الفريق الهندسي واطلب تكوين الخط مع التفاوتات المكتوبة فيه.