
 English
 русский
 Español
 عربى

محتوى
سيستمر خط ثلاثي الطبقات يعمل بسرعة 300 كجم/ساعة مع مقياس 5 بالمائة منتشر عبر فقاعة بحجم 1600 ملم في إنتاج فيلم يفشل في مواصفات 20 ميكرون، ومعظم تلك الخردة لا تظهر أبدًا كخط خاص بها في تقرير الإنتاج اليومي. الدرس المستفاد ليس أن صناعة الفيلم الرقيق أمر صعب. وهي أنه يتم الحكم على آلة نفخ الأفلام من خلال ثلاثة أرقام: تفاوت المقياس، والإخراج المستقر، وسرعة السحب التي لا تزال الفقاعة تتصرف بها.
باختصار، تقوم آلة نفخ الأفلام بإذابة كريات البوليمر، ودفع المادة المصهورة من خلال قالب حلقي، ونفخ الأنبوب بالهواء الداخلي، وتبريده بحلقة هوائية، ثم طيه إلى فيلم مسطح على ملفاف. توجد كل ميزة إضافية في الماكينة للحفاظ على تكرار هذه الخطوات الخمس من مناوبة إلى أخرى، ويجب إرجاع كل قرار شراء إلى واحدة منها.
من الكريات إلى اللف: العملية بالترتيب
إن الفيلم المنفوخ عبارة عن عملية مستمرة بدون أي تراكم بين القالب وجهاز اللفاف، لذلك يظهر الاضطراب في أي مكان في اتجاه مجرى النهر خلال ثوانٍ. ولهذا السبب فإن التسلسل مهم أكثر من المكونات الفردية.
- التغذية والجرعات. يتم قياس الكريات وإعادة الطحن والمواد المضافة حسب الوزن بحيث تظل نسبة الطبقة ثابتة عندما تتغير سرعة الخط.
- ذوبان وضخ. يقوم المسمار ذو الحاجز أو قسم الخلط بإذابة البوليمر وتجانسه؛ ضغط الذوبان ودرجة حرارة الذوبان عند مدخل القالب هما القيمتان اللتان تستحقان التسجيل كل ساعة.
- الترشيح. مغير الشاشة يحبس المواد الهلامية والتلوث. تتجنب التصميمات المستمرة أو ذات التدفق العكسي إيقاف الخط لتغيير الشاشة.
- البثق الحلقي. يتم توزيع المادة المصهورة حول شياق حلزوني وتترك من خلال فجوة على شكل حلقة، تتراوح عادة من 0.8 مم إلى 2.5 مم، والتي تحدد سمك جدار البداية.
- التضخم والتبريد. يقوم الهواء الذي يتم إدخاله من خلال مركز القالب بنفخ الأنبوب إلى قطر الفقاعة المستهدف، بينما تقوم حلقة الهواء بإزالة الحرارة من السطح الخارجي.
- الاستقرار والانهيار. يحافظ القفص على تركيز الفقاعة في المركز، ثم يقوم الإطار المنهار ولفائف الارتكاز بتسطيحها إلى طبقتين دون تجاعيد.
- العلاج واللف. تعمل معالجة الإكليل على رفع الطاقة السطحية للطباعة أو التصفيح لاحقًا، وتقوم ماكينة اللفاف ببناء اللفة عند استدقاق شد يمكن التحكم فيه.
تصف النسبتان كل شيء تقريبًا عن الفيلم النهائي. نسبة التفجير هي قطر الفقاعة مقسومًا على قطر القالب. تقارن نسبة السحب فجوة القالب بالسمك النهائي عند مخرج معين. عادةً ما يتم تشغيل البولي إيثيلين منخفض الكثافة بنسبة نفخ تتراوح من 2:1 إلى 3:1، بينما تحتاج الدرجات عالية الكثافة إلى نسبة أعلى وعنق أطول لتطوير الصلابة. ارتفاع خط الصقيع، النقطة التي يصلب فيها الذوبان، يربط بين الاثنين، وهو المعلمة الأولى التي يتم ضبطها عندما يصبح الفيلم ناعمًا أو تبدأ الفقاعة في التأرجح.
المكونات التي تقرر ما إذا كان الفيلم قابلاً للبيع
يمكن لجهازين لهما نفس الإخراج المقتبس ونفس قطر القالب إنتاج فيلم مختلف تمامًا. الفجوة تكون دائمًا تقريبًا في التفاصيل أدناه.
| مكون | ما تسيطر عليه | ما للتحقق |
|---|---|---|
| المسمار الطارد وبرميل | ذوبان الجودة واستقرار الإخراج | نسبة طول المسمار إلى القطر، قسم الخلط أو الحاجز، التحكم في درجة حرارة المنطقة |
| مغير الشاشة | إزالة التلوث واستقرار الضغط | النوع المستمر أو اليدوي، منطقة الشاشة، إنذار فرق الضغط |
| رأس القالب الحلقي | توزيع المقياس وتوحيد الطبقة | تصميم مغزل حلزوني، نطاق تعديل الفجوة، عدد الطبقات |
| حلقة الهواء | معدل التبريد واستقرار الفقاعة | شفة مفردة أو مزدوجة، تبريد فقاعي داخلي، توحيد تدفق الهواء حول المحيط |
| قفص فقاعة ومثبت | شكل الفقاعة وارتفاع خط الصقيع | نطاق قطر قابل للتعديل، حالة الأسطوانة، التحرر من الاهتزاز |
| انهيار الإطار ولفائف ارتشف | جودة مسطحة والتحكم في التجاعيد | محاذاة الأسطوانة، واتساق الضغط، وترتيب حافة الحافة |
| اللفاف | لفة صلابة والتوتر الشخصي | التحكم في الشد، الحد الأقصى لقطر اللفة، نوع العمود |
| الجرعات الوزنية والماسح الضوئي للسمك | قياس التسامح وتكلفة الراتنج | التحكم في الحلقة المغلقة، ومعدل المسح، والقدرة على تسجيل ملف تعريف كامل العرض |
اطلب خريطة قياس عبر الفقاعة بدلاً من قراءة سمك واحدة. إن الخط الذي يحمل 4 بالمائة عبر العرض المسطح الكامل بسرعة الإنتاج التي تنوي تشغيلها فعليًا يستحق أكثر من الخط الذي يصل إلى 2 بالمائة فقط بنصف السرعة.
اختيار الراتنج يغير الآلة، وليس الوصفة فقط
لن يقوم الخط المخصص للبولي إيثيلين منخفض الكثافة بتشغيل فيلم عالي الكثافة بمجرد تغيير نقاط الضبط. تحتاج الدرجات عالية الكثافة إلى فجوة أضيق في القالب، وإعدادات مختلفة لحلقة الهواء، وبرج أطول، لأن الفقاعة يجب أن تنتقل لمسافة أبعد قبل أن تتصلب. يعد شراء برج قصير لتوفير الإرتفاع ثم اكتشاف أن الناتج محدود التبريد إحدى الطرق الأكثر تكلفة لتعلم ذلك.
يضيف البثق المشترك متغيرًا ثانيًا. ثلاث طبقات كافية لمعظم تركيبات الختم والصلابة، لكن الهياكل العازلة تحتاج إلى خمس طبقات أو أكثر، مع طبقات ربط بين البولي أوليفين والراتنج الحاجز. إذا تم دفع خط ثلاثي الطبقات إلى وظيفة حاجز بدون طبقات ربط، فسيبدو الفيلم مقبولًا على اللفة ويتم تصفيحه في مستودع العميل. قم بمطابقة عدد الطبقات مع المنتج، وليس مع الميزانية وحدها.
عدم استقرار الفقاعة ونطاقات القياس: الأخطاء التي تعود
يمثل فشلان معظم الأفلام المرفوضة على خط العمل، وغالبًا ما يتم الخلط بينهما لأن كلاهما يبدو وكأنه اختلاف في السُمك.
يظهر عدم الاستقرار الحلزوني كنمط حلزوني منتظم ينتقل حول الفقاعة. إنها مشكلة تبريد وتوتر: يكون الذوبان ساخنًا جدًا، أو أن حلقة الهواء تزيل الحرارة بشكل غير متساوٍ، أو أن السحب يعمل بشكل أسرع مما يمكن أن يدعمه خط الصقيع. رسم الرنين هو أحد الأعراض ذات الصلة، وهو تذبذب دوري في قطر الفقاعة وسمكها الذي ينمو حتى يبطئ المشغل الخط. عادةً ما يُثبت تقليل الإخراج التشخيص.
نطاقات القياس مختلفة. إنهم يظلون في نفس الموضع الزاوي، لذا فإن تحديد الفقاعة بخط الطباشير عند النقطة المرجعية للقالب سيُظهر ما إذا كان الشريط يدور مع الفيلم أم يظل ثابتًا. يشير الشريط الثابت إلى توزيع تدفق القالب، أو الشاشة المسدودة جزئيًا أو زيادة المسمار، ولن يؤدي أي قدر من ضبط حلقة الهواء إلى إزالتها. عدم الاستقرار هو مشكلة نقل الحرارة والتوتر. نطاقات القياس هي مشكلة التدفق. إن معاملة أحدهما كالآخر يمكن أن تضيع أسابيع.
حيث يلتقي الفيلم المنفوخ بخطوط الطلاء والتصفيح والألواح
معظم المصانع التي تشتري آلة نفخ الأفلام لا تقوم بتشغيلها بشكل منفصل. يترك الفيلم اللفاف ويذهب مباشرة إلى المطبعة، أو آلة الأكياس، أو خط الترقق حيث يتم ربطه بملف، أو لوح، أو ركيزة جلدية. الواجهة بين الجهازين هي المكان الذي تنشأ فيه نسبة كبيرة من العيوب المتعلقة بالفيلم، بعد فترة طويلة من تبرئة الطارد من اللوم.
ثلاث خصائص هي الأكثر أهمية في تلك الواجهة. يؤدي اختلاف المقياس إلى تغيير ملف التوتر في طرف التصفيح، وبالتالي فإن اللفة الدقيقة في القلب يمكن أن تتجعد من الخارج. يتحلل علاج كورونا بمرور الوقت، مما يعني أن مستوى داين الذي تم قياسه في اللفاف قد لا يبقى على قيد الحياة لمدة أسبوع في التخزين؛ تعامل مع الهدف واستخدم الفيلم ضمن نافذة محددة. تنتقل الإضافات المنزلقة والمضادة للكتلة إلى السطح ويمكن أن تقلل من الالتصاق على خط تصفيح PUR، لذلك يجب أن تتم الموافقة على الحزمة المضافة مع عملية التصفيح، وليس اختيارها بشكل مستقل.
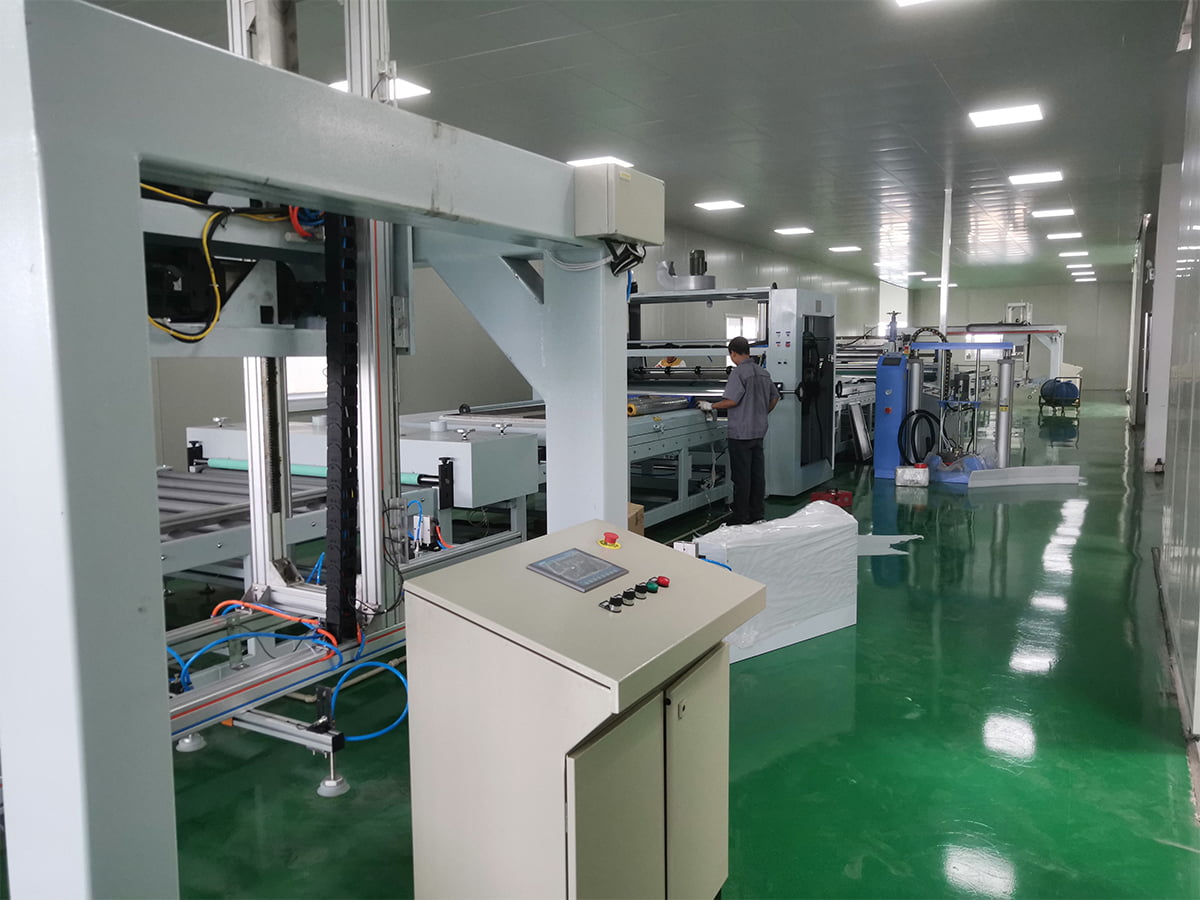 خط طلاء PUR وتصفيح الفيلم لمطابقة شد الفيلم وسلوك اللصق، يجمع هذا الخط بين قياس PUR والطلاء الدقيق والتصفيح المتحكم في الشد. عرض المنتج →
على جانب الطلاء، يجب أن يتوافق شد الفيلم واستطالته مع ما يمكن أن تمتصه وحدة التصفيح. سيتبع الفيلم ذو الامتداد العالي سرعة الويب ولكنه يستمر في التشوه بعد الارتطام، والذي يظهر كموجة تجعيد أو حافة في اللوحة النهائية. إن مراجعة معدات الترقق ومواصفات الفيلم معًا تتجنب هذه الحجة لاحقًا.
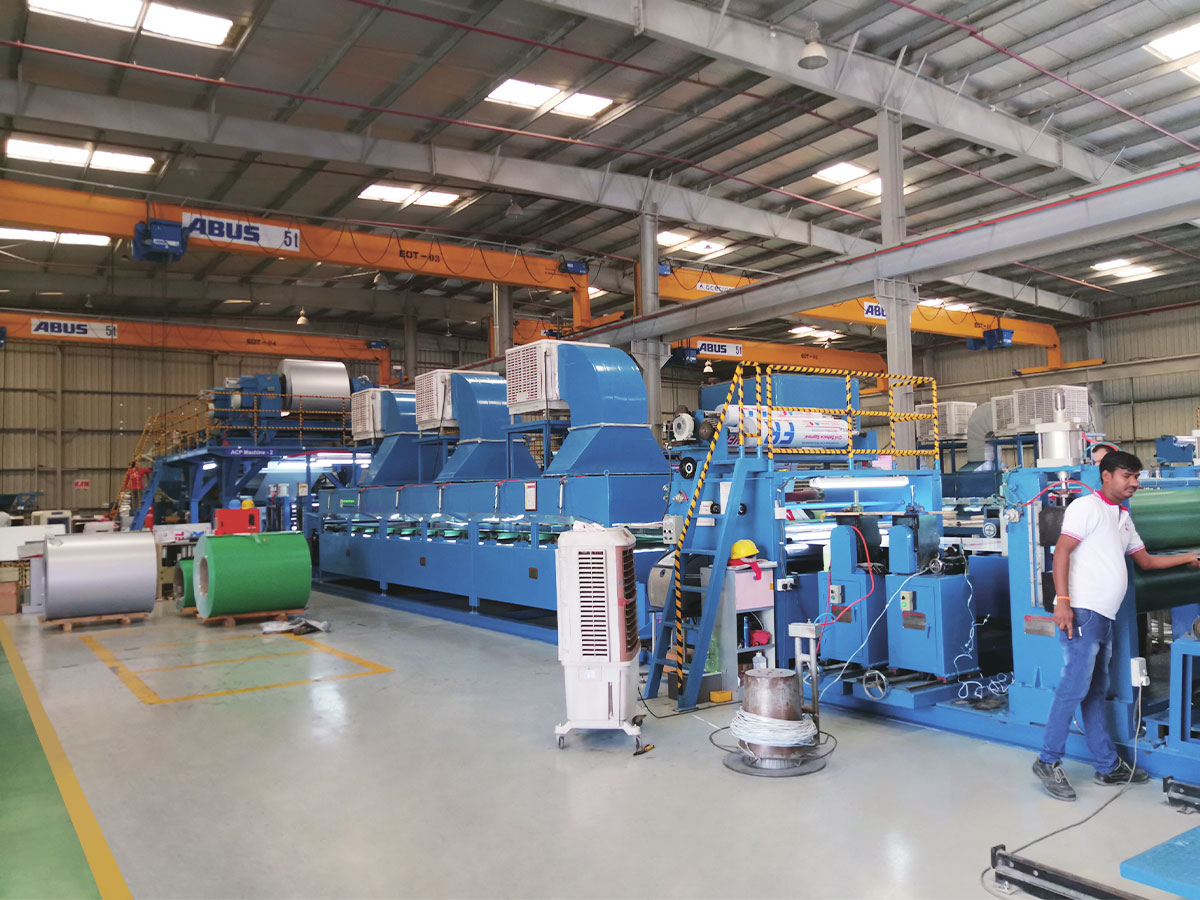 خط إنتاج تصفيح الفيلم الواقي للألواح وقطع العمل من أجل تطبيق فيلم الحماية على الألواح وقطع العمل المشكلة، يستخدم هذا الخط التحكم في الشد والتصفيح الدقيق لتجنب الفقاعات والتجاعيد. عرض المنتج →
بالنسبة للمحولات التي تقوم بالفعل بطلاء الملف المعدني، ينطبق نفس المنطق على خطوة إعداد السطح قبل التصفيح. الأساليب وفحوصات الجودة الموضحة في هذه النظرة العامة مزايا إنتاج خط طلاء لفائف معدنية تعتبر نقطة مرجعية مفيدة عندما يتم ربط الفيلم بركيزة مغلفة بدلاً من ركيزة عارية.
ما يجب وضعه في التحقيق
يقتبس الموردون مقابل أي معلومات يقدمها المشتري، لذا فإن الاستفسار الغامض ينتج عنه رقمًا متفائلًا بشكل موثوق. تغطي القائمة أدناه ما يجب أن تحتويه المواصفات الجادة.
- أنواع الراتنج وبنية الطبقة مع ذكر النسبة المئوية لكل طبقة.
- نطاق السُمك المستهدف وتفاوت المقياس المطلوب عبر العرض المسطح الكامل.
- يتم الإخراج بالكيلو جرام/ساعة بالسمك المستهدف وجودة الهدف، وليس الحد الأقصى للرقم الموجود في الكتيب.
- قطر القالب ونطاق نسبة التفجير الذي تتوقع استخدامه في الإنتاج.
- قطر اللفة والحجم الأساسي ونطاق التوتر الذي تتطلبه الماكينة النهائية.
- علاج كورونا في أحد الجانبين أو كليهما ومستوى الداين الذي يجب تحقيقه.
- ارتفاع البرج والمساحة الأرضية المتاحة، نظرًا لقدرة التبريد على الغطاء وبالتالي الإخراج.
- العملية النهائية، الطباعة، التصفيح أو صنع الأكياس، لأنها تحدد مواصفات الانزلاق والمقاومة للكتلة.
عادة ما يكون المورد الذي يسأل عن ارتفاع البرج والعملية النهائية قبل عرض الأسعار هو الذي قام بتركيب خط في مبنى ذي سقف منخفض من قبل.
يتم تحديد جودة الفيلم المنفوخ عن طريق التبريد، والتوتر، وتوزيع التدفق، ويتم تثبيت الثلاثة جميعًا في مرحلة المواصفات وليس أثناء التشغيل. إن الشراء على الحد الأقصى للإنتاج المسعر وحده يميل إلى إنتاج خط يقل بكثير عن هذا الرقم في الإنتاج اليومي، مع استيعاب النقص من قبل المشغل بدلاً من المورد.
إذا كان الفيلم من خط النفخ الخاص بك يغذي عملية طلاء أو تصفيح أو لوحة مركبة، فمن المفيد مراجعة كلا الجانبين معًا. يعمل مهندسونا على المعدات الموجودة أسفل اللفاف كل يوم ويمكنهم ذلك ناقش واجهة التعامل مع الفيلم مع فريقك قبل أن يتم إصلاح المواصفات.