


 English
 русский
 Español
 عربى

محتوى
- 1 إنشاء تغذية متسقة للمواد الخام
- 2 التحكم في درجة حرارة التصفيح والضغط
- 3 بناء نقاط تفتيش منظمة لفحص الجودة
- 4 جدولة الصيانة الوقائية للبكرات وأنظمة الربط
- 5 إدارة سرعة الخط وتوازن الإنتاجية
- 6 تدريب المشغلين على التنفيذ المتسق للعملية
- 7 تتبع بيانات الإنتاج للتحسين المستمر
- 8 إدارة نفايات المواد والحد من الخردة
- 9 من يجب أن يركز على ممارسات الإدارة هذه؟
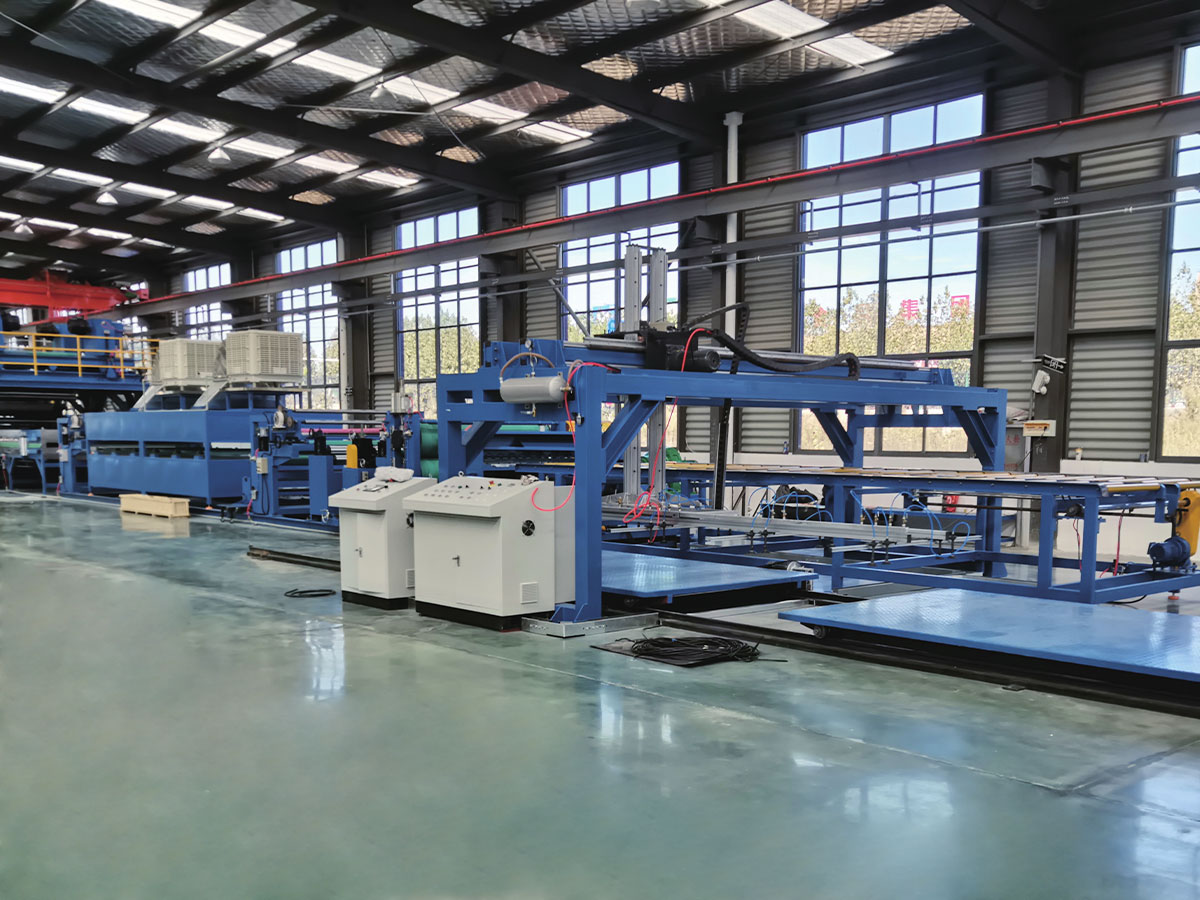
تتطلب إدارة خط إنتاج الألواح المركبة المعدنية بشكل فعال تنسيق أربعة مجالات أساسية معًا: التغذية المتسقة للمواد الخام، والتحكم الدقيق في درجة حرارة التصفيح والضغط، ونقاط فحص الجودة المنظمة، وجدول الصيانة الاستباقي للبكرات وأنظمة الربط. عندما تعمل هذه المناطق الأربع بشكل متزامن، تحقق المنشآت عادةً معدلات إنتاجية أعلى للتمرير الأول وعدد أقل من أحداث التوقف غير المخطط لها مقارنة بالخطوط التي تتم إدارتها بشكل تفاعلي وليس من خلال عملية منظمة. يتم الإبلاغ بشكل عام عن عمليات التصنيع التي تطبق نقاط تفتيش موحدة في كل مرحلة إنتاج خسائر مادية أقل بكثير بسبب العيوب ، نظرًا لأن اكتشاف عدم تناسق الترابط أو الطلاء في وقت مبكر يمنع اللوحات المعيبة من التقدم عبر الخط الكامل قبل اكتشافها.
إنشاء تغذية متسقة للمواد الخام
يبدأ أساس الإدارة المستقرة لخط الإنتاج بمدى ثبات المواد الخام، بما في ذلك لفائف الألومنيوم، والمواد الأساسية، والأغشية اللاصقة، في الخط. تؤدي التغذية غير المتسقة إلى حدوث تباين يتراكم خلال كل عملية في اتجاه مجرى النهر.
ممارسات إدارة التغذية الرئيسية
- تحقق من سماكة الملف وتفاوت العرض قبل التحميل على آلة فك اللفة
- حافظ على التحكم المستمر في التوتر لمنع التجاعيد أو عدم المحاذاة أثناء الفك
- قم بجدولة تغييرات المواد أثناء فترة التوقف المخطط لها بدلاً من منتصف التشغيل عندما يكون ذلك ممكنًا
تدار بشكل جيد خط إنتاج الألواح المعدنية المركبة تتضمن عادةً أجهزة استشعار شد آلية تعمل على ضبط سرعة الفك في الوقت الفعلي، مما يقلل من الإشراف اليدوي اللازم للحفاظ على تدفق ثابت للمواد في مرحلة التصفيح.
التحكم في درجة حرارة التصفيح والضغط
تعد مرحلة التصفيح، حيث ترتبط الجلود المعدنية بالمادة الأساسية، واحدة من أهم النقاط لمراقبة الجودة على الخط بأكمله. حتى الانحرافات الصغيرة في درجة الحرارة أو ضغط الأسطوانة يمكن أن تؤدي إلى عيوب في الترابط والتي تصبح مرئية فقط بعد أن تبرد اللوحة.
نطاقات معلمات العملية النموذجية
| متغير العملية | نطاق التشغيل النموذجي | تأثير إذا كان خارج النطاق |
| درجة حرارة التصفيح | 180 درجة مئوية إلى 220 درجة مئوية حسب نوع المادة اللاصقة | ضعف الترابط أو خطر التصفيح |
| ضغط الأسطوانة | الشركة المصنعة المحددة لكل سمك اللوحة | عيوب السطح أو التوزيع الأساسي غير المتكافئ |
تختلف نطاقات المعلمات هذه وفقًا لنظام اللاصق المحدد ومواصفات اللوحة المستخدمة، ولهذا السبب يجب على فرق الإنتاج دائمًا اتباع وثائق العملية المقدمة لمجموعة المواد المحددة التي تمر عبر الخط.
بناء نقاط تفتيش منظمة لفحص الجودة
بدلاً من الاعتماد فقط على الفحص النهائي في نهاية الخط، تتضمن إدارة الإنتاج الفعالة نقاط فحص الجودة في مراحل متعددة، مما يسمح بكشف العيوب وتصحيحها قبل إهدار كمية كبيرة من المواد.
نقاط التفتيش الموصى بها
- فحص ما بعد الفك للتأكد من جودة السطح ودقة الأبعاد للملف الخام
- فحص ما بعد التصفيح للتحقق من سلامة الترابط من خلال اختبار التقشير أو الالتصاق
- الفحص النهائي بعد القطع للتحقق من استواء اللوحة وجودة الحافة والتسامح الشامل للأبعاد
إن اكتشاف مشكلة الترابط مباشرة بعد التصفيح، بدلاً من القطع والتكديس، يقلل بشكل كبير من كمية المواد الخردة الناتجة عن انحراف عملية واحدة.
جدولة الصيانة الوقائية للبكرات وأنظمة الربط
غالبًا ما يُعزى توقف خط الإنتاج إلى التآكل الميكانيكي الذي يمكن الوقاية منه، خاصة في البكرات وعناصر التسخين وأنظمة تطبيق المواد اللاصقة التي تتعرض لضغوط تشغيلية مستمرة.
مناطق الصيانة الحرجة
يجب فحص الأسطوانات بانتظام بحثًا عن تآكل السطح أو تراكمه الذي قد ينقل العيوب إلى سطح اللوحة، بينما تتطلب عناصر التسخين فحوصات معايرة دورية لضمان بقاء قراءات درجة الحرارة دقيقة مع مرور الوقت، نظرًا لأن الانحراف في هذه القراءات يمكن أن يؤثر بصمت على جودة الترابط دون إثارة إنذار واضح.
صيانة النظام اللاصق
يجب تنظيف فوهات وبكرات تطبيق المادة اللاصقة وفقًا لجدول زمني محدد لمنع التراكم الذي يؤدي إلى توزيع غير متساوٍ للمادة اللاصقة، وهو سبب شائع ولكن غالبًا ما يتم تجاهله لعيوب الترابط الموضعية.
إدارة سرعة الخط وتوازن الإنتاجية
تؤثر سرعة الخط بشكل مباشر على كل من مخرجات الإنتاج وجودة التصفيح، مما يجعلها واحدة من أهم المتغيرات التي يتعين على مديري الإنتاج مراقبتها وضبطها بناءً على الظروف في الوقت الفعلي.
موازنة السرعة مع متطلبات الجودة
يمكن أن يؤدي تشغيل الخط بسرعة كبيرة جدًا خلال فترة معينة من معالجة المادة اللاصقة إلى عدم اكتمال الترابط، في حين أن التشغيل بشكل أبطأ بكثير من اللازم يقلل من الإنتاجية الإجمالية دون توفير فائدة ذات معنى للجودة بمجرد تحقيق المعالجة المناسبة بالفعل.
ضبط اختلاف سمك اللوحة
تتطلب الألواح السميكة عمومًا سرعات خط أبطأ للسماح باختراق الحرارة بشكل كافٍ عبر المادة أثناء التصفيح، مما يعني أنه يجب مراجعة إعدادات السرعة وتعديلها كلما تحول تشغيل الإنتاج بين مواصفات اللوحة المختلفة.
تدريب المشغلين على التنفيذ المتسق للعملية
حتى مع المعدات التي تمت معايرتها جيدًا، يلعب اتساق المشغل دورًا مهمًا في الحفاظ على جودة إنتاج مستقرة عبر الورديات وتغييرات الموظفين.
مجالات التركيز الأساسية للتدريب
- التعرف على العلامات البصرية المبكرة للترابط أو العيوب السطحية أثناء الإنتاج
- فهم إجراءات الاستجابة الصحيحة عندما تنحرف معلمات العملية خارج النطاقات المقبولة
- اتباع إجراءات التغيير الموحدة عند التبديل بين مواصفات اللوحة
يساعد تدريب المشغلين المتسق عبر جميع الورديات على تقليل التباين الذي يظهر غالبًا عندما يدير موظفون مختلفون نفس الشيء خط إنتاج الألواح المعدنية المركبة دون وجود إجراءات موحدة.
تتبع بيانات الإنتاج للتحسين المستمر
تعتمد إدارة خطوط الإنتاج الحديثة بشكل متزايد على تتبع البيانات لتحديد الأنماط التي قد يكون من الصعب اكتشافها من خلال المراقبة اليدوية وحدها، خاصة بالنسبة لقضايا الجودة المتقطعة.
مقاييس مفيدة للرصد
يتيح تتبع معدل إنتاجية التمرير الأول، ومتوسط وقت التوقف عن العمل لكل نوبة، وتكرار نوع الخلل بمرور الوقت لفرق الإدارة تحديد ما إذا كانت المشكلات المتكررة ترجع إلى مجموعة مواد معينة، أو مكونات المعدات، أو إعداد معلمات العملية.
استخدام البيانات لتوجيه توقيت الصيانة
بدلاً من اتباع تقويم صيانة ثابت وحده، تستخدم بعض المنشآت بيانات اتجاه الخلل لتحديد علامات الإنذار المبكر لتآكل الأسطوانة أو عنصر التسخين، مما يسمح بجدولة الصيانة بشكل استباقي قبل ظهور مشكلة الجودة الكاملة.
إدارة نفايات المواد والحد من الخردة
تتضمن الإدارة الفعالة لخط الإنتاج أيضًا العمل بنشاط لتقليل هدر المواد، سواء من أجل التحكم في التكاليف أو المسؤولية البيئية، حيث يمثل الألومنيوم والمواد الأساسية جزءًا كبيرًا من نفقات الإنتاج الإجمالية.
استراتيجيات الحد من النفايات المشتركة
إن تحسين أنماط القطع لتقليل هدر الحواف، ومعالجة الأسباب الجذرية للعيوب المتكررة بدلاً من مجرد التخلص من الألواح المتضررة، وإعادة تدوير خردة الألومنيوم الناتجة أثناء التشذيب، كلها عوامل تساهم في عملية إنتاج أكثر فعالية من حيث التكلفة مع مرور الوقت.
من يجب أن يركز على ممارسات الإدارة هذه؟
يستفيد مشرفو الإنتاج ومديرو المصانع وفرق مراقبة الجودة التي تشرف على عمليات تصنيع الألواح المركبة بشكل أكبر من تطبيق ممارسات الإدارة المنظمة هذه، لا سيما في المنشآت التي تستخدم مواصفات لوحات متعددة أو أحجام إنتاج عالية. يمكن للعمليات الأحدث التي تقوم بإعداد أول خط إنتاج لها استخدام هذه المبادئ كأساس لبناء إجراءات موحدة منذ البداية، بدلاً من تطوير ممارسات مراقبة الجودة بشكل تفاعلي بعد ظهور المشكلات.

